 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
Як працює лінія з виробництва рисових крекерів — і як налаштувати один праворуч
Content
- Що насправді обробляє лінія виробництва рисових крекерів
- Типи рисових крекерів і як вони формують конфігурацію лінії
- Повний виробничий процес, етап за етапом
- Порівняння ключового обладнання за типом лінії
- Що оцінювати при виборі лінії зломщика рису
- Планування потужностей для виробництва рисових крекерів
- Поширені помилки, яких слід уникати під час налаштування лінії зломщика рису
- Висновок
Рисові крекери є однією з найбільш швидкозростаючих категорій закусок у всьому світі, виходячи далеко за межі своїх традиційних азіатських ринків у звичайну роздрібну торгівлю в Північній Америці, Європі та на Близькому Сході. Для виробників, які входять у цей простір — або збільшують існуючий обсяг виробництва —, розуміння того, що насправді передбачає виробнича лінія рисового крекеру, є основою кожного інвестиційного рішення. Цей посібник охоплює повний процес, ключове обладнання на кожному етапі, відмінності між типами продукції та те, що відокремлює високоефективну лінію від тієї, яка не відповідає масштабу.
Що насправді обробляє лінія виробництва рисових крекерів
Лінія з виготовлення рисових крекерів - це інтегрована послідовність машин, яка перетворює сирий рис — або рисове борошно — у готові упаковані закуски з постійною текстурою, формою та смаком. На відміну від ліній печива або печива, які зазвичай починаються з попередньо подрібненого борошна, виробництво рисових крекерів часто починається з цільнозернового рису, який потрібно замочити, приготувати на пару та замісити в придатне для обробки тісто перед початком формування. Ця переробка на початку виробництва є тим, що надає рисовим крекерам характерну щільну, а потім роздуту текстуру, і є основною причиною, чому обладнання для рисових крекерів суттєво відрізняється від інших машин для закусок.
Повністю автоматичний лінія виробництва рисових крекерів обробляє весь процес — від споживання сирого зерна до подрібнення, формування, сушіння, випікання або затягування, приправ і остаточного пакування — з мінімальним ручним втручанням. Стандартні промислові потужності коливаються від 2, 5 тонн на добу для менших потужностей до 20 тонн на добу для великомасштабних комерційних операцій, залежно від конфігурації лінії та типу продукту.
Типи рисових крекерів і як вони формують конфігурацію лінії
Не всі рисові крекери виготовляються однаково, і тип продукту, який ви збираєтеся виробляти, визначає конфігурацію основного обладнання вашої лінії до придбання однієї машини. Кожна з трьох основних категорій — senbei, arare/okaki та листкові/екструдовані крекери — вимагає окремого підходу до обробки.
Сенбей (плоскі, ненаклейкі рисові крекери)
Сенбей виготовляються з неклейкого рису (уручімай) і характеризуються плоскою формою диска та твердою хрусткою текстурою. Процес виробництва передбачає замочування та пропарювання рису для желатинізації крохмалю, замішування його в щільне тісто, пресування або згортання його в тонкі листи, нарізання дисків, сушіння для зменшення вмісту вологи, а потім випікання або смаження на грилі. Пікантні сорти зазвичай змащують соєвим соусом і міріном під час або після випічки. Оскільки тісто сенбей є жорстким і вимагає значної сили пресування, формувальне обладнання на цих лініях використовує гідравлічні або механічні прес-форми, а не екструдери з м’якого тіста.
Араре і Окакі (Крекети з клейким рисом)
Араре та окакі виробляються з клейкого рису (мочігоме), який створює більш жувальну, більш роздуту текстуру під час запікання або смаження. Ключова відмінність полягає в розмірі: окакі - це більші нерегулярні шматочки, тоді як араре - це невеликі шматочки розміром з шматок, які часто продаються в змішаних упаковках для закусок. Процес виробництва цих сортів включає пропарювання клейкого рису, стиснення його в блоки, схожі на моті, охолодження та старіння блоків для зменшення вологи, нарізання на цільові форми, потім сушіння та випікання або смаження. Фаза старіння та сушіння є особливо критичною — Вміст вологи на початку стадії випікання безпосередньо визначає ступінь затягування та кінцеву щільність крекеру.
Листкові та екструдовані рисові крекери
Третя основна категорія використовує технологію екструзії —, як правило, двошнекові екструдери — для обробки рисового борошна під дією тепла та тиску, що спричиняє швидке розширення на виході з матриці. Ці "надуті" крекери мають легшу, більш повітряну текстуру і стають все більш популярними на західних ринках як менш калорійна альтернатива закуски. Екструдовані лінії принципово відрізняються від традиційних ліній сенбей: замість послідовності пропарювання та пресування вони подають сухе або напівсухе рисове борошно безпосередньо в екструдер, який одночасно обробляє приготування та формування. Це робить екструдовані лінії швидшими в роботі та легшими для зміни конфігурації для різних форм, але вони створюють інший текстурний профіль, ніж традиційні формовані та випечені крекери.
Повний виробничий процес, етап за етапом
Розуміння кожного етапу обробки в лінії крекінгу рису допомагає вам оцінити специфікації обладнання відповідно до ваших фактичних виробничих вимог, а не лише номери випуску заголовків.
Прання та замочування
Сирий рис спочатку транспортується в пральні машини, які видаляють поверхневий пил і домішки. Потім очищений рис замочують у воді протягом контрольованого періоду —, як правило, від 4 до 8 годин залежно від сорту та температури навколишнього середовища —, щоб забезпечити поглинання вологи всередині зерна. Час замочування і температура води безпосередньо впливають на гідратацію крохмалю, що в свою чергу впливає на легкість пропарювання і текстуру кінцевого крекеру. Автоматизовані резервуари для замочування з дренажем, керованим таймером, забезпечують послідовну гідратацію виробничих партій.
Пропарювання та замішування
Замочений рис надходить у безперервні пароварки, де тепло перетворює бета-крохмаль на альфа-крохмаль — у желатинізованій формі, яка надає рисовому тісту його когезійну, працездатну текстуру. Промислові пароварки працюють при контрольованому тиску та температурі, щоб забезпечити повну та рівномірну желатинізацію по всьому зерну. Потім пропарений рис подається в машини для замішування або змішування, які обробляють його в однорідне тісто. Недостатнє замішування тіста дає крекери з непостійною щільністю та поверхневим розтріскуванням; надмірна обробка генерує надлишок тепла, який може погіршити структуру крохмалю. Контрольований ПЛК час замішування та моніторинг крутного моменту допомагають підтримувати узгодженість протягом тривалого виробництва.
Охолодження та формування
Гаряче тісто необхідно охолодити перед формуванням —, щоб дозволити структурі крохмалю стабілізуватися та досягти правильної в’язкості для чистого пресування або різання. Охолоджуючі конвеєри або холодильні камери знижують температуру тіста до цільового діапазону, як правило, 20–35°C залежно від типу продукту. Формувальне обладнання потім формує тісто в цільову геометрію: гідравлічні прес-форми для плоских дисків сенбей, екструзійні та ріжучі системи для частин араре або ротаційні форми для фасонних сортів. Точність форми на цьому етапі визначає габаритну консистенцію кінцевого продукту, що впливає як на візуальну однорідність на роздрібній полиці, так і на рівномірність випічки на наступному етапі.
Сушіння
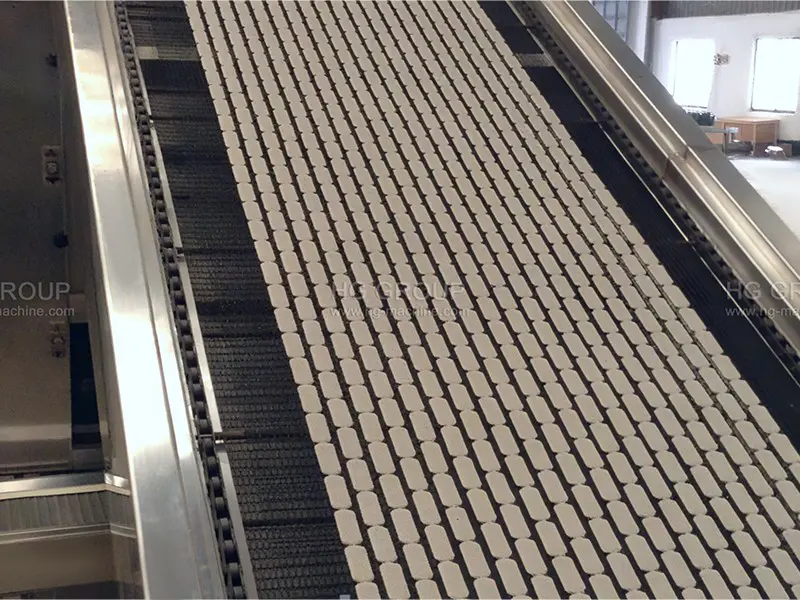
Сформовані шматочки містять значну залишкову вологу, яку необхідно видалити перед випіканням або затяжкою. Промислові сушильні тунелі або багатоступінчасті камерні сушарки застосовують контрольований тепловий і повітряний потік протягом тривалого часу витримки — часто від 4 до 12 годин для традиційного senbei —, щоб зменшити вміст вологи до цільового рівня, як правило, 10–15% перед випіканням. Сушка є одним з найбільш чутливих до часу та енергоємних етапів у лінії. Недостатня сушка залишає занадто багато вологи для правильного затягування; пересушування створює поверхневі тріщини та крихкість ще до того, як продукт досягне печі. Багатозонні сушарки з незалежно регульованими налаштуваннями температури та вологості дають операторам точний контроль над кривою сушіння.
Випічка, смаження або листування
Це етап, на якому крекери досягають своєї остаточної текстури, а обраний метод визначає як характер продукту, так і вимоги до обладнання.
- Випічка: Тунельні печі з інфрачервоним або конвекційним нагріванням випікають крекери при 200–280°C. Багатозонний контроль температури дозволяє операторам самостійно керувати потемніння поверхні та випаровуванням внутрішньої вологи. Газові печі є звичайними для енергоефективності при великих обсягах; електричні печі пропонують більш точний контроль зони для спеціальних продуктів.
- Смаження: безперервні фритюрниці готують крекери в олії при 170–190°C, утворюючи роздуту повітряну текстуру, характерну для вікових сенбеїв і багатьох сортів араре. Управління якістю олії — безперервна фільтрація та моніторинг температури — має вирішальне значення для постійного кольору та смаку, а також для контролю поглинання олії на шматок.
- Гаряче повітря затягування: Використовується для з низьким вмістом жиру затягується крекери, цей метод використовує високошвидкісні гарячі повітря струмені швидко розширювати шматки без занурення масла. Процес відбувається швидше, ніж випічка в духовці, і створює дуже легку, повітряну текстуру, придатну для позиціонування продукту "запеченого, а не смаженого".
Приправа
Відразу після приготування сухарі проходять через системи приправ, будучи ще теплими, що покращує адгезію соусів і порошків. Рідку приправу (соєвий соус, глазур теріякі, олія чилі) наносять системами розпилювального або роликового покриття; порошкову приправу (сіль, водорості, сир, васабі) наносять у барабанних кожухокрильцях. Для сортів соєвого соусу вторинна стадія повторного випікання або інфрачервоного сушіння фіксує глазур і карамелізує покриття. Рівномірність приправ у всьому обсязі виробництва є однією з найпоширеніших больових точок на високошвидкісних лініях — непослідовне покриття відразу видно споживачам і є основною причиною скарг на продукти та повернення роздрібних продавців.
Перевірка та упаковка
Сучасні лінії з крекінгом рису об'єднують оптичні інспекційні камери, які виявляють уламки, дефекти кольору та малогабаритні крекери перед упаковкою. Відхилені шматки автоматично перенаправляються, зменшуючи ручну роботу сортування. Прийнятні потоки продуктів до пакувальних машин — зазвичай блоки вертикальної форми-заповнення-запечатування (VFFS) для мішків-подушок або горизонтальних обгорток потоку для окремо загорнутих частин. Промивання азотом витісняє кисень всередині упаковки, щоб продовжити термін зберігання та зберегти хрусткість. Контрольні ваги та металошукачі працюють як обов’язкові контрольні точки безпеки харчових продуктів і відповідності вазі.
Порівняння ключового обладнання за типом лінії
У таблиці нижче показано, чим відрізняється конфігурація обладнання для трьох основних категорій продуктів для крекінгу рису.
|
Етап процесу |
Лінія Сенбей |
Лінія Араре/Окакі |
Екструдована листкова лінія |
|
Сировина |
Неклейкий рис |
Клейкий рис (мочігоме) |
Рисове борошно (сухе або напівсухе) |
|
Метод формування |
Гідравлічний прес/ролик |
Блок різання/старіння |
Двошнековий екструдер + матриця |
|
Необхідна сушка |
Так, — багатоступеневий, 4–12 год |
Так — старіння + сушіння |
Мінімальний (постекструзійний) |
|
Спосіб приготування |
Тунельна піч/інфрачервоний гриль |
Духовка або фритюрниця безперервної дії |
Тепло екструзії + гаряче повітря |
|
Складність лінії |
Високий |
Високий |
Помірний |
|
Типова ємність |
2.5–12 тонн/добу |
2.5–10 тонн/добу |
100–500 кг/год |
Що оцінювати при виборі лінії зломщика рису
Вибір обладнання для виробничої лінії рисового крекеру вимагає перегляду номінальних показників потужності робочих змінних, які визначають фактичну продуктивність.
- Продуктивність сушарки та контроль зони: Оскільки сушіння є найдовшим та найбільш енергоємним етапом, оцініть сушарки за рівномірністю вологи по ширині стрічки, а не лише за часом сушіння. Сушарка з незалежним контролем температури та повітряного потоку в зонах 4–6 перевершує однозонну сушарку однакової номінальної потужності в реальних умовах виробництва.
- Точність формування та час перемикання: системи прес-форм і матриць повинні виробляти постійну вагу та розміри шматків протягом усього виробничого циклу. Не менш важливим є те, як швидко лінію можна переналаштувати для різних форм або розмірі — системи швидкознімних форм зменшують перехід від годин до менше 30 хвилин, що є значною перевагою для закладів, які працюють із кількома SKU.
- Очищення системи приправ: Системи приправ для порошку вимагають регулярного очищення, щоб запобігти перехресному забрудненню між ароматичними прогонами. Запитайте постачальників про час циклу очищення та чи підтримує система процедури CIP (чистки на місці). Це особливо важливо, якщо ви плануєте запускати приправи, що містять алерген (сир, креветки, горіхи) поряд зі стандартними смаками.
- Стандарти та сертифікати матеріалів: усі поверхні, що контактують з харчовими продуктами, мають бути мінімальними з нержавіючої сталі 304 класу. Для ліній, призначених для експортних ринків, для європейського розповсюдження необхідна сертифікація CE відповідно до Директиви ЄС про машини та відповідність стандартам гігієни харчових продуктів (EN 1672-2). Сертифікація NSF/ANSI 2 є відповідним стандартом для ринкового обладнання США.
- Інтеграція ПЛК і системи керування: Сучасні лінії крекінгів рису використовують системи керування на основі ПЛК із сенсорними HMI, які зберігають рецепти та дозволяють запам’ятовувати параметри між виробничими циклами. Це скорочує час налаштування, мінімізує помилки оператора під час переходів і надає виробничі дані для якісних записів і відстеження.
- Післяпродажна підтримка та запасні частини: виробнича лінія, яка працює 16 годин на добу, потребує доступних запасних частин та адаптивної технічної підтримки. Оцініть постачальників щодо термінів виконання деталей, наявності дистанційної діагностики та того, чи включені інженери-монтажники в угоду про закупівлю для введення в експлуатацію та початкового навчання оператора.
Планування потужностей для виробництва рисових крекерів
Правильне визначення розміру виробничої лінії рисового крекеру є одним із найважливіших рішень у інвестиційному процесі. Нерозмірні лінії обмежують потенціал доходу та змушують дорогі операції другої зміни; негабаритні лінії зв’язують капітал із простою потужністю та завищують постійні витрати на одиницю.
Стандартні комерційні лінії зазвичай пропонуються на рівнях пропускної здатності на основі щоденної продукції, як показано нижче.
|
Ємність Рівень |
Щоденний вихід |
Розрахункова потужність |
Типове застосування |
|
Вступний рівень |
2, 5 т/добу |
~90 кВт |
Регіональні бренди, спеціальність/реміснича продукція |
|
Середнього масштабу |
5–7, 5 тонн/добу |
130–180 кВт |
Національні бренди, мульти-СКУ об'єкти |
|
Індустріальний |
10–20 тонн/добу |
200–250 кВт |
Експортно-орієнтовані виробники, постачання OEM |
Масштаб вимог до планування заводу з продуктивністю: лінія середнього розміру 5 тонн/день зазвичай вимагає мінімальної площі 50 × 15 метрів з висотою стелі щонайменше 4 метри для розміщення тунелів сушарки та зміни висоти конвеєра. Фактор у комунальних з'єднаннях — трифазне живлення, газові лінії для тунельних печей і стиснене повітря для автоматизованих пакувальних систем — при оцінці готовності об'єкта до прибуття обладнання.
Поширені помилки, яких слід уникати під час налаштування лінії зломщика рису
Наступні проблеми неодноразово виникають, коли лінії з крекінгу рису не досягають прогнозованих цільових показників.
- Пропуск етапу сушіння або сушарки з меншим розміром: виробники, які віддають перевагу швидкості, іноді вказують коротший час сушіння, щоб збільшити пропускну здатність, лише щоб виявити, що непостійні рівні вологи спричиняють непостійне затягування, надмірне поломку та змінний термін зберігання готового продукту. Стадію сушіння неможливо суттєво стиснути без наслідків для якості.
- Невідповідність формувального обладнання типу тіста: обладнання, визначене для жорсткого тіста типу сенбей, не впорається з м’якшим і липким тістом типу моті, яке використовується для араре, без значних змін. Переконайтеся, що формувальні машини перевірені або перевірені з вашим конкретним складом тіста перед завершенням покупки.
- Недооцінка складності системи приправ: багато покупців, які вперше купують приправи, зосереджують бюджет обладнання на стадіях випічки та формування та вибирають базові барабани для приправ як запізнілу думку. Рівномірність приправ безпосередньо впливає на сприйняття споживача та консистенцію продукту — інвестуйте в добре сконструйовану систему покриття з контрольованим розпиленням масла, регульованою швидкістю перекидання та легкою чистотою конструкції з самого початку.
- Ігнорування відповідності пропускної здатності пакувальної лінії: лінія випічки високої ємності, що подає повільну систему пакування, створює вузьке місце, яке обмежує ефективну продуктивність швидкості пакувальної машини. Вкажіть швидкість пакувальної лінії на рівні або вище номінальної потужності лінії випічки, з достатньою кількістю буфера для обробки природного коливання потоку продукту.
Висновок
Лінія з виробництва рисових крекерів - це спеціалізована система, яка суттєво відрізняється від іншого обладнання для закусок — вимогами до замочування та приготування на пару, критичною роллю стадії сушіння та тісним зв’язком між точністю формування та текстурою кінцевого продукту. Щоб отримати конфігурацію з самого початку, потрібно узгодити цільовий тип продукту (сенбей, араре/окакі або екструдований роздутий) із правильною послідовністю процесу, визначити розмір кожного етапу пропорційно вашим реалістичним виробничим цілям і вибрати обладнання зі стандартами матеріалів і контрол системи, необхідні для стабільного виробництва протягом багаторічного терміну експлуатації.
Використовуйте таблиці розбивки та порівняння процесів у цьому посібнику, щоб закріпити свої розмови з постачальниками обладнання щодо специфіки — контролю зони сушіння, точності формування, циклів очищення системи приправ і відповідності рівня потужності —, а не лише вихідних рейтингів заголовків. Права лінія - це та, яка надійно виробляє ваш цільовий продукт за вашою цільовою вартістю, зміна за зміною.
Історичний момент підписання з 1970-х років, коли засновник HG допоміг стимулювати розвиток харчової промисловості Китаю та почав виходити на міжнародні ринки.
Протягом останніх десятиліть ми брали участь в еволюції автоматизованого виробництва харчових продуктів — від місцевих заводів до глобальних проектів "під ключ" у 100+ країнах.
Цей досвід продовжує формувати кожну лінію виробництва HG сьогодні.
Глобальне харчове обладнання та
Заводські рішення під ключ

Побудова довгострокового партнерства шляхом спільного зростання та промислової вартості.
Авторське право © HG Industry Group Усі права захищено
Харчова машина Закуски Харчова обробка Машини
Несанкціоноване використання вмісту цього веб-сайту є порушенням авторських прав і може призвести до судового позову.