 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
Лінія виробництва кондитерських виробів: як це працює, що включає та як правильно вибрати налаштування для вашої пекарні
Content
- Що таке лінія з виробництва кондитерських виробів і кому вона потрібна
- Основні етапи кондитерської лінії
- Види ліній виробництва кондитерських виробів за категоріями продуктів
- Рівні автоматизації: від напівручних до повністю автоматизованих кондитерських ліній
- Планування потужності: відповідність специфікації лінії вашим виробничим вимогам
- Вимоги до гігієни та безпеки харчових продуктів для обладнання для виробництва кондитерських виробів
- Ключові питання, які слід поставити під час оцінки постачальників кондитерських ліній
Що таке лінія з виробництва кондитерських виробів і кому вона потрібна
Лінія виробництва кондитерських виробів - це серія взаємопов’язаних машин і робочих станцій, розташованих послідовно для автоматизації або напівавтоматизації виробництва кондитерських виробів — від початкового змішування тіста до ламінування, формування, наповнення, вистоювання, випікання та пакування. Замість окремих автономних машин, кожна з яких працює окремо пекарем, виробнича лінія об’єднує ці етапи в безперервний або майже безперервний робочий процес, при цьому тісто або продукт переміщуються на кожному етапі процесу в контрольованій і повторюваній послідовності. Результатом є значно вищий обсяг виробництва за годину праці, постійні розміри та вага продукту, а також здатність підтримувати стандарти якості в дуже великих обсягах виробництва, чого було б неможливо досягти лише ручними методами.
Підприємства, які інвестують у лінії виробництва кондитерських виробів діапазон широко в масштабі. На меншому кінці реміснича пекарня, яка розширюється від повністю ручного виробництва, може встановити напівавтоматичну лінію, здатну виробляти від 500 до 1000 круасанів на годину, використовуючи тісторозпилювач, ламінатор масла та автоматичну машину для прокатки круасанів, зберігаючи ручне завантаження та розміщення лотка. У промислових масштабах великі виробники пекарень запускають повністю автоматизовані кондитерські лінії, що виробляють десятки тисяч одиниць на годину — з автоматизованих роздільників тіста та систем ламінування через сервокеровані формувальні машини, тунельні печі, спіральні системи охолодження та роботизоване пакування — з мінімальним людським втручанням поза моніторингом і перевірками якості. Розуміння того, де ваша операція знаходиться в цьому спектрі, і як виглядає наступний логічний крок у автоматизації, є відправною точкою для будь-якого інвестиційного рішення лінії виробництва кондитерських виробів.
Основні етапи кондитерської лінії
Повна лінія виробництва кондитерських виробів зазвичай охоплює кілька окремих етапів процесу, кожен із яких має спеціальне обладнання. Не кожна лінія включає кожен етап — конкретна конфігурація залежить від типу продукту, необхідного виходу та рівня автоматизації —, але розуміння того, що робить кожен етап і чому це важливо, забезпечує основу для визначення або оцінки будь-якої кондитерської лінії.
Поводження з інгредієнтами та дозування
Промислові кондитерські лінії починаються з автоматизованих систем дозування інгредієнтів, які зважують і дозують борошно, воду, жир, цукор, сіль, дріжджі та інші сухі та рідкі інгредієнти в систему змішування в правильних пропорціях для кожного рецепту. Силоси для борошна з пневматичними системами транспортування, автоматизованими клапанами дозування рідини та програмним забезпеченням для керування рецептами, яке контролює послідовність дозування, є стандартними для пекарень великого обсягу. Точне та повторюване дозування інгредієнтів є основою стабільної якості продукту — навіть невеликі варіації вмісту води або співвідношення жиру в ламінованому тісті для тіста дають вимірні відмінності в текстурі кінцевого продукту та виході. Напівпромислові лінії частіше використовують ручне зважування з періодичним змішуванням, але автоматизоване дозування стає економічно ефективним при об’ємах приблизно понад 500 кг тіста за зміну.
Змішування тіста
Стадія змішування розвиває структуру глютену в тісті відповідно до специфікацій, необхідних для подальшого процесу ламінування або формування. Кондитерські тіста для ламінованих виробів — круасани, датська випічка, листкове тісто — зазвичай змішують у відносно недостатньо розвиненому стані порівняно з хлібними тістами, оскільки надмірно розвинена клейковина ускладнює ламінування, спричиняючи відновлення тіста під час листування. Промислові кондитерські лінії використовують спіральні змішувачі або горизонтальні змішувачі зі змінною швидкістю та програмованими кривими змішування, здатні обробляти партії від 50 до 500 кг або більше. Змішувачі безперервної дії —, які обробляють тісто постійним потоком, а не окремими партіями —, використовуються на лініях з найбільшим об’ємом, щоб усунути час періодичного циклу, який обмежує пропускну здатність під час операцій періодичного змішування.
Відпочивання та загартування тіста
Після змішування ламіноване тісто вимагає періоду спокою — зазвичай від 20 до 45 хвилин при контрольованій температурі —, щоб дати глютену розслабитися перед початком ламінування. У промислових лініях цей етап спокою керується в камерах сповільнювача-прообразника з контрольованою температурою або в системах охолоджених конвеєрів, які утримують тісто при постійній температурі. Адекватний час відпочинку має вирішальне значення для листкового тіста та тіста для круасанів — недостатньо спочиває тісто розривається під час нанесення листів і створює нерегулярне ламінування. Масляні блоки для ламінування також повинні бути загартовані до певної консистенції —, як правило, від 14 до 17°C — перед введенням, оскільки масло, яке є занадто холодним, розбивається, а не утворює рівні шари, а масло, яке є занадто теплим, плавиться в тісто, а не створює чіткі жирові шари.
Ламінування та листування
Ламінування є визначальним процесом у виробництві круасанів, датського та листкового тіста — багаторазове складання та розклеювання тіста жировими шарами між ними для створення сотень різних шарів тіста та жиру, які створюють характерну пластівчасту легку текстуру цих продуктів. Промислові лінії ламінування використовують автоматизовані тісторозкидачі з точним контролем зазору, огороджувачі з масляного блоку, які механічно загортають масло в тістовий блок, і системи складання, які виконують послідовності згину (зазвичай три- та чотири-кратні комбінації для досягнення необхідної кількості шарів) без ручного поводження. Кількість вироблених шарів залежить від послідовності згину — три подвійні згини дають 27 шарів, три одинарні та одна подвійна згини дають 32 шари, і так далі до кількох сотень для листкового тіста. Підтримання постійної товщини жирового шару та рівномірного розподілу жиру протягом усього процесу ламінування є основною технічною проблемою, і якість системи ламінування безпосередньо визначає консистенцію готового продукту.
Формування та різання
Після ламінування лист тіста проходить через формувальну секцію, де його розрізають і формують у окремі форми продукту — трикутники для круасанів, прямокутники для датської випічки, кружечки для vol-au-vents або смужки для різних прокатних виробів. Промислові кондитерські машини для формування використовують ротаційні фрези, штампорізки або гільйотинні фрези для отримання однорідних форм з мінімальною кількістю тіста для брухту. Круасанні прокатні машини автоматично згортають вирізані трикутники у впізнавану форму спірального рогу зі швидкістю кілька тисяч штук на годину. Данські кондитерські лінії включають вкладників і системи складання, які наносять начинки та створюють різні датські формати — вертушки, конверти, коси — на високій швидкості. Системи відновлення тіста для брухту збирають відрізи між сформованими шматочками та повертають їх на стадію ламінування або в окрему лінійку продуктів, щоб мінімізувати відходи.
Наповнення та депонування
Багато кондитерських виробів отримують начинку — заварний крем, мигдальний франгіпан, фруктовий компот, шоколад, солоні начинки — або перед формуванням, після формування або після випікання. Промислові наповнювачі використовують поршневі насоси, шестеренні насоси або шнекові системи для розміщення точної ваги наповнення у визначеному місці на кожній деталі зі швидкістю циклу, яка відповідає швидкості формування вище за течією. Контроль температури начинки важливий як для якості продукту, так і для безпеки харчових продуктів — начинки на основі крему повинні зберігатися та осаджуватися при температурах, які запобігають росту бактерій, тоді як начинки з шоколаду або ганашу повинні підтримуватися при температурі, яка забезпечує правильну в’язкість для постійного осадження без розмазування або переповнення кондитерська оболонка.
Випробування
Дріжджові кондитерські вироби — круасани, датська випічка, pain au chocolat — вимагають етапу вистоювання після формування, коли дріжджі бродять, а тісто розширюється перед випіканням. Промислова пробка використовує тунельні пробірки — довгі ізольовані камери з контрольованою температурою (зазвичай від 28 до 32°C) і вологістю (від 75 до 85% відносної вологості), через які завантажені лотки для випічки рухаються по конвеєру. Час перевірки залежить від продукту та рецептури — зазвичай становить від 60 до 120 хвилин для ламінованого дріжджового тіста —, а довжина тунелю та швидкість конвеєра розроблені таким чином, щоб відповідати необхідному часу перевірки загальній пропускній здатності лінії. Недозахищені круасани щільні зі стиснутими шарами; надмірно захищені вироби руйнуються в печі і мають нерівну, відкриту структуру крихти. Точний контроль захисту є однією з найважливіших змінних якості на лінії виробництва ламінованої кондитерської продукції.
Випічка
Промислове випікання кондитерських виробів використовує тунельні печі — безперервні конвеєрні печі, через які завантажені лотки проходять з контрольованою швидкістю —, або стійкові печі, які випікають повні візки продукту періодичними циклами. Тунельні печі є стандартом для безперервних ліній великого об’єму, пропонуючи точний позонний контроль температури, що дозволяє оптимізувати профіль випічки для кожного продукту —, як правило, початкова зона високого нагріву для пружини печі та карамелізації, а потім нижчий -теплозони для внутрішнього приготування їжі та розвитку кольору. Кондитерські вироби чутливі до профілю випічки, оскільки жирові шари повинні розплавитися та випаритися в певному діапазоні температур, щоб отримати характерний підйом і відділення добре ламінованого продукту. Ін’єкція пари на ранній стадії випікання використовується для деяких типів тіста, щоб затримати утворення скоринки та максимізувати пружину печі.
Охолодження, скління та оздоблення
Після випікання кондитерські вироби необхідно охолодити до безпечної температури перед упаковкою —, як правило, нижче 27°C для упакованих продуктів навколишнього середовища або до температури майже холодного охолодження для охолоджених продуктів. Промислові кондитерські лінії використовують спіральні охолоджувачі або навколишні охолоджувальні конвеєри, які транспортують продукти через кондиціоновану зону охолодження. Глазурування — із застосуванням яєчного прання, абрикосової глазурі, цукрового сиропу або помадника — можна наносити розпиленням, роликовим або шторним покриттям у визначених точках лінії або перед випіканням для яєчного прання та деяких цукрових покриттів, або після охолодження для варення глазур і помадка. Декоруючі вкладники можуть наносити крем по трубах, шоколадну крапельку або горіхову начинку в кінці охолоджувального конвеєра перед тим, як продукти потраплять у пакувальну систему.
Види ліній виробництва кондитерських виробів за категоріями продуктів
Різні категорії кондитерських виробів мають суттєво різні вимоги до виробничої лінії. Лінія, оптимізована для виробництва круасанів, не така ж, як лінія, розроблена для заварного тіста або пісочного тіста. Розуміння конкретної конфігурації лінії для ваших цільових продуктів дозволяє уникнути надмірного визначення дорогого обладнання, яке не буде використовуватися, або заниження показників систем, які не можуть впоратися з вимогами вашого продукту.
| Категорія продукту | Ключові етапи лінії | Критичне обладнання | Основний технічний виклик |
| Круасан і датська | Змішати, ламінат, вирізати, форму, доказ, випікати, охолодити | Лінія ламінування, круасан ролик, тунельний профер | Послідовний розподіл вершкового масла та навіть доведення |
| Вироби з листкового тіста | Змішати, ламінат (кілька складок), вирізати, формувати, випікати, охолодити | Високоточний листовий, багаторазовий ламінатор, штамповий різак | Досягнення сотень рівних шарів без розплаву жиру |
| Заварне тісто | Готувати пасту, осадити, випікати, охолодити, наповнити, закінчити | Безперервна плита, прецизійний вкладник, наповнювальний інжектор | Послідовна в'язкість пасти та точність нанесення |
| Пісочні пироги та кіші | Змішати, лист, вирізати, прес, наповнити, випікати, охолодити, упакувати | Роторний прес або машина для формування тарту, наповнення вкладника | Рівна товщина оболонки і точна вага заповнення |
| Випічка Філо і штрудель | Змішати, відпочити, розтягнути/лист, шар, наповнити, згорнути або скласти, випікати | Ультратонкий листовий, система розпилення масла, прокатка/складальний агрегат | Виробництво однорідних аркушів паперу без розриву |
Рівні автоматизації: від напівручних до повністю автоматизованих кондитерських ліній
Лінії виробництва кондитерських виробів не є бінарним вибором між ручним і повністю автоматизованим — вони існують на спектрі рівнів автоматизації, і правильне положення в цьому спектрі залежить від обсягу виробництва, складності продукту, наявного капіталу та умов ринку праці. Розуміння етапів автоматизації допомагає підприємствам розумно планувати свій інвестиційний шлях.
Рівень 1 — напівручний з ключовим обладнанням
На цьому рівні пекарня додає окремі машини для виконання найбільш трудомістких або критично важливих для якості ручних завдань —, як правило, тісторозкидувач і круасан, що прокатується —, зберігаючи ручне керування для всіх інших етапів. Простирадло забезпечує постійну товщину тіста та зменшує працю для ламінування, тоді як прокатна машина створює однорідні форми круасана набагато швидше, ніж ручна прокатка. Вихід зазвичай знаходиться в діапазоні від 200 до 600 штук на годину залежно від потужності машини та доступної робочої сили. Це відповідна відправна точка для пекарень, які виробляють від 1000 до 5000 круасанів або датської випічки на день, і інвестиції відносно скромні порівняно з повною лінійкою.
Рівень 2 — напівавтоматична лінія з інтегрованими ступенями
На цьому рівні ключові етапи виробництва механічно інтегровані — лінія ламінування, формувальне обладнання та конвеєрні системи з’єднані таким чином, що тісто рухається в процесі без ручного міжстадійного поводження. Оператори завантажують блоки тіста на початку лінії ламінування та вивантажують сформовані шматки на лотки для випічки на виході з формування, але етапи ламінування та формування проходять без ручного поводження з тістом між ними. Спеціальний тунельний профер і палубна або стелажна піч завершують етап випікання. Вихід зазвичай коливається від 1000 до 5000 штук на годину для продуктів круасана. Ця конфігурація підходить для оптових пекарень і пекарень у супермаркетах, які виробляють значні щоденні обсяги.
Рівень 3 — високоавтоматизована безперервна лінія
На найвищому рівні автоматизації вся виробнича послідовність від змішування тіста до упакованого продукту працює як безперервна інтегрована система з мінімальним ручним втручанням. Автоматизована обробка тіста переносить змішане тісто на лінію ламінування без ручного завантаження; тісто для брухту автоматично відновлюється та переробляється; сформовані шматки автоматично переносяться на лотки для випічки або безпосередньо на стрічку тунельної печі; випічка переміщується через систему охолодження до автоматичної упаковки; і вся лінія контролюється та контролюється з центральної панелі HMI (інтерфейс людина-машина). Випуск коливається від 5000 до понад 50 000 штук на годину на найбільших промислових лініях. Капітальні інвестиції є значними — повна високошвидкісна лінія круасанів від такого виробника, як Rondo, Fritsch або Rheon, може представляти інвестиції в кілька мільйонів євро —, але економія робочої сили та узгодженість виробництва виправдовують це обсягами промислового виробництва.
Планування потужності: відповідність специфікації лінії вашим виробничим вимогам
Правильний розмір лінії виробництва кондитерських виробів є одним із найважливіших і найчастіше неправильно оброблених аспектів капіталовкладень у хлібопекарське обладнання. Збільшення розміру лінії призводить до того, що обладнання працює нижче ефективного робочого діапазону, високі капітальні витрати та витрати на технічне обслуговування на вироблену одиницю та непотрібна складність. Зниження розміру призводить до вузького місця виробництва, яке обмежує зростання бізнесу та може вимагати подальших інвестицій раніше, ніж очікувалося.
Відправною точкою є визначення необхідної продуктивності в термінах штук на годину або кілограмів на годину на етапі готової продукції, врахування запланованих годин виробництва за зміну та зміни на день, поточного та прогнозованого попиту, очікуваного асортименту продукції та запланованої частки виробничий час, доступний після переходів, очищення та обслуговування. Поширеною помилкою є визначення лінії на основі пікового попиту без урахування реалістичних доступних годин виробництва — лінія з номінальною потужністю 3000 штук на годину, яка працює на повну потужність лише протягом 6 годин 8-годинної зміни через очищення, перехід, і незначні зупинки забезпечують ефективну продуктивність не більше 2250 штук на годину, а фактичний вихід може бути нижчим, якщо часті незначні незаплановані зупинки.
Складність асортименту продукції також суттєво впливає на ефективну пропускну здатність лінії. Лінія, на якій працює один продукт, безперервно працює на потужності, близькій до номінальної. Лінія, яка змінюється між круасанами, шоколадом і датським форматом кілька разів на зміну, втрачає час виробництва на зміну формату та очищення —, фактор, який слід кількісно визначити реалістично, коли вказується пропускна здатність лінії. Особливості конструкції швидкого переходу — зміни формату без інструментів, стандартизовані процедури очищення та модульні системи інструментів — зменшують цей вплив і їх варто вказати як пріоритет для ліній, що працюють з різними асортиментами продукції.
Вимоги до гігієни та безпеки харчових продуктів для обладнання для виробництва кондитерських виробів
Кондитерські виробничі лінії переробляють продукти, які в багатьох випадках містять інгредієнти високого ризику — яйця, молочні продукти, начинки на основі вершків — і розповсюджуються через канали роздрібної торгівлі та громадського харчування, що підлягають суворому регулюванню безпеки харчових продуктів. Таким чином, гігієнічна конструкція обладнання виробничої лінії є не другорядним фактором, а основною вимогою до специфікації, яку слід оцінювати разом із продуктивністю виробництва.
- Матеріали поверхні, що контактують з їжею: Усі поверхні, які безпосередньо контактують з тістом, начинкою або готовим продуктом, повинні бути виготовлені з харчових матеріалів — з нержавіючої сталі 304 або 316, харчового поліетилену, поверхонь з покриттям PTFE або інших матеріалів, дозволених для контакту з харчовими продуктами. Уникайте обладнання з алюмінієвими поверхнями, що контактують з харчовими продуктами, у середовищах з кислотними начинками або з поверхневими покриттями, які можуть сколюватися або розшаровуватися в продукті.
- Відкрита рама та можливість очищення: Рами та основи обладнання повинні бути розроблені для зручності очищення — відкритих трубчастих сталевих рам, які забезпечують повний доступ для очищення, похилих поверхонь, які стікають, а не утримують воду та залишки, і мінімальних горизонтальних поверхонь, де може накопичуватися сміття продукту. Закриті, недоступні порожнини в рамах обладнання становлять гігієнічний ризик, і їх слід уникати або закривати в будь-якому обладнанні, визначеному для середовища виробництва харчових продуктів.
- Рейтинг IP електричних компонентів: Електричні панелі, двигуни та компоненти керування на обладнанні кондитерської лінії повинні мати відповідні показники захисту від проникнення (IP) для режиму очищення, який використовується на об’єкті. Обладнання, очищене струменями води високого тиску, вимагає IP65 або вищих номіналів на всіх відкритих електричних компонентах. Занижені електричні компоненти в середовищі змиву становлять як загрозу безпеці, так і проблему надійності.
- Управління алергеном: Для пекарень, що виробляють як алергенвмісні, так і безалергенні кондитерські вироби на одній лінії, обладнання повинно підтримувати ретельні процедури очищення від алергенів між виробничими циклами. Це вимагає простоти розбирання для глибокого очищення всіх частин, що контактують з продуктом, чіткої документації процедур очищення, а в деяких випадках і спеціальних графіків виробництва, які групують продукти, що містять алерген, наприкінці виробничої зміни перед повним очищенням від алергену.
- Відповідність стандартам EHEDG і 3-A: Європейська група гігієнічної інженерії та проектування (EHEDG) і санітарні стандарти 3-A (Північна Америка) публікують рекомендації щодо гігієнічного проектування та програми сертифікації обладнання для харчової промисловості. Обладнання, сертифіковане за цими стандартами, забезпечує документально підтверджену відповідність гігієнічного дизайну та спрощує процес аудиту для клієнтів, роздрібних торговців та регуляторних інспекторів.
Ключові питання, які слід поставити під час оцінки постачальників кондитерських ліній
Інвестиції в лінію виробництва кондитерських виробів передбачають довгострокові відносини з постачальником обладнання — для встановлення, введення в експлуатацію, навчання операторів, постачання запасних частин і постійну технічну підтримку. Оцінка постачальників за цими розмірами так само ретельно, як і за специфікацією обладнання, є важливою для успішного результату.
- Чи можете ви надати довідки з пекарень, які працюють на порівнянних лініях для порівнянних продуктів? Запит і супроводження довідкових клієнтів, які працюють з тим самим або подібним обладнанням для тих самих типів продукції, є найнадійнішим способом оцінки реальної продуктивності, надійності та якості післяпродажної підтримки. Постачальник, який не може або не бажає надати відповідні довідки, заслуговує на обережність.
- Що входить в пакет підготовки пусконалагоджувачів і операторів? Виробнича лінія, яка надходить на місце, але не може працювати ефективно через недостатнє навчання або підтримку введення в експлуатацію, витрачає час і гроші. Підтвердьте конкретно, яка підтримка введення в експлуатацію включена — скільки днів, які дії та чи включено пробне виробництво з вашими фактичними рецептами до сфери введення в експлуатацію.
- Яка доступність запасних частин і час виконання для критичних компонентів? Заглушена виробнича лінія є надзвичайно дорогою подією в пекарні з відданими зобов’язаннями щодо постачання клієнтів. Підтвердьте, що критичні зношувані деталі — листові ролики, різальні леза, конвеєрні стрічки, компоненти наповнювального насоса — зберігаються постачальником на складі або доступні для доставки наступного дня, не виготовляються на замовлення з багатотижневим часом виконання.
- Яку можливість дистанційної діагностики та підтримки має лінія? Сучасне промислове кондитерське обладнання зазвичай включає можливість віддаленого доступу, що дозволяє інженерам постачальника діагностувати несправності та в багатьох випадках вирішувати їх без відвідування місця. Підтвердьте, чи включена ця можливість, яке зобов’язання щодо часу відповіді та чи потрібен окремий контракт на обслуговування після гарантійного періоду.
- Яка гарантована норма випуску і за яких умов вона гарантована? Заявлені вихідні потужності постачальників зазвичай вимірюються в ідеальних умовах за допомогою одного продукту, повністю оптимізованого рецепту та досвідчених операторів. Попросіть постачальника вказати умови, за яких гарантується номінальна потужність і які засоби захисту доступні, якщо лінія не досягне такої потужності після встановлення та введення в експлуатацію.
- Яка повна вартість встановлення, включаючи комунальні послуги, будівельні роботи та інтеграцію? Ціна придбання обладнання зазвичай становить лише 60-75% від загальної вартості нової лінії виробництва кондитерських виробів. Модернізація електропостачання, підключення стисненого повітря та води, дренаж, вентиляція для вихлопу духовки, армування підлоги для важкого обладнання та інтеграція з існуючими системами - усе це збільшує загальну вартість. Наполягайте на загальній встановленій оцінці вартості від постачальника до бюджетних зобов’язань, а не лише на прейскурантній ціні обладнання.
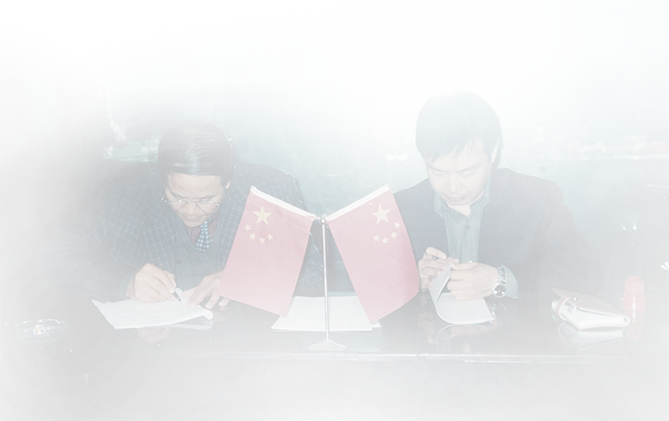
Історичний момент підписання з 1970-х років, коли засновник HG допоміг стимулювати розвиток харчової промисловості Китаю та почав виходити на міжнародні ринки.
Протягом останніх десятиліть ми брали участь в еволюції автоматизованого виробництва харчових продуктів — від місцевих заводів до глобальних проектів "під ключ" у 100+ країнах.
Цей досвід продовжує формувати кожну лінію виробництва HG сьогодні.
Глобальне харчове обладнання та
Заводські рішення під ключ

Побудова довгострокового партнерства шляхом спільного зростання та промислової вартості.
Авторське право © HG Industry Group Усі права захищено
Харчова машина Закуски Харчова обробка Машини
Несанкціоноване використання вмісту цього веб-сайту є порушенням авторських прав і може призвести до судового позову.