 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
Лінія виробництва печива: повний посібник з машин, потужностей, автоматизації та інвестиційних витрат
Content
- Як працює лінія з виробництва печива: огляд процесу "наскрізний"
- Ключові машини на лінії виробництва печива
- Типи ліній виробництва печива за категоріями продуктів
- Потужність виробничої лінії: як правильно визначити розмір вашої лінії
- Системи автоматизації та управління в сучасних лініях печива
- Інтеграція упаковки: завершення системи виробництва печива
- Провідні виробники та постачальники ліній виробництва печива
- Монтаж, введення в експлуатацію та навчання операторів
- Загальні проблеми на лініях виробництва печива та способи їх вирішення
- Врахування вартості та рентабельність інвестицій у лінію виробництва печива
А лінія виробництва бісквіта це повністю інтегрована система промислового обладнання, призначена для перетворення сирих інгредієнтів — борошна, цукру, жирів і розпушувачів — у готове, упаковане печиво з високою пропускною здатністю та стабільною якістю. Незалежно від того, чи виробляють тверді крекери, м’яке печиво, сендвіч-печиво чи вафлі, фундаментальна інженерна проблема однакова: підтримувати точний контроль над змішуванням тіста, формуванням, випіканням, охолодженням і пакуванням під час безперервних високошвидкісних операцій. Для виробників харчових продуктів, які розглядають нову установку, оновлення або розширення потужностей, розуміння архітектури a лінія з виробництва бісквіту детальніше - важливий перший крок до прийняття обґрунтованих інвестиційних рішень.
Як працює лінія з виробництва печива: огляд процесу "наскрізний"
Повний лінія переробки бісквіту слідує послідовній серії етапів, кожен з яких обробляється спеціальним обладнанням, яке подається безпосередньо в наступний. Розуміння цього потоку має вирішальне значення для планування планування заводу, усунення несправностей та оптимізації потужності.
- Зважування та попереднє змішування інгредієнтів: Наливні інгредієнти автоматично зважуються та упаковуються за допомогою об’ємних або гравіметричних систем дозування перед подачею в змішувач.
- Змішування тіста: Залежно від типу бісквіта тісто змішують у горизонтальних, вертикальних або безперервних міксерах для досягнення правильного розвитку та текстури глютену.
- Листування тіста та ламінування: Змішане тісто поступово наноситься на лист до точної рівномірної товщини за допомогою рулонів із додаванням ламінування для листкового або багатошарового печива.
- Розкрій і формування: Ротаційні фрези, ротаційні формувальні машини або дротяні формувальні головки формують тісто в окремі шматочки печива на смузі для випічки.
- Випічка: Фігурні шматочки печива проходять через тунельну піч на сталевій або дротяній сітчастій стрічці, проходячи через точно контрольовані температурні зони.
- Охолодження: Свіжоспечене печиво проходить через охолоджуючий конвеєр, щоб знизити його температуру до рівня навколишнього середовища перед обробкою або нанесенням покриття.
- Вторинна обробка: Залежно від продукту, на цьому етапі печиво може бути сендвіч-вершками, шоколадним фарбуванням, начинкою з варення або цукровим покриттям.
- Упаковка: Готове печиво складається, підраховується, загортається та упаковується автоматизованим пакувальним обладнанням у кінці лінії.
Кожен ступінь повинен бути точно синхронізований з іншими за швидкістю пропускної здатності та розмірами продукту. Вузьке місце в будь-якій точці —, чи то в змішувачі, духовці чи пакувальному блоці —, зменшує вихідну потужність усього система виробництва бісквіту.
Ключові машини на лінії виробництва печива
Кожен етап бісквіт виготовлення машини лінія обслуговується спеціалізованим обладнанням. Наступна розбивка охоплює основні машини, їхні функції та критичні параметри продуктивності, які покупці повинні оцінити.
Тісто Міксер
Тістомішалка є відправною точкою всієї лінії і має величезний вплив на якість кінцевого продукту. Для твердого тіста (наприклад, крекерів і печива Marie) горизонтальні сигма-лезові змішувачі виробляють глютен шляхом тривалого змішування з високим зсувом. Для м’яких виробів з тіста (печиво, травне печиво) потрібне змішування вершків і цукру з низьким зсувом з подальшим додаванням борошна, щоб уникнути надмірного розвитку глютену, що зробить печиво міцним. Змішувачі безперервної дії все частіше використовуються на лініях великого об’єму, оскільки вони усувають неузгодженість партій та інтегруються безпосередньо з секцією листового покриття без ручного перенесення тіста. Основні специфікації для оцінки включають здатність до змішування (кг на партію або кг/год), потужність двигуна, конфігурацію змішувального важеля та здатність охолоджувати сорочку для чутливого до температури тіста.
Простирадло для тіста та рулони калібру
Після перемішування тісто необхідно перетворити з насипної маси в гладкий однорідний лист точної товщини. Секція листового покриття зазвичай складається з бункера для подачі, пари валків для попереднього листового покриття та серії валків із поступово ближчим розміром, які поступово зменшують товщину тіста, щоб уникнути розриву або напруги. Для ламінованих продуктів, таких як листкові крекери, ламінатор складається та шарує лист тіста кілька разів, щоб створити певну кількість шарів. Точний контроль зазору на рулонах калібру —, виміряний у десятих частках міліметра —, має вирішальне значення, оскільки товщина тіста безпосередньо визначає вагу печива, текстуру та рівномірність часу випікання по ширині виробничої смуги.
Роторний різак і роторний формувальник
Формування здійснюється або ротаційним різаком, або ротаційним формувальним верстатом, залежно від типу тіста. Ротаційні різаки вибивають форми з безперервного листа тіста, при цьому тісто для брухту повертається назад до секції листового покриття. Вони використовуються для твердих виробів з тіста, які мають достатню еластичність, щоб бути простирадлом першим. Ротаційні формувальники, навпаки, пресують м’яке тісто безпосередньо в вигравірувані порожнини матриці в обертовому барабані, повністю усуваючи брухт —, ідеальний для печива з високим вмістом жиру та печива з коротким тістом, яке є надто крихким, щоб його можна було накрити та нарізати. Машини для різання дроту та відсадження використовуються для дуже м’якого тіста з високою вологістю (печиво з крапель, м’які сорти), які взагалі не можна розливати. Ширина формувального блоку визначає ефективну ширину виробничої смуги та має пряму лінійну залежність від вихідної потужності.
Тунельна Піч
Тунельна піч є найбільш капіталомістким і технічно складним компонентом з усіх промислова лінія виробництва бісквіту. Сучасні печиво тунельні печі, як правило, прямі газові (DGF), непряме випромінювання (IR), конвекція або гібридні комбінації цих режимів теплопередачі. Кожну зону в печі можна незалежно контролювати на температуру (зверху та знизу окремо), швидкість повітряного потоку та положення демпфера, що дає пекарям точний контроль над кольором печива, вмістом вологи та підвищенням. Довжина духовки коливається від 20 метрів для ліній малої місткості до понад 100 метрів для крекерів великого обсягу або ліній закусок. Швидкість стрічки в поєднанні з довжиною духовки визначає час випікання. Критичні параметри випічки —, включаючи температурний профіль, рівень вологості в ранніх зонах і налаштування вихлопу —, повинні бути оптимізовані для кожної конкретної форми печива і не можуть бути просто перенесені між типами продуктів.
Охолодження Конвеєр
Печиво виходить з духовки при температурах від 150°C до 200°C і має бути охолоджене до рівня нижче 35–40°C перед сендвічуванням вершків, фарбуванням шоколадом або пакуванням —, для чого бісквіт має бути структурно стабільним і термічно нейтральним. Охолоджуючі конвеєри досягають цього завдяки поєднанню впливу навколишнього повітря та, у деяких системах, примусового охолодження повітрям за допомогою HEPA-фільтрованого повітря. Секція охолодження повинна бути достатньо довгою, щоб досягти адекватного розсіювання тепла без створення конденсату від швидких перепадів температури. Неадекватне охолодження є однією з головних причин поломки упаковки та розвитку цвілі в загорнутих бісквітних виробах.
Вершки Сендвіч-машина
Для сендвіч-печива — один із найдорожчих форматів печива — машина для сендвіч-вершків наносить точну вагу кремової начинки між двома половинками печива та застосовує контрольоване стиснення для досягнення правильної товщини сендвіча та адгезії до крему. Сучасні сендвіч-машини мають сервопривід і здатні працювати зі швидкістю 1 000 – 2 000 сендвічів на хвилину в багатосмугових конфігураціях. Точність ваги крему має вирішальне значення як для якості продукту, так і для контролю витрат, оскільки начинка зазвичай є найдорожчим компонентом сендвіч-бісквіта.
Типи ліній виробництва печива за категоріями продуктів
Не все лінії виробництва бісквіта налаштовуються ідентично. Вибір обладнання, компонування ліній і параметри процесу значно відрізняються залежно від типу печива, що виробляється. Ось порівняння найпоширеніших типів ліній:
| Бісквіт Тип | Тип тіста | Метод формування | Типовий тип духовки |
| Жорстке солодке печиво (Марі, Петі Берр) | Тверде тісто | Роторний різак | DGF/ІЧ гібрид |
| Вершкове сендвіч-печиво (по-орео) | Коротке тісто | Ротаційний формувальник | Конвекція/ІЧ |
| Крекери та солі | Ферментоване/тверде тісто | Ламінатор + ротаційний різак | DGF багатозонний |
| Травне печиво | Коротке/напівсолодке тісто | Ротаційний формувальник | ІЧ/конвекція |
| Вафлі | Рідке тісто | Вафельні випічки | Спеціальна вафельна піч |
| М'яке печиво | М'яке тісто високої вологості | Дротовий розріз/вкладник | Конвекція |
Потужність виробничої лінії: як правильно визначити розмір вашої лінії
Вибір правильної ємності для a лінія виробництва бісквіта це одне з найбільш значущих рішень у процесі інвестиційного планування. Зниження розміру створює негайне вузьке місце під час комерційного запуску; надмірний розмір означає високі капітальні витрати та недостатньо використані активи з підвищеними постійними витратами на одиницю. Потужність у виробництві печива зазвичай виражається в кілограмах на годину (кг/год) випуску готової продукції.
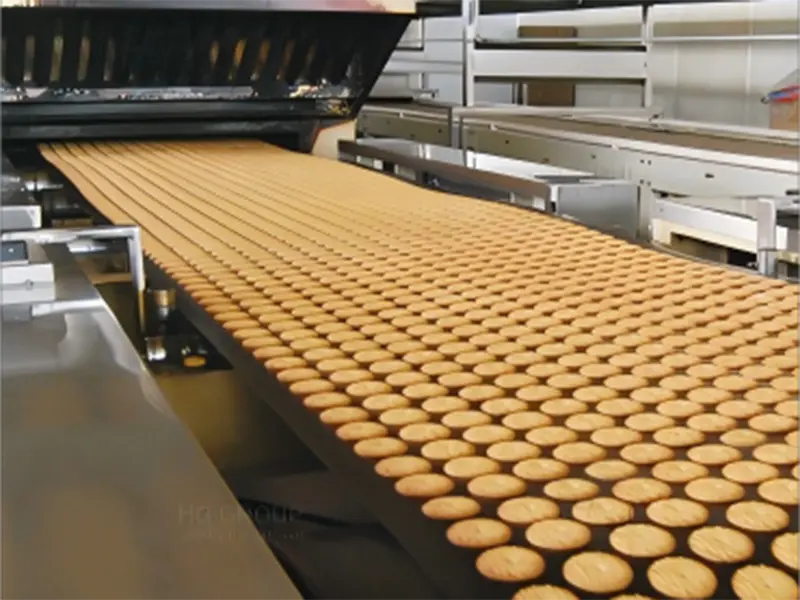
Основними факторами пропускної здатності лінії є ширина стрічки духовки та швидкість стрічки. Більш широка смуга вміщує більше рядів продуктів по всій поверхні випічки, пропорційно множачи вихід. Загальна ширина смуги для комерційних ліній коливається від 800 мм (дрібномасштабне або спеціальне виробництво) до 2000 мм (промислові лінії великого обсягу). Лінія смуги 1000 мм зазвичай виробляє 300–600 кг/год для твердого солодкого печива; лінія смуги 1500 мм того самого продукту може виробляти 600–1200 кг/год. Як орієнтир загального планування:
| Шкала лінії | Ширина смуги | Діапазон виходу | Типове застосування |
| Малий /Пілот | 400–600 мм | 50–150 кг/год | R&D, ремісничі, експортні стартапи |
| Середнього масштабу | 800–1000 мм | 200–600 кг/год | Регіональні бренди, контрактне виробництво |
| Індустріальний | 1, 200–1, 500 мм | 600–1, 500 кг/год | Національні бренди, великі ко-пакери |
| Високий обсяг | 1, 800–2, 000 мм | 1, 500–3, 000+ кг/год | Багатонаціональні виробники FMCG |
Крім ширини смуги, фактичні доступні години виробництва на рік, запланований час простою для очищення, технічного обслуговування та заміни продукту повинні бути враховані в розрахунках потужності. Лінія з номінальною потужністю 500 кг/год, що працює 22 години на добу, 300 днів на рік з 85% OEE (загальна ефективність обладнання) виробляє приблизно 2805 тонн на рік — цифру, яку слід порівняти з прогнозами ринкового попиту перед тим, як прийняти специфікацію.
Системи автоматизації та управління в сучасних лініях печива
Сучасний автоматизовані лінії виробництва бісквіту це дуже складні системи, керовані платформами PLC (програмований логічний контролер) або SCADA (наглядовий контроль і збір даних), які керують і контролюють кожен етап процесу в режимі реального часу. Рівень автоматизації значно відрізняється між лініями початкового рівня та преміальними системами "під ключ", але напрямок усієї галузі твердо спрямований на більшу автоматизацію з наступних причин:
- Послідовність: Автоматизований контроль усуває мінливість критичних параметрів людини, таких як час змішування, температура тіста, налаштування зони духовки та вага відкладення вершків, створюючи більш жорстку рівномірність якості в багатомільйонних щоденних обсягах виробництва.
- Управління рецептами: Цифрове зберігання рецептів дозволяє операторам швидко перемикатися між типами продуктів, автоматично налаштовуючи всі параметри машини на попередньо перевірені налаштування, а не покладатися на ручну реконфігурацію.
- Реєстрація та відстеження даних: Безперервний каротаж параметрів процесу (температури духовки, вага тіста, час випікання) підтримує відповідність безпечності харчових продуктів, відстежуваність партій та аналіз першопричин, коли відбуваються відхилення якості.
- Моніторинг OEE: Інформаційні панелі в режимі реального часу відображають швидкість лінії, причини простою та кількість виробництва, що дозволяє керівникам виявляти та реагувати на неефективність під час зміни, а не постфактум.
- Енергетичний менеджмент: Розумні системи керування духовкою модулюють споживання газу та електроенергії на основі фактичного попиту, зменшуючи витрати енергії під час переходів, уповільнень і періодів простою.
Системи перевірки зору все більше інтегруються на стадії після печі, щоб виявляти зламане, недопечене або деформоване печиво та автоматично відхиляти його, перш ніж воно досягне секції упаковки. Рентгенівські або металеві системи виявлення також є стандартними в лініях, сумісних з безпекою харчових продуктів, для виявлення фізичних забруднень до того, як продукт буде запечатаний у первинній упаковці.
Інтеграція упаковки: завершення системи виробництва печива
Розділ упаковки a повний лінія виробництва бісквіта часто недооцінюється як за складністю, так і за капітальними витратами. У повністю автоматизованій лінії пакувальне обладнання безпосередньо слідує за охолоджуючим конвеєром (і сендвіч-блоками або блоками для розтирання, якщо це можливо), отримуючи печиво зі швидкістю лінії та перетворюючи його на готові для споживача, герметичні та марковані упаковки без ручного втручання.
Первинна упаковка
Первинна упаковка — обгортка, що безпосередньо контактує з печивом —, зазвичай виконується горизонтальними обгортками (машини HFFS) або машинами з вертикальним формуванням-заповненням-запечатуванням (VFFS). Машини HFFS є стандартом для печива з паличкою та рукавом, що виробляє герметично закриті поліпропіленові (BOPP) упаковки зі швидкістю до 200–400 упаковок за хвилину на доріжку. Системи укладання перед обгорткою потоку організовують печиво в однофайлові стовпці з правильною кількістю на упаковку перед загортанням.
Вторинна та третинна упаковка
Після первинного обгортання групові упаковки або окремі обгортки збираються в роздрібні коробки за допомогою картонних машин, а потім завантажуються в гофровані вантажовідправники пакувальниками ящиків. Палетування — роботизовані або звичайні шарові палетизатори — штабелює заповнені футляри на піддони для складського зберігання та вихідної логістики. Повна інтеграція первинної та третинної упаковки в єдину автоматизовану лінію усуває ручну обробку продукту, значно зменшуючи витрати на робочу силу, ризик забруднення та рівень пошкодження.
Провідні виробники та постачальники ліній виробництва печива
Глобальний ринок для обладнання лінії виробництва бісквіта обслуговується сумішшю європейських виробників преміум-класу, відомих азіатських постачальників і спеціалістів із проектів "під ключ". Кожен сегмент пропонує різні баланси технологічної складності, підтримки послуг і капітальних витрат.
- Бейкер Перкінс (Великобританія): Одне з найстаріших і найповажніших імен у галузі виробництва бісквітної лінії, відоме завдяки міксеру Tweedy і високоточним системам формування та печі. Особливо міцний у крекерах, жорстких солодких і сендвіч-лініях.
- Haas (Австрія/GEA Group): Спеціалізується на лініях пластин, сендвічів і файлів cookie з сильним акцентом на автоматизації та енергоефективності. Широко використовується багатонаціональними кондитерськими компаніями.
- Bühler Group (Швейцарія): Забезпечує комплексні лінійні рішення для печива, крекерів і печива з глибокою інтеграцією між технологічним обладнанням і платформами цифрової автоматизації.
- Reading Bakery Systems (США): Зосереджено на закусочних крекерах, кренделях і екструдованих лініях закусок із потужною технологією та підтримкою застосування.
- Чжаоцін Кехуей /Катбар /Хенань Жунда (Китай): Китайські виробники пропонують повний бісквіт виробництво лінії машини за значно нижчих капітальних витрат, що робить їх домінуючим вибором для виробників ринків, що розвиваються, і регіональних виробників середнього масштабу. Якість і післяпродажне обслуговування залежать від постачальника, і їх слід оцінювати шляхом відвідування місця та перевірки рекомендацій.
При оцінці постачальників для a лінія бісквіту "під ключ", ключові критерії вибору, окрім специфікацій обладнання, включають: наявність та оперативність місцевих або регіональних технічних служб, наявність запасних частин та терміни виконання, обсяг введення в експлуатацію та навчання оператора, а також досвід постачальника з вашим конкретним типом продукту та масштабом виробництва.
Монтаж, введення в експлуатацію та навчання операторів
Період між поставкою обладнання та першим комерційним виробництвом на новому лінія виробництва бісквіта це одна з фаз найвищого ризику проекту з виробництва харчових продуктів. Погане планування під час монтажу та введення в експлуатацію призводить до тривалого простою, проблем з якістю та перевитрати коштів. Структурований план введення в експлуатацію повинен стосуватися наступних елементів:
- Фабричне приймальне тестування (FAT): Ключові параметри продуктивності — вихідна швидкість, вага продукту, вміст вологи — повинні бути перевірені на підприємстві постачальника перед відправленням, використовуючи фактичні виробничі рецепти, де це можливо.
- Підготовка сайту: Будівельні роботи, підключення до комунальних послуг (газ, електрика, стиснене повітря, вода) і вентиляція повинні бути завершені відповідно до специфікацій перед початком встановлення обладнання.
- Тестування прийняття сайту (SAT): Після встановлення повна лінія випробовується на виробничому майданчику на зростаючих швидкостях, доки не досягне контрактної пропускної здатності та специфікацій якості.
- Розробка рецептів і випробування випічки: Команда випічки повинна розробити та перевірити профілі духовки та параметри процесу для кожного продукту, який буде запущено на лінії перед комерційним запуском.
- Навчання оператора та технічного обслуговування: Практичне навчання для операторів виробництва, техніків з якості та інженерів з технічного обслуговування має бути вбудовано в графік введення в експлуатацію та завершено до першого комерційного запуску.
Загальні проблеми на лініях виробництва печива та способи їх вирішення
Навіть добре сконструйований лінії з виробництва бісквіту відчувайте повторювані операційні проблеми. Знання найпоширеніших проблем та їх першопричин дозволяє швидше усунути несправності та зменшити втрати виробництва.
| Проблема | Ймовірна причина | Коригувальна дія |
| Варіація ваги бісквіта | Невідповідність калібрувального зазору рулону або варіація подачі тіста | Перекалібрувати вимірювальні рулони; перевірте консистенцію рівня бункера для подачі тіста |
| Нерівномірний колір випічки | Дисбаланс температури в зоні духовки або зміна швидкості смуги | Температура профільної печі по всій ширині; перевірте стрічковий привід на предмет ковзання |
| Печиво прилипає до стрічки | Недостатній вміст жиру в рецептурі або забрудненні смугами | Огляд рецептури рівень жиру; очистити і кондиціонувати випічку смуги |
| Висока швидкість поломки після печі | Надмірна випічка, низький вміст жиру або різкі переходи конвеєра | Зменшити температуру або час духовки; перегляньте відповідність зазору конвеєра та швидкості |
| Крем заповнює вагу поза специфікацією | Перепади температури крему, що впливають на в'язкість і продуктивність насоса | Підтримуйте крем при постійній температурі; повторно відкалібруйте депозитний насос |
| Поломки ущільнення упаковки | Неправильна температура ущільнювального стрижня або натяг плівки | Перевірте температуру ущільнення для специфікації плівки; відрегулюйте налаштування натягу плівки |
Врахування вартості та рентабельність інвестицій у лінію виробництва печива
Капітальна вартість а лінія виробництва бісквіта охоплює надзвичайно широкий діапазон залежно від потужності, рівня автоматизації, походження обладнання та того, чи включено вторинну обробку (сендвіч, енробінг). Як приблизний орієнтир, дрібномасштабна лінія з смугою 600 мм від китайського виробника може коштувати 150 000 – 400 000 доларів США за обладнання основної лінії. Лінія середнього масштабу від європейського постачальника з повною автоматизацією та інтеграцією упаковки зазвичай коливається від 1, 5 до 5 мільйонів доларів США. Лінії високої потужності від виробників преміум-класу з повним обсягом "під ключ", включаючи цивільні та комунальні роботи, можуть перевищувати 15–20 мільйонів доларів США.
Окрім капітальних витрат, ключові фінансові параметри для аналізу рентабельності інвестицій включають
- Вихід сировини: Співвідношення виходу готового печива до надходження сировини. Втрати в обрізному брухті, прилипанні тіста та розбитому продукті безпосередньо впливають на вартість одиниці.
- Споживання енергії: Піч становить 60–75% від загального споживання енергії в лінії. Витрати на енергію на кг продукції слід порівнювати під час введення в експлуатацію та постійно контролювати.
- Вартість праці: Рівень автоматизації безпосередньо визначає кількість персоналу, необхідну за зміну. Повністю автоматизована лінія може потребувати операторів 5–8; напівручна лінія подібної пропускної здатності може вимагати 20–30.
- OEE (загальна ефективність обладнання): Галузеві показники для добре керованих ліній печива становлять 75–85% OEE. Кожен відсотковий пункт покращення OEE на лінії 500 кг/год, що працює 22 години на добу, додає приблизно 40 тонн річного виробництва — значного доходу за комерційними цінами на печиво.
- Технічне обслуговування та запчастини: Річні витрати на технічне обслуговування добре обслуговуваної лінії середнього масштабу зазвичай становлять 2–5% вартості оригінального обладнання. Програми профілактичного технічного обслуговування, які відстежують зношені деталі та активно планують заміну, є важливими для підтримки цілей OEE.
Історичний момент підписання з 1970-х років, коли засновник HG допоміг стимулювати розвиток харчової промисловості Китаю та почав виходити на міжнародні ринки.
Протягом останніх десятиліть ми брали участь в еволюції автоматизованого виробництва харчових продуктів — від місцевих заводів до глобальних проектів "під ключ" у 100+ країнах.
Цей досвід продовжує формувати кожну лінію виробництва HG сьогодні.
Глобальне харчове обладнання та
Заводські рішення під ключ

Побудова довгострокового партнерства шляхом спільного зростання та промислової вартості.
Авторське право © HG Industry Group Усі права захищено
Харчова машина Закуски Харчова обробка Машини
Несанкціоноване використання вмісту цього веб-сайту є порушенням авторських прав і може призвести до судового позову.