 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
Все, що вам потрібно знати про лінію картопляних чіпсів
Content
- Що насправді робить лінія картопляних чіпсів
- Основні етапи на лінії виробництва чіпів
- Типи картопляних чіпсів Лінії за масштабом і виходом
- Основні технічні характеристики для порівняння під час покупки лінії мікросхем
- Поширені проблеми на лініях картопляної стружки та як їх вирішити
- Партія проти безперервних ліній картопляних чіпсів: які вибрати
Що насправді робить лінія картопляних чіпсів
Лінія картопляних чіпсів - це повна послідовність машин, які беруть сиру картоплю та перетворюють її на готову упаковану чіпсу —, готову для роздрібної торгівлі або масового розповсюдження. Замість однієї машини, це інтегрована виробнича система, де кожна частина обладнання подається безпосередньо в наступну, а якість продукції на кожному етапі впливає на все, що знаходиться нижче.
Добре налаштована лінія з виробництва чіпсів зазвичай обробляє прання, лущення, нарізку, бланшування, смаження, знежирення, ароматизацію та пакування безперервним потоком. У сучасних автоматизованих установках уся ця послідовність працює з мінімальним ручним втручанням, що дозволяє заводам підтримувати постійні обсяги виробництва 200 кг/год до 2000 кг/год або більше, залежно від пропускної здатності лінії.
Розуміння того, що включає лінія виробництва картопляних чіпсів — і як взаємодіє кожен етап —, є важливим перед тим, як інвестувати в нього, налаштувати існуючу установку або масштабувати переробне підприємство.
Основні етапи на лінії виробництва чіпів
Кожен етап в лінії переробки картопляних чіпсів служить певній технічній меті. Пропуск або недостатнє інвестування в будь-який із них зазвичай створює проблеми — погана однорідність зрізу, високий вміст олії, непостійний ароматизатор або прискорена деградація олії.
Прання та лущення
Сира картопля надходить із ґрунтом, поверхневими бактеріями та шкіркою, які необхідно видалити перед нарізанням. Щітковий тип або абразивні роликові шайби найбільш поширені для ліній великого об'єму. Пілінг зазвичай виконується за допомогою карборундових роликів або парових лущильникі — паровий пілінг є кращим для великомасштабних операцій, оскільки він мінімізує втрати на пілінг, з типовими відходами пілінгу 8–12% сирої ваги порівняно з 15–18% для механічного стирання.
Нарізка
Послідовна товщина зрізу є однією з найважливіших змінних у якості чіпа. У стандартних чіпах типу чайника використовуються скибочки 1, 2–1, 6 мм, тоді як тонші мікросхеми безперервного процесу працюють при 0, 9–1, 2 мм. Відцентрові слайсери з обертовими пластинами робочого колеса забезпечують високу пропускну здатність, тоді як лінійні слайсери для лез забезпечують кращу узгодженість товщини для лінійок продуктів преміум-класу. Системи відстеження зносу лез і автоматичне регулювання варті інвестицій у лінії великого об’єму, оскільки навіть дисперсія товщини зрізу в 0, 2 мм спричиняє видимі невідповідності смаження.
Бланшування та сушіння
Бланшування видаляє поверхневий крохмаль, що виділяється під час нарізання, що інакше призвело б до злипання чіпсів під час смаження та отримання нерівномірного темнішого кольору. Гаряча вода бланшує на 70–80°C протягом 2–3 хвилин є стандартним. Після бланшування вібратор для зневоднення та сушарка для повітряного ножа видаляють поверхневу вологу перед тим, як скибочки потрапляють у фритюрницю —, зменшуючи розбризкування олії та значно скорочуючи споживання енергії для смаження.
Безперервне смаження
Фритюрниця безперервної дії є серцем картопляні чіпси лінії. Температура масла зазвичай підтримується між 160°C і 175°C, з часом перебування зрізу в олії 2, 5–4 хвилини залежно від товщини та бажаного вмісту вологи. Системи лопатевих конвеєрів занурюють і транспортують скибочки через масляну баню з контрольованою швидкістю. Швидкість обороту олії —, як часто свіжа олія поповнює фритюрницю —, безпосередньо впливає на смак стружки та якість олії; добре розроблені фритюрниці безперервно перевертають олію, щоб мінімізувати окислення та накопичення вільних жирних кислот.
Знемащення та охолодження
Відразу після смаження стружка проходить через вібраційний конвеєр для знежирення, де надлишок поверхневої олії стікає, а потім охолоджуючий тунель, який швидко знижує температуру стружки до рівня навколишнього середовища. Правильне охолодження запобігає утворенню конденсату всередині упаковки, що призведе до розм’якшення та різкого скорочення терміну зберігання. Добре охолоджений чіп, що виходить з лінії, повинен досягати нижче 35°C перед входом в смако-ароматичний барабан.
Ароматизатор
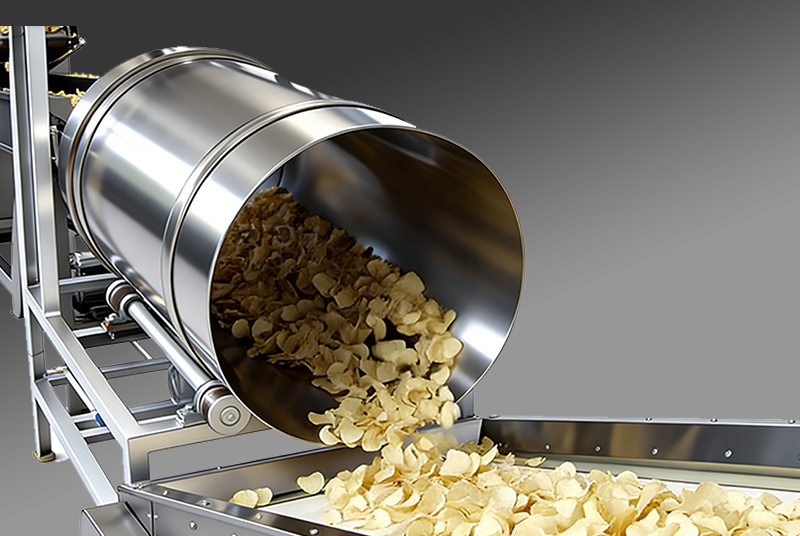
Приправа наноситься в обертовий барабанний пристрій для нанесення покриттів, де стружка падає на систему диспергування дрібного розпилення або порошку. Адгезія приправ залежить від вмісту олії, який все ще присутній на поверхнях стружки —, тому час між знежиренням і ароматизатором має значення. Швидкість і кут обертання барабана, розміщення розпилювальної форсунки та швидкість подачі приправ - все це регульовані параметри, які впливають на однорідність покриття. Для багатоароматичних ліній системи барабанів швидкої зміни скорочують час переходу продукту до 15 хвилин.
Упаковка
Готову стружку транспортують по м’якому елеваторному конвеєру до багатоголових ваг —, як правило, 14-голових або 16-голових ваг —, щоб цільова вага була з точністю в межах ±1 г. Зважена частина падає в машину вертикальної форми-заповнення-запечатування (VFFS), яка формує мішок, наповнює його стружкою, впорскує газоподібний азот для захисту від окислення та поломки та закриває упаковку. Вихідні швидкості на сучасних лініях мікросхем VFFS досягають 60–100 мішків за хвилину для стандартних розмірів роздрібної упаковки.
Типи картопляних чіпсів Лінії за масштабом і виходом
Не кожна операція потребує однакового рівня автоматизації або пропускної здатності. Лінії обробки мікросхем загалом класифікуються за обсягом виробництва, що визначає ступінь автоматизації, площу обладнання та необхідні капіталовкладення.
| Тип лінії | Типовий вихід | Рівень автоматизації | Найкраще для |
|---|---|---|---|
| Малий/напівавтоматичний | 50–200 кг/год | Частковий посібник | Стартапи, регіональні бренди |
| Автоматизований середній масштаб | 200–500 кг/год | Повністю автоматизований | Процесори середнього розміру, приватна марка |
| Промислова безперервна лінія | 500–2000+ кг/год | Повністю автоматизований + ПЛК/SCADA | Національні бренди, контрактні виробники |
Для стартапу, який виходить на ринок закусок, напівавтоматична лінія з ємністю 100–150 кг/год часто є найбільш розумною точкою входу — вона обмежує авансовий вплив капіталу, водночас забезпечуючи постійну якість продукції. Збільшення пізніше є економічно ефективнішим, ніж надмірне визначення на початку, коли попит все ще перевіряється.
Основні технічні характеристики для порівняння під час покупки лінії мікросхем
При оцінці постачальників або налаштуванні нової лінії з виробництва картопляних чіпсів кілька технічних специфікацій заслуговують на пильну увагу, крім простої швидкості виробництва. Це безпосередньо впливає на якість продукції, експлуатаційні витрати та довгострокову надійність.
- Ємність олії фритюрниці та швидкість обороту: Фритюрниця з безперервним входом свіжої олії та управлінням переливом підтримує рівень вільних жирних кислот (FFA) нижче 0, 5%, захищаючи смак чіпсів і подовжуючи термін служби олії. Лінії без цієї функції вимагають повного скидання та заміни нафти, що створює час простою та збільшує витрати на нафту.
- Точність контролю температури: Контролери температури PID на фритюрниці та бланшері повинні підтримувати задане значення в межах ±2°C. Вільний контроль температури призводить до змінного кольору чіпа та непостійного вмісту вологи.
- Матеріал леза слайсера та вартість заміни: Леза з високовуглецевої сталі потребують заміни кожні 4–8 годин у великих обсягах операцій. Карбід вольфраму або леза з покриттям служать значно довше, але коштують дорожче. Фактор загальної річної вартості леза, а не лише ціни покупки.
- Сумісність прибирання на місці (CIP): Харчова нержавіюча конструкція (304 або 316L) з гладкими внутрішніми поверхнями, які повністю зливаються, дозволяє швидко, хімічно-допоміжне очищення між виробничими циклами — критично для відповідності HACCP та контролю алергенів при запуску декількох ароматизаторів.
- Споживання енергії на кг продукції: Повністю автоматизована лінія 500 кг/год зазвичай споживає 80–130 кВт/год на тонну готового продукту. Запитайте у постачальників підтверджені показники енергії —, а не теоретичні мінімуми —, і розрахуйте загальну вартість енергії за 5-річний горизонт під час порівняння котирувань.
- Система управління та дистанційна діагностика: Сучасні лінії з системами SCADA на основі ПЛК дозволяють дистанційно контролювати несправності та реєструвати параметри —, скорочуючи час простою та спрощуючи ведення обліку якості для аудиту безпеки харчових продуктів.
Поширені проблеми на лініях картопляної стружки та як їх вирішити
Навіть добре налаштовані рядки стикаються з повторюваними проблемами. Знання першопричин прискорює усунення несправностей і запобігає потраплянню дефектів якості в упакований продукт.
Темний або нерівномірний колір чіпа
Найпоширенішою причиною є високий вміст відновлюючого цукру в сирій картоплі —, особливо в картоплі, що зберігається при низьких температурах (нижче 8°C), де крохмаль перетворюється на цукор. Кондиціонування картоплі при 15–18°C протягом 1–2 тижнів перед обробкою знижує рівень цукру. На лінії подовження часу бланшування або зниження температури фритюрниці на 5–8°C може компенсувати прикордонну сировину. Непослідовна товщина зрізу від зносу леза є другою за поширеністю причиною — перевірки та заміни лез за графіком.
Високий вміст олії в готових фішках
Цільовий вміст олії для стандартних чіпсів становить 28–35% мас. Якщо готовий продукт постійно перевищує цей діапазон, найімовірнішими винуватцями є недостатнє сушіння перед смаженням (занадто багато поверхневої вологи надходить у фритюрницю), занадто низька температура фритюрниці або недостатнє знежирення після смаження. Перевірте пропускну здатність сушарки з повітряним ножем і перевірте температуру олії в кількох точках по ширині фритюрниці — градієнти температури в широких фритюрницях є звичайними і часто не помічаються.
Чіпси, що злипаються або ламаються у фритюрниці
Прилипання вказує на неповне видалення крохмалю на стадії бланшування — підвищення температури води бланшування або подовження часу витримки. Поломка в конвеєрі для фритюрниці зазвичай означає, що швидкість лопаті занадто висока або відстань між лопатями занадто вузька для використовуваної товщини зрізу. Відрегулюйте обидва та підтвердьте, що швидкість завантаження фритюрниці відповідає специфікаціям конструкції обладнанн Перевантаження фритюрниці занадто великою кількістю продукту спричиняє злипання та нерівномірне смаження.
Нерівномірне покриття приправ
Погана адгезія приправ зазвичай пов’язана з тим, що стружка надто прохолодна та суха, що надходить у барабан (зменшує поверхневе масло, доступне для зв’язування приправ), або швидкість обертання барабана є неправильною для розміру партії. Для порошкових приправ системи електростатичного покриття —, які зараз поширені на лініях закусок преміум-класу —, значно покращують однорідність покриття та зменшують відходи приправ 15–25% порівняно зі стандартним нанесенням барабанного спрею.
Партія проти безперервних ліній картопляних чіпсів: які вибрати
Вибір між лінією чайників періодичної обробки та лінією безперервної обробки є одним із найбільш значущих рішень у виробництві картопляних чіпсів, і це перш за все рішення щодо продукту та ринку, а не лише вартість.
Безперервні лінії пропускайте продукт через фритюрницю постійним потоком, що робить його ідеальним для стабільних продуктів великого об’єму, таких як стандартні солоні або злегка ароматизовані чіпси. Вони пропонують нижчу вартість робочої сили за одиницю, жорсткіший контроль процесу та кращу придатність для великих обсягів роздрібної торгівлі чи громадського харчування. Однак вони менш гнучкі для невеликих партій або спеціальних смаків, і перехід між продуктами займає більше часу.
Лінії пакетного чайника обсмажте кожну партію окремо в обертовому чайнику, створюючи щільнішу та хрусткішу текстуру, пов’язану з марками чіпсів, приготованих у чайнику. За своєю суттю вони більш гнучкі — аромати можуть змінюватися між партіями з мінімальною підготовкою лінії —, а капітальні витрати на одиницю потужності нижчі в невеликих масштабах. Компроміс - вища трудомісткість і менша пропускна здатність. Типова фритюрниця для чайника обробляє одна партія кожні 8–12 хвилин, порівняно з безперервним виходом конвеєрної фритюрниці.
Багато процесорів середнього розміру працюють обох типів — безперервної лінії для своїх основних SKU об’єму та однієї або двох фритюрниць для чайників преміум-класу, обмеженого випуску або регіональних варіантів смаку. Ця комбінація максимізує як ефективність, так і гнучкість портфоліо продуктів.
Історичний момент підписання з 1970-х років, коли засновник HG допоміг стимулювати розвиток харчової промисловості Китаю та почав виходити на міжнародні ринки.
Протягом останніх десятиліть ми брали участь в еволюції автоматизованого виробництва харчових продуктів — від місцевих заводів до глобальних проектів "під ключ" у 100+ країнах.
Цей досвід продовжує формувати кожну лінію виробництва HG сьогодні.
Глобальне харчове обладнання та
Заводські рішення під ключ

Побудова довгострокового партнерства шляхом спільного зростання та промислової вартості.
Авторське право © HG Industry Group Усі права захищено
Харчова машина Закуски Харчова обробка Машини
Несанкціоноване використання вмісту цього веб-сайту є порушенням авторських прав і може призвести до судового позову.