 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
Купуєте лінію з виробництва листкового рисового торта? Ось що насправді має значення
Content
- Чому якість надування важче отримати правильну, ніж виглядає
- Міркування щодо сировини, які впливають на вибір обладнання
- Загальні проблеми з якістю та те, що їх зазвичай викликає
- Рішення щодо масштабування: коли додавати станції проти коли оновлювати лінію
- Приклад: лінія для крекінгу снігового рису потужністю 250 кг/год, побудована для російського ринку
- Що має виявити належне випробування обладнання
- Бюджетування заміни прес-форми та довгострокових операційних витрат
- Покладіть все разом, перш ніж взяти на себе зобов’язання
Чому якість надування важче отримати правильну, ніж виглядає
На папері лінія з виробництва листкового рисового коржа звучить просто — завантажте зерно, прикладіть тепло і тиск, отримайте листковий диск. На практиці це один із найбільш чутливих харчових процесів до масштабування, оскільки реакція затягування залежить від щільної комбінації вмісту вологи, часу тиску та температури, які правильно працюють разом у кожному окремому циклі. Невелике відхилення в будь-якій із цих змінних може призвести до утворення тістечок, які є щільними в центрі, тріснутими по краях або непостійними за товщиною в одній партії. Ось чому покупці, які досліджують обладнання, часто стикаються з більшою кількістю скарг на якість за допомогою ліній для затягування, ніж за допомогою стандартних ліній для випікання —, допустима похибка менша, і обладнання має компенсувати природні варіації сирого зерна.
Міркування щодо сировини, які впливають на вибір обладнання
Тип зерна, який ви плануєте обробляти, повинен безпосередньо впливати на те, яку машину для листкового рисового торта ви виберете, оскільки не все обладнання однаково добре обробляє кожен тип зерна. Чистий рис, багатозернові суміші та спеціальні зерна, такі як кіноа чи гречка, поводяться під тиском по-різному, і деякі системи формування краще відкалібровані для певної щільності зерна, ніж інші.
Однозернова проти багатозернової обробки
Якщо ваша лінійка продуктів побудована навколо одного типу зерна, наприклад, чисті рисові коржі, обладнання часто можна оптимізувати за допомогою фіксованих налаштувань форми та тиску для стабільних результатів. Багатозернові продукти вносять більшу варіабельність, оскільки різні зерна розширюються з різною швидкістю за однакових умов тиску, що означає, що обладнання потребує більш гнучкого контролю тиску та часу для отримання рівномірної текстури в суміші.
Органічне та спеціальне зерно
Бренди, орієнтовані на ринки, що піклуються про здоров’я, або органічні ринки, часто отримують зерно з меншим стандартизованим вмістом вологи, ніж комерційне товарне зерно. Це робить надійну систему кондиціонування вологи ще більш важливою, оскільки непослідовну вхідну сировину важче компенсувати без неї.
Загальні проблеми з якістю та те, що їх зазвичай викликає
Покупці, які оцінюють обладнання, можуть заощадити собі проблеми пізніше, розуміючи найпоширеніші проблеми з якістю, про які повідомляють за допомогою ліній листкового рисового пирога, і те, що зазвичай їх викликає. Цей список відображає проблеми, які найчастіше виникають під час випробувань обладнання та ранніх серій виробництва.
| Якість Питання | Ймовірна причина |
|---|---|
| Щільний або нефарбований центр | Занадто низька вологість зерна або занадто швидкий час скидання тиску |
| Потріскані або розсипані краї | Надлишок вологи або зношена поверхня форми, що спричиняє нерівномірне вивільнення |
| Невідповідна товщина між коржами | Нерівномірна маса наповнення зерна на стадії формування |
| Знебарвлення або випалювання | Температура форми занадто висока або час циклу занадто довгий |
Рішення щодо масштабування: коли додавати станції проти коли оновлювати лінію
У міру зростання попиту покупці стикаються з вибором між додаванням більшої кількості формувальних станцій до існуючої лінії або інвестуванням у повністю оновлену виробничу систему. Додавання станцій, як правило, є економічно ефективнішим маршрутом, коли поточне обладнання працює надійно, а вузьким місцем є просто пропускна здатність. Однак, якщо проблеми з якістю вже виникають при поточному обсязі, додавання потужності без вирішення основної точності керування зазвичай просто множить проблему на більшу кількість результатів. Корисне емпіричне правило: якщо рівень дефектів нижчий за кілька відсотків і послідовний, горизонтальне масштабування з більшою кількістю станцій має сенс; якщо рівень дефектів уже непослідовний або має тенденцію до зростання, варто оновити системи керування перед розширенням потужності.
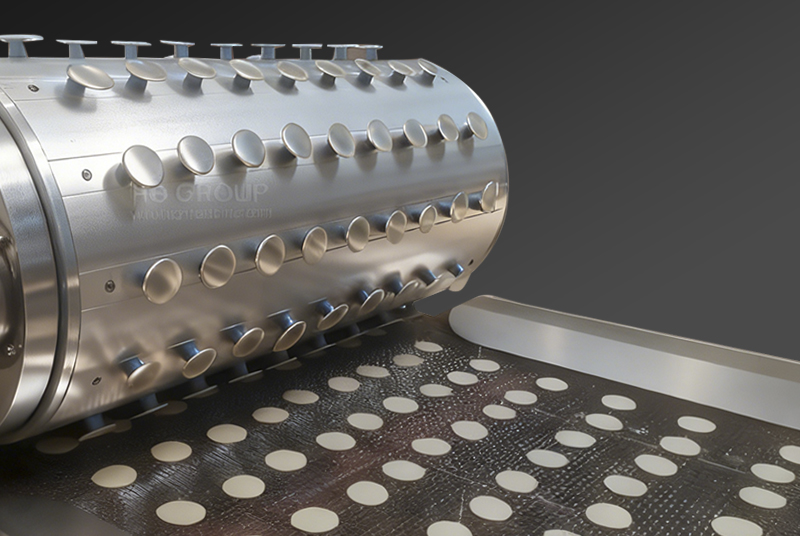
Приклад: лінія для крекінгу снігового рису потужністю 250 кг/год, побудована для російського ринку
Наведені вище принципи не просто теоретичні — вони безпосередньо відображаються в тому, як реальні виробничі лінії визначаються для експорту. Одним з недавніх прикладів є повністю автоматична лінія з крекеру снігового рису, побудована для клієнта в Росії, з номінальною швидкістю 250 кг/год.
Лінія об’єднує технологію обробки крекерів для снігового рису з корінням у Японії та Тайвані, але адаптовану для китайських сортів рису та переконфігуровану для більш масштабного безперервного виробництва. Замість одноцільової машини для листування, налаштування є повною чотириступеневою лінією — фрезерування, формування, листування та приправа/упаковка —, тому сирий рис і готовий, витриманий крекер виходять з тієї самої інтегрованої системи.
Кілька деталей із цієї збірки тісно збігаються з міркуваннями про покупку, які обговорювалися раніше:
- Автоматичний контроль температури пари. Лінія використовує електромагнітний клапанний контроль температури на своїй паровій системі, який безпосередньо говорить про чутливість до вологи та температури, описану вище — автоматизоване керування тут зменшує ризик щільних центрів або випалювання, які виникають через ручний дрейф температури між циклами.
- Високоадсорбційна машина для організації тортів. Блок для розміщення тортів нового покоління на цій лінії досягає 99% швидкості адсорбції, що має значення для проблеми узгодженості товщини, зазначеної в таблиці якості: нерівномірне поводження на етапі організації/передачі є звичайним прихованим джерелом періодичної зміни, навіть якщо набрано саме формування.
- Створено для пропускної здатності експортного масштабу. При 250 кг/год це прямо "розширення лінії, а не просто додавання станцій", будівництво — такого роду інвестицій, які мають сенс, коли виробник уже перевірив послідовну продукцію з низьким рівнем дефектів у меншому масштабі та зараз зобов’язується повністю сконструйована система, а не додаткова потужність.
Для покупців, які оцінюють подібний перехід — від пілотного обладнання для надування до повністю готової до експорту лінії крекерів —, така конструкція є корисною точкою відліку: вона показує, як виглядає інтегрована система фрезерування до упаковки після контролю вологості, формування точність і консистенція надування були розроблені для спільної роботи в об’ємі, а не окремо.
Що має виявити належне випробування обладнання
Специфікації не можуть сказати вам, як a листковий рисовий торт виробнича лінія фактично виконуватиме роботу з вашим конкретним джерелом зерна, тому запит на пробний запуск із власною сировиною є одним із найцінніших кроків перед покупкою. Під час випробування зверніть увагу на те, наскільки послідовними є результати затягування принаймні 50–100 послідовних циклів, а не лише перших кількох зразків, оскільки ранні цикли часто виглядають краще, ніж тривале виробництво, коли форми та системи тиску працюють безперервно. Варто також спостерігати, як швидко технічна команда постачальника може діагностувати та коригувати налаштування, якщо під час випробування з’являються проблеми з якістю, оскільки це сильний показник того, як виглядатиме поточна підтримка після встановлення.
- Запитуйте пробну версію, використовуючи фактичне джерело зерна, а не стандартне демонстраційне зерно постачальника
- Попросіть побачити узгодженість протягом тривалого циклу, а не лише кілька початкових зразків
- Виміряйте та зважте готові коржі, щоб підтвердити товщину та консистенцію ваги
- Спостерігайте за очищенням цвілі та часом переходу між різними типами або розмірами зерна
- Підтвердьте, що рівень шуму та вібрація знаходяться в прийнятних межах для вашого закладу
Бюджетування заміни прес-форми та довгострокових операційних витрат
Однією з витрат, яку покупці часто недооцінюють, є заміна прес-форм, оскільки форми витримують повторювані цикли високого тиску та високого нагрівання, які поступово знижують точність поверхні. Зношені форми часто є прихованою причиною проблем з якістю, які виникають через кілька місяців після того, як лінія працює безперебійно, тому варто передбачити в бюджеті періодичну заміну форми як звичайні експлуатаційні витрати, а не розглядати її як несподівані витрати. Перед покупкою запитайте постачальників безпосередньо про очікуваний термін служби прес-форми за кількістю циклів, час виконання заміни та чи є форми виключно від оригінального виробника чи доступні від сторонніх постачальників, що може вплинути як на вартість, так і на доступність протягом терміну служби обладнання.
Покладіть все разом, перш ніж взяти на себе зобов’язання
Купівля лінії виробництва листкового рисового коржа передбачає більше змінних, ніж більшість інших закупівель обладнання для закусок, просто тому, що процес листування менш прощає невідповідність, ніж випічка або екструзія. Покупці, які витрачають час на тестування обладнання з його фактичною сировиною, розуміють основні причини загальних проблем з якістю та реалістичний бюджет на обслуговування прес-форм, як правило, закінчуються набагато більш плавним нарощуванням виробництва, ніж ті, хто вибирає обладнання на основі вихідних специфікацій поодинці. Наведена вище російська експортна лінія 250 кг/год є гарною ілюстрацією того, куди веде ця дисципліна: інтегрована система, де контроль вологості, точність формування та консистенція затягування були розроблені разом із самого початку. Застосування методичного підходу тут окупається значно більше, ніж початкова покупка, оскільки незмінна якість надування - це те, що в кінцевому підсумку визначає, чи зберігається продукт на полицях роздрібної торгівлі.
Історичний момент підписання з 1970-х років, коли засновник HG допоміг стимулювати розвиток харчової промисловості Китаю та почав виходити на міжнародні ринки.
Протягом останніх десятиліть ми брали участь в еволюції автоматизованого виробництва харчових продуктів — від місцевих заводів до глобальних проектів "під ключ" у 100+ країнах.
Цей досвід продовжує формувати кожну лінію виробництва HG сьогодні.
Глобальне харчове обладнання та
Заводські рішення під ключ

Побудова довгострокового партнерства шляхом спільного зростання та промислової вартості.
Авторське право © HG Industry Group Усі права захищено
Харчова машина Закуски Харчова обробка Машини
Несанкціоноване використання вмісту цього веб-сайту є порушенням авторських прав і може призвести до судового позову.