 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
Як працює лінія виробництва кондитерських виробів: Керівництво з обладнання, автоматизації та купівлі
Content
- Що насправді робить лінія з виробництва кондитерських виробів
- Основні етапи кондитерської лінії
- Рівні автоматизації: напівавтоматичні проти повністю автоматичних ліній
- Як правильно визначити розмір лінії виробництва кондитерських виробів
- Вимоги до гігієни та санітарії
- Що оцінювати, вибираючи постачальника кондитерської лінії
Запуск пекарні в масштабі означає одне понад усе: послідовність. Круасан, вироблений о 7 ранку в понеділок, повинен виглядати і смакувати точно так само, як вироблений о 18 годині в п'ятницю. Це не те, чого можна досягти лише фізичною працею після певного обсягу. Лінія виробництва кондитерських виробів вирішує цю проблему шляхом інтеграції всього виробничого процесу— від дозування сировини до упаковки готового продукту— до контрольованого, повторюваного робочого процесу. У цьому посібнику описано, як ці лінії насправді працюють, яке обладнання вони включають і як правильно вибрати налаштування для вашої роботи.
Що насправді робить лінія з виробництва кондитерських виробів
А лінія виробництва кондитерських виробів являє собою послідовність взаємопов'язаних машин і робочих станцій, які автоматизують або напівавтоматизують виробництво кондитерських виробів. Замість автономних машин, кожною з яких керує окремий працівник, виробнича лінія безперервно переміщує тісто та продукт через кожну стадію обробки, змішуючи, ламінуючи, формуючи, наповнюючи, вистоюючи, випікаючи, охолоджуючи та пакуючи, у контрольованому та повторюваному потоці.
Підприємства, які використовують лінії виробництва кондитерських виробів, мають широкий діапазон. Регіональна пекарня, яка розширюється від ручного виробництва, може встановити напівавтоматичну лінію, що виробляє від 500 до 1000 круасанів на годину. Велика промислова пекарня може працювати з повністю автоматизованою кондитерською лінією, що випускає десятки тисяч одиниць на годину з мінімальним втручанням людини. Ключовим моментом є те, що "виробнича лінія" - це не одна машина, а система, і правильна система повністю залежить від того, що ви виробляєте та скільки з цього.
Поширені типи продуктів, охоплені промисловими кондитерськими лініями, включають ламіновану випічку (круасани, датські, листкові тіста), заварні вироби (еклери, кремові листки), випічку з начинкою (обороти, ручні пироги), шарові торти, пироги, кекси та пончики. Кожен тип продукту має особливі вимоги на етапах формування та ламінування, але навколишня інфраструктура—змішування, випікання, охолодження, пакування— дотримується тієї ж загальної архітектури.
Основні етапи кондитерської лінії
Розуміння того, що відбувається на кожному етапі лінії, має важливе значення перед оцінкою обладнання або постачальників. Кожен етап впливає на наступні етапи, тому проблеми в кондитерській лінії часто неправильно діагностуються, а дефект, видимий на етапі випікання, часто виникає на етапі ламінування або змішування.
Дозування та поводження з інгредієнтами
Промислові кондитерські лінії починаються з автоматизованих систем дозування, які зважують і видають борошно, воду, жир, цукор, сіль, дріжджі та інші інгредієнти в точних пропорціях для кожного рецепту. Силоси для борошна з пневматичним транспортуванням, автоматизованими клапанами дозування рідини та програмним забезпеченням для керування рецептами є стандартними для великих обсягів. Навіть невеликі варіації вмісту води або співвідношення жиру в ламінованому тісті створюють вимірні відмінності в кінцевій текстурі та об’ємі випічки. Напівпромислові операції зазвичай використовують ручне зважування з періодичним змішуванням, але автоматизоване дозування стає економічно ефективним при об’ємах приблизно понад 500 кг тіста за зміну.
Тісто Змішування
Кондитерські тіста для ламінованих виробів—круасани, датське, листкове тісто— навмисно змішані до недостатньо розвиненого стану порівняно з хлібними тістами. Надмірно розвинена клейковина змушує тісто пружинити під час покриття, що ускладнює та непослідовно ламінує. Промислові лінії використовують спіральні або горизонтальні змішувачі зі змінною швидкістю та програмованими кривими змішування. Розміри партій коливаються від 50 кг до 500 кг і більше. Операції великого об’єму можуть використовувати змішувачі безперервної дії, які обробляють тісто постійним потоком, а не окремими партіями, усуваючи час перебування між партіями, який обмежує пропускну здатність систем періодичного змішування.
Ламінування та листування
Ламінування є визначальним етапом для круасанів, датської випічки та листкового тіста. Блок вершкового масла або жиру укладається в тісто, а об’єднаний шматок багаторазово складається та покривається листом, щоб створити сотні шарів, що чергуються. Промислові лінії ламінування використовують тісторозкидачі з автоматизованими механізмами складання і точним контролем зазору. Кількість складок визначає кінцевий шар count— Типовий круасан використовує 27 шарів, тоді як листкове тісто може використовувати від 64 до 144 або більше. Постійна товщина шару вимагає точного контролю тиску та охолодженого тіста; виробничі приміщення для ламінованого тіста зазвичай підтримуються на рівні 16–18°C, щоб запобігти плавленню масла в тісто під час обробки.
Формування та різання
Коли ламінований лист тіста має правильну товщину, він переходить до стадії формування. Формувальне обладнання значно відрізняється залежно від продукту:
- Лінії круасана використовують автоматизовані трикутні фрези, за якими слідують прокатні машини, які формують кожен трикутник у півмісяць.
- Данські кондитерські лінії використовують штампи або ротаційні фрези в поєднанні з вкладниками начинки.
- Заварні вироби наносяться через багатофорсункові системи на лотки для випічки або конвеєрні стрічки з точною вагою порцій.
- У випічці з начинкою використовуються машини для інкрустації, які одночасно випивають тісто та начинку, усуваючи окремий етап наповнення.
Тісто для брухту від різання зазвичай відновлюється автоматично та знову вводиться в процес ламінування, зменшуючи витрати на відходи та матеріали.
Наповнення та депонування
Багато випічки вимагають заповнення—або перед випічкою (попередньо заповнені обороти, датська з вершковим сиром або фруктовим компотом), або після випічки (еклери, кремові слойки, шарові тістечка). Промислові системи наповнення використовують об’ємних вкладників, які видають точно виміряну кількість вершків, варення, ганашу або заварного крему. Для рідких начинок, таких як помадка або сироп, обертові клапанні вкладники запобігають капанню між порціями. Наповнення після випікання зазвичай виконується в ряд за допомогою інжекційних форсунок, розташованих на охолоджувальному конвеєрі, зберігаючи гігієну та консистенцію порцій на швидкості виробництва.
Випробування
Дріжджова випічка—круасани, датська, продукти на основі бріошу— вимагають контрольованої стадії вистойки після формування. Промислові відстійники - це камери з контрольованою температурою та вологістю, розміри яких дозволяють утримувати об’єм продукту, виробленого формувальним обладнанням, що знаходиться вище за потоком, протягом часу відстоювання, необхідного за формулою. Типовий захист від круасана триває від 90 до 120 хвилин при відносній вологості 28–30°C і 75–80%. Неправильні умови захисту—особливо надлишкова вологість— руйнують ламіновані шари та руйнують стільникову структуру, яка надає цим продуктам характерну текстуру.
Випічка
Промислові кондитерські лінії використовують тунельні печі—long, безперервні камери для випічки, через які продукт рухається по сітчастому стрічковому або лотковому конвеєрі з контрольованою швидкістю. Тунельні печі дозволяють різні температурні зони вздовж довжини випічки, що дозволяє оператору визначити точну криву випічки: високий початковий нагрів для пружини печі, потім стійка середня зона для схоплювання та підрум’янювання, потім нижня зона виходу. Впорскування пари в ранніх зонах є звичайним для круасанів і заварних виробів. Конвекція, тепло підошви (дно) і конфігурації палуби вибираються на основі продукту. Випічка на комерційних тунельних печах коливається від кількох сотень кілограмів на годину до кількох тонн на годину в найширших конфігураціях стрічки.
Охолодження
Кондитерські вироби необхідно охолодити до безпечної температури ядра перед упаковкою—зазвичай нижче 25°C для упакованих продуктів навколишнього середовища або до температури замерзання для замороженої випічки. Спіральні охолоджуючі конвеєри є стандартними для цього етапу: продукт рухається вгору по високій спіральній траєкторії всередині холодильного корпусу, що мінімізує площу підлоги відносно необхідного часу охолодження. Вибухове заморожування використовується для продуктів, призначених для замороженого ринку, доводячи температуру ядра до −18°C або нижче перед пакуванням. Недостатнє охолодження перед герметизацією упаковки призводить до конденсації всередині упаковки, прискорюючи ріст цвілі та скорочуючи термін зберігання.
Упаковка
Завершальний етап групує, обгортає та запечатує готовий продукт. Пакувальне обладнання на автоматизованих кондитерських лініях включає обгортки потоку для індивідуально загорнутих предметів, ущільнювачі лотків для роздрібних лотків і вертикальні машини для формування-заповнення-запечатування мішкових продуктів. Контрольні ваги та металошукачі інтегровані в лінію для контролю якості та відповідності нормативним вимогам. Роботизовані системи підбору та розміщення обробляють завантаження крихких або нерегулярних продуктів—, таких як заповнені кремом éclairs—, з якими не можна впоратися звичайними системами ременів і штовхачів без пошкоджень.
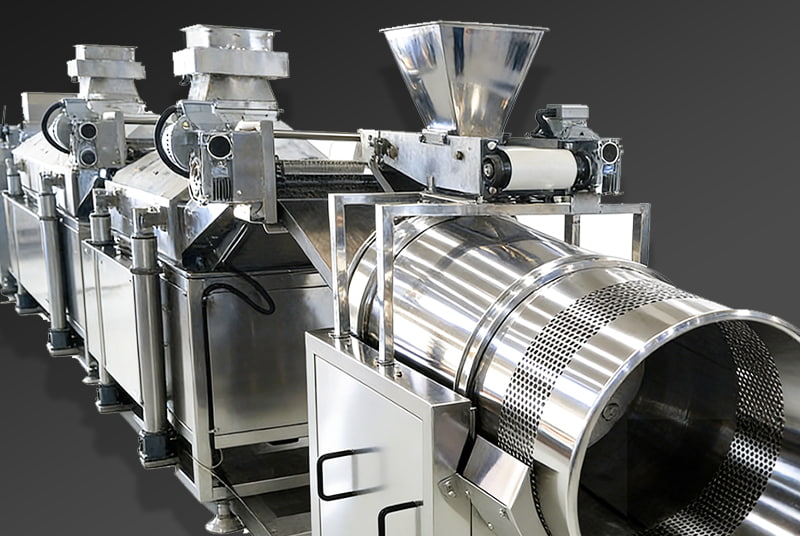
Рівні автоматизації: напівавтоматичні проти повністю автоматичних ліній
Одне з найбільш практичних рішень при зазначенні а лінія виробництва кондитерських виробів це місце в спектрі автоматизації, де має бути лінія. Більша автоматизація не завжди є правильною відповіддю—капітальна вартість, гнучкість продукту та доступна технічна підтримка - все це впливає на.
|
Фактор |
Напівавтоматична лінія |
Повністю автоматична лінія |
|
Типовий вихід |
500–5000 од/час |
5,000–50, 000+ одиниць/год |
|
Трудова вимога |
3–8 оператори |
1–3 оператори (моніторинг) |
|
Капітальні інвестиції |
Нижній |
Значно вище |
|
Гнучкість продукту |
Вище — легше змінювати формати |
Нижчі зміни — тривають довше |
|
Узгодженість |
Добре, деякі варіанти оператора |
Відмінно, дуже повторюється |
|
Найкраще підходить для |
Регіональні пекарні, кілька SKU |
Промислові пекарні, великі артикули |
Поширеною помилкою є надмірне визначення автоматизації для асортименту продукції, що вимагає частих переходів. Повністю автоматизована лінія круасанів, оптимізована для одного розміру продукту, може зайняти від чотирьох до шести годин, щоб переконфігурувати для іншого формату—, протягом якого вона нічого не виробляє. Для пекарень з різноманітним портфелем SKU та помірними обсягами на SKU напівавтоматична лінія з модульним інструментарієм часто забезпечує кращу загальну ефективність обладнання (OEE), ніж високошвидкісна виділена лінія.
Як правильно визначити розмір лінії виробництва кондитерських виробів
Планування потужностей - це місце, де більшість інвестицій кондитерської лінії йдуть не так. Правильний підхід починається з попиту, а не з специфікацій обладнання.
Почніть із щоденних вимог до випуску
Розрахуйте, скільки одиниць на день вам потрібно виробляти на піку попиту, а потім працюйте назад за часом випікання, потужністю печі та швидкістю формування, щоб визначити пропускну здатність, необхідну на кожному етапі лінії. Включіть схеми зміни та заплановані простої, більшість ліній працюють на 75—85% від потужності таблички після того, як будуть враховані зміни, очищення та незначні зупинки. Лінія з номінальною потужністю 2000 круасанів на годину може реально забезпечити 1500–1700 на ефективну робочу годину.
Рахунок за час вистойки
Для дріжджової випічки час вистойки є фіксованим біологічним обмеженням, яке визначає, скільки продукту має бути в профураторі в будь-який момент часу. 90-хвилинний доказ зі швидкістю формування 1500 штук на годину означає, що профер повинен вмістити 2250 штук одночасно. Зменшення розміру профера є одним із найпоширеніших вузьких місць на нещодавно введених в експлуатацію кондитерських лініях.
Підібрати духовку до системи охолодження
Система охолодження повинна мати такий розмір, щоб очистити випічку з тією ж швидкістю, з якою її постачає духовка. Спіральний охолоджувач з недостатнім часом перебування штовхає продукт, який ще занадто теплий, на стадію пакування. Це створює конденсат всередині герметичних упаковок і прискорює проблему якості prooilage—a, яка безпосередньо пов’язана з невідповідністю потужності між обладнанням для випічки та охолодження.
Вимоги до гігієни та санітарії
Середовища виробництва кондитерських виробів обробляють інгредієнти, які підтримують мікробний ріст—крем, яйця, фруктові начинки, свіжі молочні продукти. Конструкція обладнання для цих середовищ повинна відповідати стандартам харчового класу, які виходять за рамки базової конструкції з нержавіючої сталі.
- Відкрита каркасна конструкція:Обладнання має бути сконструйоване без порожнистих секцій, незагерметизованих з'єднань або горизонтальних поверхонь, де можуть накопичуватися залишки продукту або вода.
- Електричні компоненти з рейтингом IP:Двигуни, датчики та панелі керування в місцях промивання повинні мати номінальний IP65 або вище, щоб витримувати миття під тиском.
- Знімні контактні частини:Формувальні штампи, головки відкладників і конвеєрні стрічки повинні бути знімними без інструментів для очищення та санітарії між виробничими прогонами.
- сумісність CIP:Змішувальні чаші та системи дозування на лініях великого об’єму все частіше розробляються для систем очищення на місці (CIP), які циркулюють миючий розчин через трубопроводи без розбирання.
- Зонування:Управління алергенами на лініях із кількома продуктами вимагає фізичного розділення або суворої перевірки очищення між прогонами, що містять алергени, такі як горіхи, молочні продукти чи глютен.
Сертифікація за стандартами EHEDG (European Hygienic Engineering and Design Group) або 3-A забезпечує незалежну перевірку того, що обладнання розроблено таким чином, щоб його можна було очистити відповідно до стандарту безпечності харчових продуктів. Ці сертифікати мають значення для пекарень, які постачають облікові записи великих роздрібних торговців або громадського харчування, де аудит третьої сторони є звичайною справою.
Що оцінювати, вибираючи постачальника кондитерської лінії
Закупівля обладнання - це лише частина інвестицій. Відносини з постачальниками—встановлення, введення в експлуатацію, навчання, наявність запасних частин і технічна підтримка—визначає, як швидко нова лінія досягає повної продуктивності та як вона працює протягом терміну експлуатації.
Заводські приймальні випробування (FAT)
Перед відправленням лінії наполягайте на заводському приймальному випробуванні на підприємстві постачальника, яке запускає ваші фактичні формули продукту з заданою швидкістю випуску. FAT, який використовує лише тестовий продукт або працює нижче зазначеної швидкості, не є значущою перевіркою. Будь-які недоліки, виявлені в FAT, усуваються за рахунок постачальника; недоліки, виявлені після встановлення та введення в експлуатацію, набагато дорожче виправити.
Запчастини та терміни виконання
Запитайте у постачальника рекомендований список критичних запасних частин і поточний час виконання для компонентів із довгими приводами Windows—servo, спеціалізованими інструментами формування та компонентами системи керування може мати час виконання від восьми до шістнадцяти тижнів або більше. Виробнича лінія, яка зупиняється через те, що критичний запас недоступний протягом трьох місяців, коштує набагато дорожче, ніж інвестиції в запаси для підтримки потрібних деталей під рукою.
Можливість місцевого обслуговування
Технічно спроможна машина, що підтримується лише дистанційною діагностикою та віддаленою командою обслуговування, створює неприйнятний ризик для лінії, яка працює дві-три зміни на день. Оцініть, чи є у постачальника сервісні інженери, які можуть бути на місці протягом 24-48 годин, а не лише номер телефону.
Посилання з порівнянних операцій
Запитайте довідки клієнтів від пекарень, які виробляють той самий тип продукції з порівнянним обсягом виробництва, і відвідайте ці підприємства, якщо це можливо. Як круасанна лінія працює в контрольованому демонстраційному середовищі та як вона працює три зміни на день у комерційній пекарні - це дві різні речі—розмовляючи з операторами та командами технічного обслуговування, які щодня керують обладнанням, ви не можете отримати інформацію про продажі.
Історичний момент підписання з 1970-х років, коли засновник HG допоміг стимулювати розвиток харчової промисловості Китаю та почав виходити на міжнародні ринки.
Протягом останніх десятиліть ми брали участь в еволюції автоматизованого виробництва харчових продуктів — від місцевих заводів до глобальних проектів "під ключ" у 100+ країнах.
Цей досвід продовжує формувати кожну лінію виробництва HG сьогодні.
Глобальне харчове обладнання та
Заводські рішення під ключ

Побудова довгострокового партнерства шляхом спільного зростання та промислової вартості.
Авторське право © HG Industry Group Усі права захищено
Харчова машина Закуски Харчова обробка Машини
Несанкціоноване використання вмісту цього веб-сайту є порушенням авторських прав і може призвести до судового позову.