 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
Як працює лінія з виробництва пончиків — і як вибрати правильний для вашої пекарні
Content
- Що насправді робить лінія з виробництва пончиків
- Основні етапи лінії виробництва пончиків
- Типи ліній виробництва пончиків за масштабами
- Дріжджі-вирощені проти торта пончики ліній: ключові відмінності
- Критичні характеристики для порівняння під час покупки пончикової лінії
- Планування поверхового простору та планування лінії
- Провідні виробники обладнання та що вони пропонують
- Загальна вартість володіння: за межами цін на обладнання
- Практичні кроки, перш ніж купити лінію виробництва пончиків
Що насправді робить лінія з виробництва пончиків
Лінія з виробництва пончиків - це інтегрована послідовність машин для обробки харчових продуктів, яка автоматизує повний цикл виробництва пончиків — від приготування сирого тіста шляхом формування, вистоювання, смаження, обробки та пакування — з мінімальним ручним втручанням на кожному етапі. Замість того, щоб покладатися на окремі автономні машини, якими керують окремо різні працівники, виробнича лінія з’єднує кожен етап процесу в контрольованому потоці, гарантуючи, що пончики рухаються через кожен етап із постійною швидкістю, температурою та стандартом обробки.
Практична перевага лінії виробництва пончиків перед ремісничим або напівручним виробництвом полягає не просто у швидкості. Це послідовність. Кожен пончик, який виходить з правильно налаштованої лінії, має однакову вагу, однаковий час смаження, однакове покриття глазурі та однаковий кінцевий вигляд. Для оптових постачальників, пекарень супермаркетів, франчайзингових мереж і великих брендів пончиків ця повторюваність є продуктом — клієнти очікують, що кожна одиниця виглядатиме та матиме ідентичний смак незалежно від того, коли та де вона була виготовлена. Добре розроблена автоматизована лінія пончиків є інженерною відповіддю на це очікування.
Основні етапи лінії виробництва пончиків
Розуміння того, що відбувається на кожній станції, допомагає вам оцінити специфікації обладнання, виявити вузькі місця та прийняти обґрунтовані рішення про те, яка конфігурація лінії відповідає вашим вимогам до продуктивності. Повна промислова лінія пончиків виробництва зазвичай проходить наступні етапи послідовно:
Змішування та приготування тіста
Лінія починається з комерційного тістомішалки —, як правило, спірального міксера або горизонтального безперервного міксера для великих об’ємів. Спіральні змішувачі обробляють розміри партій від 30 кг до 200 кг за цикл і добре підходять для дріжджового пончикового тіста, яке вимагає ретельного розвитку глютену без переобробки. Безперервні змішувачі подають тісто безпосередньо в нижню лінію з постійною швидкістю, що робить їх кращим вибором для виробничих ліній, що працюють на виходах понад 2 000 –3 000 одиниць на годину. Інгредієнти — борошно, цукор, дріжджі, жир, яйця, тверді речовини молока та вода — завантажуються вручну або дозуються за допомогою автоматизованих систем дозування, що покращує точність рецептури та зменшує мінливість між партіями.
Листове покриття та ламінування тіста (для пончиків для тортів)
Для пончиків для тортів змішане тісто або м’яке тісто проходить через систему листового покриття та різання, а не через прожектор. Простирач тіста згортає тісто до точної рівномірної товщини —, як правило, 12–18 мм для стандартних кільцевих пончиків —, а ротаційний різак виштамповує кільця та центри одночасно. Вирізані центри зазвичай повторно вбудовуються в корм для тіста, щоб зменшити відходи. Зазор між листовими валками, тиск різання та температура тіста на цьому етапі є основними змінними, які визначають консистенцію ваги в партії.
Поділ та формування тіста
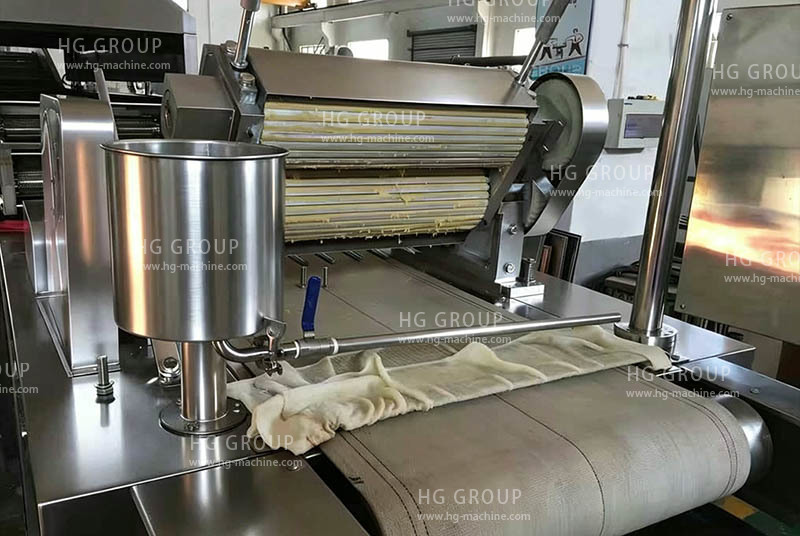
Для пончиків, вирощених на дріжджах, змішане тісто подається в тістороздільник-кругляк, який розділяє його на однакові шматки та округлює в гладкі кульки. Потім ці кульки переносяться в екструдер або формувач кілець — машину, яка формує тісто в кільця, скручує або наповнює круглі оболонки, залежно від конфігурації матриці. Кільцеві екструдери наносять кільця тіста безпосередньо на стрічку для смаження або на лотки для вистоювання зі швидкістю від 800 до 5000 штук на годину залежно від моделі. Точність ваги на цьому етапі зазвичай становить ±2–3 г на штуку на сучасних сервоприводних формувачах.
Випробування
Дріжджові пончики вимагають контрольованого періоду витримки після формування, протягом якого дріжджі бродять, а тісто піднімається до цільового об’єму перед смаженням. У виробничій лінії це обробляється тунельним профером — закритою шафою з програмованою температурою (зазвичай 35–43°C) і відносною вологістю (75–85%), через яку сформовані пончики рухаються на безперервно рухомому стрічковому або рейковому конвеєрі. Час перевірки зазвичай становить 45–90 хвилин для стандартних дріжджових пончиків, а довжина тунельного захисту розраховується відповідно до цього часу витримки на цільовій пропускній швидкості лінії. Неадекватна вистойка призводить до щільних, міцних пончиків; надмірна вистойка спричиняє колапс у фритюрниці.
Смаження
Фритюрниця є термічним ядром лінії виробництва пончиків і станцією, де контролюються найважливіші параметри якості та безпеки харчових продуктів. Безперервні тунельні фритюрниці — стандарт у промислових лініях пончиків — складаються з наповненого маслом резервуара із зануреним конвеєром, який транспортує пончики через гаряче масло, автоматично перевертаючи їх у середині, щоб забезпечити рівномірне потемніння з обох сторін. Основні параметри смаження включають температуру олії (зазвичай 180–195°C), час смаження (60–120 секунд на сторону для дріжджів; коротше для пончиків для тортів), швидкість обороту олії та моніторинг вмісту вільних жирних кислот (FFA). Сучасні фритюрниці включають автоматичні системи поповнення масла, схеми фільтрації масла та точність контролю температури ±1–2°C для підтримки стабільного кольору та поглинання масла протягом усього виробничого циклу.
Охолодження
Свіжосмажені пончики виходять із фритюрниці при 70–85°C і повинні бути охолоджені перед глазур’ю або глазур’ю, щоб встановити структуру поверхні та запобігти плавленню глазурі при контакті. Охолоджуючий конвеєр — або прямий стрічковий охолоджувач, або спіральний охолоджувач для економного простору — знижує температуру поверхні пончика нижче 35°C, як правило, протягом 3–8 хвилин залежно від методу охолодження. Примусове повітряне охолодження з використанням навколишнього або охолодженого повітря прискорює цей процес у високошвидкісних лініях. Неадекватне охолодження перед склінням є однією з найпоширеніших причин накопичення глазурі та нерівномірного покриття на виробничих лініях.
Застосування скління, обмерзання та топінгу
Після охолодження пончики проходять через станцію обробки, яка може включати один або кілька з наступних способів нанесення залежно від асортименту продукції: водоспадна глазур, яка каскадом накладає теплу рідку глазур на верхню поверхню пончиків, що рухаються на сітчастому конвеєрі; занурювальна глазур, яка занурює верхню половину кожного пончика в резервуар для глазурі; аплікатор для глазурі для помадки або королівської глазурі; і сухий барабан або шейкер для начинки, який наносить посипання, цукровий пісок, подрібнені горіхи або інші частинки на вологу глазуровану поверхню перед схоплюванням. Температура глазурі, в'язкість і швидкість конвеєра є ключовими змінними, що контролюють консистенцію покриття. Більшість сучасних станцій обробки включають системи рециркуляції, які збирають надлишки крапель глазурі та повертають їх у резервуар, мінімізуючи відходи.
Ін'єкція для наповнення (для наповнених пончиків)
Наповнені сорти пончиків — желе, заварний крем, вершки або шоколад — вимагають станції ін’єкції, де голка або сопло проколює оболонку пончика та впорскує виміряний об’єм начинки під тиском. Автоматичні інжектори для пончиків зазвичай розташовуються до або після скління, залежно від продукту, і калібруються для забезпечення точної ваги наповнення (зазвичай 20–40 г) на шматок. Багатоголовкові інжектори можуть обробляти 1, 000–4, 000 штук на годину. Температура наповнення, в'язкість і тиск впорскування повинні бути узгоджені з конкретним типом наповнення, щоб уникнути розриву оболонки або недостатнього наповнення.
Упаковка
Останнім етапом лінії виробництва пончиків є пакування, яке варіюється від ручного пакування в роздрібні коробки на вихідному конвеєрі до повністю автоматизованих систем обгортання потоку, герметизації лотків або наповнення мішків. Лінії великого обсягу зазвичай інтегрують системи автоматичного підрахунку та зіставлення, які групують пончики в правильну роздрібну конфігурацію (наприклад, 4-пакетні, 6-пакетні або 12-пакетні) перед подачею їх у пакувальну машину. Упаковка з модифікованою атмосферою (MAP) подовжує термін придатності попередньо упакованих пончиків, що розповсюджуються через канали роздрібної торгівлі. Системи зору та контрольні ваги на етапі пакування забезпечують остаточну якість воріт, відкидаючи одиниці, які виходять за межі ваги або допусків зовнішнього вигляду.
Типи ліній виробництва пончиків за масштабами
Не кожна операція пончиків потребує повної промислової лінії. Правильна конфігурація лінії залежить від вашої щоденної цілі випуску, різноманітності продукту, доступної площі та капітального бюджету. Ось як варіанти виробничих ліній зазвичай розбиваються за масштабами:
|
Тип лінії |
Типовий вихід |
Ключове обладнання |
Найкраще для |
|
Компактний/напівавтоматичний |
200–800 шт/год |
Лавочник, маленька відкрита фритюрниця, ручне скління |
Мережі кафе, невеликі роздрібні пекарні, фуд-траки |
|
Середнього масштабу |
800–3, 000пкс/хр |
Кільцевий екструдер, тунельний профер, фритюрниця безперервної дії, водоспадна глазур |
Регіональна оптова торгівля, пекарні супермаркетів, франчайзингові точки |
|
Промисловий/високооб'ємний |
3,000–10, 000+ шт/год |
Міксер безперервного дії, багатосмуговий формувач, довготунельна фритюрниця, спіральний охолоджувач, автоупаковка |
Національні бренди, співвиробники, виробники заморожених пончиків |
Дріжджі-вирощені проти торта пончики ліній: ключові відмінності
Два домінуючих типи пончиків —, вирощених на дріжджах, і пончики для тортів — вимагають суттєво різних конфігурацій виробничої лінії, і розуміння цієї відмінності є важливим перед визначенням обладнання.
- Лінії пончиків, вирощених на дріжджах, вимагають етапу перевірки між формуванням і смаженням, що додає значну довжину лінії та складність термічного керування. Тісто м’якше та чутливіше до транспортування, що вимагає м’якших конвеєрних систем і точного контролю клімату. Час смаження довший, а отриманий пончик має легшу, більш відкриту структуру крихти.
- Лінії пончиків для тортів використовують більш густе тісто або коротке тісто, яке розрізають і розрізають або екструдують безпосередньо у фритюрницю без вистойки. Це повністю усуває захист від лінії, зменшуючи як площу, так і складність процесу. Лінії торта, як правило, мають вищу пропускну здатність на погонний метр площі, оскільки час витримки видаляється з послідовності.
- Комбіновані лінії, здатні працювати як з вирощеними на дріжджах, так і з пончиками для тортів, доступні від кількох великих виробників обладнання. Ці лінії зазвичай включають модульну секцію захисту, яку можна обійти під час запуску програм пончиків для тортів, і багатофункціональну формувальну камеру, яка приймає взаємозамінні набори матриць для різних форматів пончиків.
Критичні характеристики для порівняння під час покупки пончикової лінії
При оцінці постачальників лінії виробництва пончиків і конфігурацій обладнання, це специфікації, які мають найбільш прямий вплив на експлуатаційні характеристики та загальну вартість володіння:
Пропускна здатність і запас потужності
Завжди вказуйте лінію з принаймні на 20–30% більшою номінальною потужністю, ніж ваша поточна пікова вимога до продуктивності. Виробничі лінії рідко працюють на 100% номінальній швидкості безперервно — перемикання, цикли очищення, незначні зупинки та регулювання швидкості - все це знижує ефективну пропускну здатність. Купівля лінії, яка вже знаходиться на стелі, не залишає місця для зростання та змушує вас повернутися на ринок нового обладнання раніше, ніж планувалося.
Система управління нафтою
Система управління олією фритюрниці безпосередньо впливає як на якість продукції, так і на експлуатаційні витрати. Шукайте безперервну фільтрацію, яка видаляє крихту та дрібні частинки під час виробничого циклу, автоматичне поповнення олії для підтримки стабільного рівня олії та глибини смаження, а також моніторинг температури олії та вмісту FFA у реальному часі. Погане управління нафтою призводить до швидкої деградації олії, неприємних присмаків і темного кольору смаження —, що збільшує витрати на споживання олії та рівень відторгнення продукту.
Дизайн очищення та санітарії
Обладнання для виробництва продуктів харчування настільки ж добре, наскільки добре його чистячість. Оцініть, наскільки швидко кожну ділянку лінії можна розбити для очищення, чи містить фритюрниця систему очищення дренажу та фільтра, і чи доступні внутрішні поверхні профор для щоденної дезінфекції. Лінії, призначені для роботи з очищенням на місці (CIP), значно скорочують час простою, пов’язаний із запланованою санітарією, порівняно з конфігураціями ручного очищення.
Система контролю та керування рецептами
Сучасні лінії виробництва пончиків повинні включати систему керування на основі ПЛК із сенсорним екраном HMI, яка дозволяє операторам зберігати, відкликати та запускати названі рецепти продуктів. Управління рецептом мінімізує час налаштування під час перемикання між типами продуктів —, наприклад, перемикання з глазурованого дріжджового кільця на пончик для шоколадного торта — і гарантує, що всі параметри лінії (швидкість, температура, задане значення в’язкості глазурі, час смаження) встановлюються постійно кожного разу. Шукайте системи, які реєструють виробничі дані для відстеження та запису якості.
Енергоспоживання
Фритюрниця є найбільшим споживачем енергії на лінії пончиків, на яку припадає 60–75% загального споживання енергії на лінії. Порівняйте теплову ефективність конструкцій фритюрниць —, зокрема стандарт ізоляції, рейтинг ефективності нагрівального елемента або пальника, а також те, чи містить фритюрниця кришку чи кришку для утримання тепла під час виробництва. Фритюрниці, що працюють на газі, як правило, економічніші в експлуатації, ніж електричні фритюрниці з високою пропускною здатністю, але відносна вартість залежить від місцевих цін на енергоносії та доступності комунальних послуг на вашому підприємстві.
Планування поверхового простору та планування лінії
Повна лінія для виробництва пончиків середнього масштабу зазвичай вимагає площі підлоги 15–40 метрів у довжину та 3–6 метрів у ширину, залежно від того, чи використовується прямолінійне чи U-подібне планування. U-подібні або C-подібні конфігурації є поширеними в приміщеннях із обмеженою довжиною підлоги, оскільки вони згортають лінію назад, щоб зменшити загальну потребу в довжині кімнати, зберігаючи ту саму послідовність процесу. При плануванні макета лінії допускайте наступні зазори та додаткові вимоги:
- Мінімум 1, 2 метра дозволу оператора на доступ з обох боків кожної секції машини для експлуатації, технічного обслуговування та екстреного доступу
- Вентиляція та витяжка вихлопних газів над фритюрницею та профером — смаження генерує значну кількість пари, масляної пари та тепла, які необхідно вловлювати та відводити, щоб відповідати стандартам безпеки харчових продуктів та здоров’я на робочому місці
- Комунальні підключення, включаючи трифазне електропостачання, газопостачання (якщо застосовно), водопостачання та дренаж для фритюрниці та профера, а також стиснене повітря для пневматичних конвеєрних та інжекторних систем
- Зона зберігання інгредієнтів і приготування тіста перед лінією, розмір якої дозволяє уникнути перерв у виробництві через затримки періодичного змішування
- Зона розміщення готового продукту нижче за течією пакувальної станції з достатнім простором для штабелювання, маркування та завантаження для відправлення
Провідні виробники обладнання та що вони пропонують
Світовий ринок обладнання для лінії виробництва пончиків обслуговується відносно невеликою кількістю спеціалізованих виробників, більшість з яких пропонують як окремі машини, так і повні рішення для ліній під ключ. Нижче наведено постачальників, на яких найчастіше посилаються в галузі:
- Belshaw Adamatic (США): один із найдавніших брендів обладнання для пончиків у всьому світі. Їхня лінійка Adamatic охоплює автоматичні кільцеутворювачі, тунельні фритюрниці, доводчики та скління в широкому діапазоні місткості з потужною підтримкою запчастин після продажу. Широко використовується франчайзинговими мережами пончиків у Північній Америці та за кордоном.
- Moline Machinery (США): спеціалізується на обладнанні для нанесення тіста та макіяжу для ліній дріжджів і пончиків для тортів. Їхні системи Roundomatic і багатосмугові листові різаки є стандартним еталоном у промислових хлібопекарських установках.
- UNIFILLER Systems (Канада): відома в основному для наповнення та відкладення обладнання, включаючи високошвидкісні форсунки для пончиків і наповнювачі для крему, які інтегруються з існуючими виробничими лініями.
- Aasted (Данія): постачає системи для глазурування та покриття шоколаду, які використовуються на етапі обробки пончиків для лінійок продуктів, занурених у шоколад, і більші системи безперервної фритюрниці для європейських промислових хлібопекарських операцій.
- Китайські виробники OEM (різні): зростаючий сегмент ринку, особливо для ліній середнього масштабу в Азії, на Близькому Сході та на ринках, що розвиваються. Такі бренди, як Dahua, Sinobake і різні виробники обладнання в Гуандуні, постачають повні лінії пончиків за значно нижчими капітальними витратами, ніж західні аналоги, хоча з різним рівнем післяпродажної підтримки та доступності запчастин. Покупці повинні ретельно оцінити покриття мережі обслуговування перед покупкою в цьому сегменті.
Загальна вартість володіння: за межами цін на обладнання
Ціна придбання лінії з виробництва пончиків є лише одним із компонентів її загальної вартості володіння протягом терміну експлуатації. Перш ніж перейти до конкретної конфігурації лінії або постачальника, обчисліть наступні поточні елементи витрат і врахуйте їх у фінансовому порівнянні:
|
Елемент витрат |
Ключові змінні |
Типовий вплив |
|
Витрата олії для смаження |
Швидкість обороту нафти, ефективність фільтрації, управління FFA |
Високий — часто найбільша змінна експлуатаційна вартість одиниці |
|
Енергія (газова або електрична) |
Ефективність фритюрниці, ізоляція прообразувача, тип охолоджувача |
Значний — 60–75% енергії споживається фритюрницею |
|
Планове технічне обслуговування та запчастини |
Наявність запчастин, умови договору на обслуговування, термін служби зносу |
Помірний — дуже мінливий на основі мережі запчастин постачальника |
|
Трудова праця |
Рівень автоматизації, чисельність оператора, години прибирання |
Нижчі на автоматизованих лініях; вище на напівручних конфігураціях |
|
Відходи продукту та відбраковування |
Точність ваги, консистенція глазурі, однорідність кольору смаження |
Безпосередньо прив'язаний до точності обладнання та якості контролю рецептів |
|
Простій і втрачене виробництво |
Надійність обладнання, час реагування служби, запас запасних частин |
Може бути елементом витрат з найвищим впливом, якщо сервісна підтримка погана |
Практичні кроки, перш ніж купити лінію виробництва пончиків
Інвестиції в лінію виробництва пончиків — навіть середньомасштабна конфігурація — представляють значне капітальне зобов’язання. Виконання наступних кроків перед остаточним прийняттям рішення про покупку зменшить ризик придбання обладнання, яке не відповідає або не відповідає вашій роботі.
- Спочатку визначте асортимент своєї продукції: обладнання, необхідне для роботи з кільцевими пончиками та глазур’ю, суттєво відрізняється від лінії, яка також має запускати наповнені пончики, пончики для тортів і кручені сорти. Нанесіть на карту свій повний запланований асортимент продукції перед тим, як поговорити з постачальниками обладнання, а не після.
- Розрахуйте свою реалістичну щоденну цільову продукцію: працюйте з прогнозу продажів або обсягів контрактів на постачання, а не з гіпотетичного максимуму. Фактор змін, часу очищення, часу переходу та реалістичного відсотка безвідмовної роботи (зазвичай 75–85% для добре обслуговуваної безперервної лінії).
- Запит на заводське приймальне випробування (FAT): перед відправленням лінії наполягайте на FAT на підприємстві виробника, де збирається повна лінія, працюйте з номінальною швидкістю відповідно до фактичного рецепту тіста та перевіряйте відповідно до узгоджених специфікацій. Це стандартна практика для закупівель промислового обладнання та дає вам право відхилити або вимагати виправлення перед прийняттям доставки.
- Перевірте наявність місцевих послуг і запчастин: виробнича лінія, яку неможливо обслуговувати протягом 24–48 годин після поломки, є серйозною операційною відповідальністю. Підтвердьте мережу сервісних інженерів постачальника у вашому регіоні, зобов’язання щодо середнього часу реагування та те, чи зберігаються критичні деталі зносу на місці чи їх потрібно імпортувати.
- Відвідайте еталонну установку: запитайте постачальника обладнання, щоб отримати контактну інформацію існуючих клієнтів, які працюють у подібній конфігурації лінії. Відвідування живої установки та пряма розмова з керівником виробництва дає вам нефільтроване уявлення про те, як обладнання працює щодня, які проблеми виникли та як постачальник відреагував на них.
- План часу встановлення та введення в експлуатацію: Повне встановлення лінії пончиків —, включаючи доставку, монтаж, підключення до комунальних послуг, початкові випробування та навчання оператора — зазвичай займає 4–12 тижнів залежно від складності лінії. Встановіть цей час у свій графік запуску виробництва та бюджет на витрати на проектування та введення в експлуатацію окремо від ціни придбання обладнання.
Історичний момент підписання з 1970-х років, коли засновник HG допоміг стимулювати розвиток харчової промисловості Китаю та почав виходити на міжнародні ринки.
Протягом останніх десятиліть ми брали участь в еволюції автоматизованого виробництва харчових продуктів — від місцевих заводів до глобальних проектів "під ключ" у 100+ країнах.
Цей досвід продовжує формувати кожну лінію виробництва HG сьогодні.
Глобальне харчове обладнання та
Заводські рішення під ключ

Побудова довгострокового партнерства шляхом спільного зростання та промислової вартості.
Авторське право © HG Industry Group Усі права захищено
Харчова машина Закуски Харчова обробка Машини
Несанкціоноване використання вмісту цього веб-сайту є порушенням авторських прав і може призвести до судового позову.