 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
Звичайний англійський посібник із створення лінії виробництва пекарні, яка фактично працює
Content
- Що таке лінія виробництва хлібобулочних виробів і чому це важливо
- Основні етапи виробничої лінії пекарні
- Види ліній виробництва хлібобулочних виробів за категоріями продуктів
- Як визначити розмір виробничої лінії пекарні для вашої вихідної цілі
- Основні технічні характеристики обладнання для оцінки перед покупкою
- Енергоефективність на лінії виробництва хлібобулочних виробів
- Планування нової лінії пекарні: поширені помилки, яких слід уникати
- Вибір між лінією "під ключ" і конфігурацією з кількома постачальниками
Що таке лінія виробництва хлібобулочних виробів і чому це важливо
Лінія виробництва хлібобулочних виробів - це організована послідовність взаємопов'язаних машин і технологічних станцій, яка автоматизує перетворення сирих інгредієнтів у готову випічку за послідовним, повторюваним стандартом. Замість того, щоб покладатися на окремих операторів, які виконують кожне завдання окремо — змішування, формування, доведення, випікання, охолодження, обробка, пакування — виробнича лінія з’єднує ці етапи в контрольований потік, де продукт безперервно переміщується від одного етапу до наступного з визначеним часом, температурою, і параметри обробки в кожній точці.
Корпус для лінії виробництва хлібобулочних виробів побудований на трьох стовпах: консистенція, потужність і вартість одиниці. Добре налаштована лінія виробляє випічку, ідентичну за вагою, формою, кольором випічки та текстурою протягом кожної зміни та кожної партії —, що є базовим очікуванням для будь-яких оптових, роздрібних або харчових послуг. Це різко збільшує продуктивність за годину праці порівняно з напівручним виробництвом. І за межами певного порогу обсягу —, який змінюється залежно від типу продукту, але зазвичай знаходиться в діапазоні 500–2000 одиниць на годину — автоматизована лінія стає значно дешевшою в експлуатації на одиницю, ніж ручний еквівалент, навіть після обліку погашення капіталу.
Розуміння того, як структурована лінія виробництва хлібобулочних виробів, яке обладнання їй потрібно, і як узгодити її з вашим конкретним продуктом і обсягом, є відправною точкою для будь-яких серйозних інвестицій в автоматизацію хлібобулочних виробів — незалежно від того, чи масштабуєте ви існуючу операцію або проектуєте новий об'єкт з нуля.
Основні етапи виробничої лінії пекарні
Кожна лінія виробництва пекарні — незалежно від того, чи виробляє вона хліб, булочки, круасани, печиво, тістечка чи тістечка — проходить через загальну послідовність етапів процесу. Конкретне обладнання на кожному етапі залежить від продукту, але логічний потік є узгодженим у різних категоріях продукту.
Обробка інгредієнтів і попереднє змішування
Лінія починається перед змішувачем із систем обробки інгредієнтів — борошняних силосів, автоматичного зважувального та дозувального обладнання, дозування рідких інгредієнтів (вода, олія, яйця, рідкий цукор) і попередніх змішувачів сухих інгредієнтів. У пекарських лініях великого обсягу повністю автоматизовані системи обробки інгредієнтів подають змішувач за рецептом, розподіляючи кожен інгредієнт у межах ±0, 1–0, 5% від цільової ваги. Це усуває помилки ручного зважування, прискорює підготовку партії та забезпечує повне відстеження вхідних інгредієнтів для цілей якості та відповідності. Лінії меншого або середнього масштабу можуть використовувати напівавтоматичне дозування, коли основні інгредієнти (борошно, вода) дозуються автоматично, але незначні інгредієнти зважуються вручну та додаються оператором.
Тісто Змішування
Змішувач є першою великою обробною машиною на хлібопекарській лінії та має величезний вплив на якість усього, що знаходиться нижче за течією. Спіральні змішувачі є робочою конячкою ліній пекарні дріжджового тіста — вони ефективно виробляють глютен без перегріву тіста та доступні в періодичній ємності від 20 кг до 300 кг за цикл. Планетарні змішувачі обробляють широкий спектр типів тіста та тіста, включаючи суміші для тортів, тісто для печива та кремові начинки, але менш ефективні для великих обсягів жорсткого тіста для хліба. Змішувачі безперервної дії —, де інгредієнти подаються з одного кінця, а змішане тісто виходить з іншого постійним потоком —, використовуються на лініях з найбільшим об’ємом (понад 2 000 –3 000 кг тіста на годину) і усувають варіації від партії до партії, властиві циклічні змішувачі періодичної дії. Час змішування, температура тіста при вивантаженні та рівень гідратації є трьома найважливішими параметрами, які слід контролювати на цьому етапі.
Ділення та лущення тіста
Після змішування тісто переміщується — через корито для тіста, насос для тіста або стрічковий конвеєр — до роздільника тіста, який розділяє сипуче тісто на окремі шматки точної цільової ваги. Гідравлічні об'ємні роздільники є стандартом для виробництва хліба та рулету, нарізаючи порції з точністю ваги ±1–3 г на штуку на виходах 600–6000 штук на годину залежно від моделі. Сервоприводні дільники на основі ваги забезпечують вищу точність (±0, 5–1 г) і є кращими для продуктів преміум-класу або рецептів із високою гідратацією, де об’ємні дільники борються з липкістю тіста. Роздільник є критичною станцією точност — варіація ваги тут поширюється на кожному наступному етапі та помітна в готовому продукті як непостійний об’єм хліба та нерівномірна випічка.
Округлення, проміжна пробка та формування
Розділені шматки тіста негайно округлюють — пропускають через конічну або планетарну круглішу форму, яка утворює їх у гладкі кульки з герметичною поверхнею. Це розслабляє структуру тіста та полегшує формування остаточної форми. Для багатьох продуктів проміжний профер (також званий першим профером або проміжним спочиваючим конвеєром) слідує за округлювачем, утримуючи закруглені частини протягом 3–8 хвилин, щоб дати глютену розслабитися перед формуванням. Це зменшує розрив під час етапу формування та покращує остаточну структуру крихти. Потім формувальник бере кожну округлу деталь і формує її в остаточну форму — кийок, олов’яний батон, багет, рулон — за допомогою листових валиків і дошки для керлінгу. Налаштування зазору між формувальними формами та тиск на роликах регулюються для кожного продукту, щоб контролювати герметичність рулону та внутрішню структуру крихти.
Остаточне доведення
Формовані шматки тіста потрапляють у кінцевий профер — камеру з клімат-контролем, яка підтримує точну температуру (зазвичай 35–40°C) і відносну вологість (75–90%) протягом періоду перевірки, який коливається від 45 хвилин до 2, 5 годин залежно від продукту, рівень дріжджів і температура тіста. Профер майже завжди є конфігурацією тунелю або стійки в контексті виробничої лінії, розмір якої відповідає часу витримки, необхідному для цільової пропускної здатності лінії. Недостатня ізоляція дає щільний, щільно розсипаний хліб з поганим об’ємом; надмірна ізоляція викликає обвалення в духовці та грубу відкриту крихту. Консистенція клімату захисту по всій ширині та довжині конвеєра є важливою для однакової якості продукції.
Випічка
Піч є термальним серцем будь-якої лінії виробництва хлібобулочних виробів і представляє найбільші одноразові капіталовкладення та витрати на енергію на лінії. Тунельні печі —, де продукт проходить через нагріту камеру на сталевій сітці або конвеєрі з суцільною сталевою стрічкою —, є стандартом виробництва безперервних ліній хліба та рулону. Вони коливаються в довжину від 15 метрів до понад 80 метрів для операцій дуже великого об’єму, з незалежними температурними зонами, які дозволяють пекареві програмувати різні рівні тепла в різних точках випічки — вище початкове тепло для приводу пружини печі, нижче тепло в середній зоні, щоб закріпити крихту, і знову більше тепла на виході для розвитку скоринки. Впорскування пари в першу зону має важливе значення для блиску та об’єму скоринки в нежирних хлібобулочних виробах. Палубні печі використовуються в ремісничих і середніх лініях, де перевага віддається періодичному випіканню. Ротаційні стійкові печі пропонують гнучкість для багатопродуктових пекарень із частими змінами. Конвекційні печі є стандартними для кондитерських, бісквітних і тортових ліній, де потрібне рівне сухе тепло.
Охолодження
Випічка виходить з печі при 90–200°C (залежно від типу продукту) і повинна бути охолоджена до безпечної внутрішньої температури — зазвичай нижче 35°C для хліба — перед нарізанням, пакуванням або подальшою обробкою. Неадекватне охолодження призводить до конденсації всередині упаковки, зростання цвілі та руйнування конструкції під час нарізання. Охолодження здійснюється за допомогою спірального охолоджувача (найбільш ефективне рішення, що використовує гвинтовий конвеєр для максимального збільшення часу перебування в компактному відбитку), прямого охолоджувального конвеєра або навколишнього охолоджувального тунелю з примусовою циркуляцією повітря. Час охолодження залежить від продукту: стандартний олов’яний батон 800 г вимагає приблизно 90–120 хвилин охолодження в умовах навколишнього середовища; примусове повітряне охолодження може скоротити це до 45–70 хвилин. Швидке охолодження охолодженим повітрям може ще більше скоротити час, але загрожує поверхнева конденсація, якщо повітря занадто холодне або вологість неконтрольована.
Нарізка, обробка та упаковка
Фінальний етап лінії виробництва хлібобулочних виробів готує готовий продукт до продажу. Для нарізаного хліба стрічковий нарізувач розрізає охолоджений буханець на однорідні скибочки зі швидкістю 60–120 буханок на хвилину на високошвидкісних лініях. Вкладники, розробники та аплікатори для начинки обробляють такі операції, як покриття шоколадом, глазур’ю, начинка з насіння або цукру та начинка з кремом на лініях для тіста чи торта. Пакувальні машини — горизонтальні обгортки потоку, вертикальні машини для формування-заповнення-запечатування, ущільнювачі лотків або ущільнювачі мішків — загортають кожну одиницю в роздрібному форматі. Контрольні ваги підтверджують, що кожна упакована одиниця знаходиться в межах заявленого допуску нетто-ваги. Металодетектори або рентгенівські системи забезпечують остаточну перевірку забруднення перед тим, як продукт буде випущено в зону відправлення.
Види ліній виробництва хлібобулочних виробів за категоріями продуктів
Конфігурації лінії виробництва хлібобулочних виробів значно відрізняються між категоріями продукції. Обладнання, яке ідеально підходить для лінії нарізаного білого хліба, не підходить для лінії круасана або лінії печива. У таблиці нижче наведено основні відмінності обладнання в основних категоріях хлібобулочних виробів:
|
Категорія продукту |
Тип змішувача |
Ключове обладнання для макіяжу |
Тип духовки |
Спеціальні Вимоги |
|
Хліб нарізаний /олов'яні хліби |
Спіральний або безперервний |
Розділювач, округлювач, формувальник, прообразщик |
Тунель з парою |
Стрічковий слайсер, обгортка потоку |
|
Круасани/ламінована випічка |
Спіраль (низькошвидкісна) |
Ламінатор, простирадло, круасан колишній, прообразувач |
Тунель або палуба |
Точний контроль температури тіста; обладнання для ламінування масла |
|
Багети/кустарні хліби |
Спіраль |
Розділювач, округлювач, багет формувальник, прообразувач |
Палубний або кам'яно-підошовний тунель |
Ін'єкція пари, забивання перед випіканням |
|
Печиво/сухарі |
Горизонтальні або планетарні |
Листовий, ротаційний різак або дротяний вкладник |
Конвекційний тунель |
Без етапу доведення; масляний розпилювач для сухарів |
|
Торти/мафіни |
Планетарні або безперервні |
Вкладник, лоток/система заповнення олова |
Конвекційний тунель або поворотна стійка |
Аплікатор для обмерзання/начинки, депанорамування лотка |
|
Випічка начинка/пончики |
Спіраль |
Кільцевий екструдер або формувач, профер, фритюрниця |
Фритюрниця безперервної дії (не духовка) |
Наповнювальний інжектор, глазур, система управління маслом |
Як визначити розмір виробничої лінії пекарні для вашої вихідної цілі
Розмір лінії пекарні - це вправа на обчислення, а не вгадування. Почніть із цільового випуску готового продукту —, вираженого в одиницях на годину або кілограмах на годину —, і працюйте назад через кожен етап, щоб визначити необхідну пропускну здатність на кожній машині на лінії. Найповільніша машина в послідовності визначає фактичний вихід лінії, тому кожна станція повинна бути вказана, щоб принаймні відповідати цільовій швидкості лінії, із запасом для незначних зупинок і зміни швидкості.
Практична методологія визначення розмірів працює наступним чином: визначте свою пікову добову потребу у виробництві (наприклад, 20, 000 хлібів на день), поділіть на кількість запланованих годин виробництва, включаючи дозволи на прибирання та перехід (наприклад, 16 ефективних годин виробництва), і розрахуйте необхідну погодинну ставку (1, 250 хлібів на годину в цьому прикладі). Додайте до цієї цифри буфер потужності 20–25%, щоб встановити мінімальну специфікацію обладнання (1, 500–1, 560 хлібів на годину). Цей буфер враховує час наростання швидкості на початку запуску, незначні налаштування обладнання та неминучий недосконалий час безвідмовної роботи будь-якої механічної системи.
Застосуйте ту ж логіку до духовки: при 1500 хлібів на годину при 25-хвилинному часі випікання конвеєр духовки повинен вмістити мінімум 625 хлібів одночасно. Розділіть це на кількість рядів по ширині духовки, і ви отримаєте мінімальну необхідну довжину духовки. Більшість промислових тунельних печей можуть вмістити 6–12 батонів по ширині стрічки, тому при ширині 8 батонів піч має бути достатньо довгою, щоб вмістити приблизно 78 рядів, що при типовому кроці ряду 250 мм вимагає близько 20 метрів зони випічки. Опрацювання цієї арифметики для кожного етапу перед тим, як зв’язатися з постачальниками обладнання, гарантує, що ви порівнюєте машини на основі "однак за один", а не продаєте потужність, яка вам не потрібна, або купуєте обладнання, яке не відповідає вашим вимогам.
Основні технічні характеристики обладнання для оцінки перед покупкою
При порівнянні обладнання лінії виробництва хлібобулочних виробів від різних виробників, це специфікації, які мають найбільший вплив на експлуатаційні характеристики, якість продукції та довгострокові експлуатаційні витрати.
Управління температурою тіста
Температура тіста при вивантаженні змішувача є єдиною найважливішою змінною у виробництві дріжджового тіста —, вона впливає на швидкість бродіння, властивості обробки тіста, час витримки та, зрештою, якість випікання. Змішувачі з чашами в сорочці або інтегрованими системами охолодження води дають операторам точний контроль температури тіста незалежно від інгредієнтів або коливань температури навколишнього середовища. Для ламінованих продуктів, таких як круасани та датська випічка, необхідно вказати всю лінію макіяжу —, включаючи ламінатор і простирадло —, для середовища з контрольованою температурою (зазвичай 16–18°C), щоб запобігти плавленню масла в шари тіста під час обробки.
Точність ваги в системі поділу
Варіація ваги розділених шматків тіста є кумулятивною — вона впливає на заявлену відповідність нетто-ваги готовому продукту, консистенцію продуктивності печі та відходи від шматків із зайвою вагою. Для хлібних буханців, що підпадають під дію правил середньої кількості, зазвичай потрібен роздільник зі стандартним відхиленням ваги менше 3 г на шматок, щоб утримувати відповідність нетто-вазі без надмірного заповнення кожного буханця з великим запасом міцності. Запитуйте фактичні виробничі дані щодо точності ваги у постачальника, а не лише специфікацію каталогу —, вони часто відрізняються.
Рівномірність температури духовки
Зміна температури по ширині конвеєра тунельної печі безпосередньо перетворюється на зміну кольору продукту — хліби на краях стрічки можуть бути блідішими або темнішими, ніж ті, що знаходяться в центрі. Для роздрібного продукту, де узгодженість кольору є стандартом якості, запитуйте дані про однорідність температури по ширині ременя у вказаному вами заданому значенні. Добре спроектована піч повинна підтримувати рівномірність температури ±5°C або краще по всій ширині стрічки. Розміщення пальника, конструкція повітряного потоку та матеріал стрічки сприяють цій продуктивності.
Очищення та перехід на алерген
Для пекарень, які виробляють продукти з алергенами та без них на одній лінії —, наприклад, буханець без горіхів і хліб з волоського горіха —, можливість повністю очистити лінію між прогонами є вимогою безпеки харчових продуктів, а не зручністю. Оцініть, як швидко кожну секцію машини можна розібрати для очищення, чи мають поверхні мертві кути чи з’єднання, де може накопичуватися тісто чи сміття, і чи надає постачальник перевірений протокол очищення. Лінії з системами очищення на місці (CIP) для захисту та очищення конвеєра значно скорочують робочу силу та час, необхідні для переходу на алерген.
Контроль ПЛК і керування рецептами
Сучасні лінії виробництва хлібобулочних виробів контролюються системами на основі ПЛК із сенсорним екраном HMI, які зберігають рецепти продуктів — набір іменованих параметрів для кожного продукту, що охоплює швидкість і час змішувача, задане значення ваги дільника, температуру та вологість захисту, температуру в зоні духовки, швидкість стрічки та час охолодження. Ефективне керування рецептами гарантує, що рядок повертається до перевіреного, перевіреного набору параметрів кожного разу, коли продукт запускається, усуває помилки налаштування, коли оператори змінюють продукти, і надає запис даних для відстеження якості. Оцініть, скільки рецептів система може зберігати, наскільки легко параметри можуть бути заблоковані для контролю якості, і чи дані про виробництво (журнали температури, дані про вагу, кількість виходів) автоматично записуються для цілей аудиту.
Енергоефективність на лінії виробництва хлібобулочних виробів
Вартість енергії є однією з найбільших контрольованих операційних витрат на лінії хлібобулочних виробів, і піч становить більшу її частину. Газова тунельна піч для середньої лінії хліба зазвичай споживає 800–1500 кВт/год еквівалента енергії на годину залежно від продукту, розміру печі та умов випікання. За поточних цін на енергоносії на більшості ринків це означає значні щоденні експлуатаційні витрати. Найбільший вплив на енергоефективність на лінії хлібопекарського виробництва мають такі заходи:
- Стандарт ізоляції духовки: Добре ізольована піч з правильно герметичними дверцятами доступу втрачає значно менше тепла навколишньому середовищу, зменшуючи енергію, необхідну для підтримки температури випічки. Вкажіть рейтинг тепловтрат духовки на квадратний метр площі поверхні та порівняйте між постачальниками.
- Рекуперація тепла вихлопних газів: Сучасні тунельні печі можна вказати за допомогою систем рекуперації тепла, які вловлюють теплову енергію з вихлопних газів і використовують її для попереднього нагрівання повітря для горіння або нагрівання камери перевірки, зменшуючи загальне споживання енергії на 10–20%.
- Приводи зі змінною швидкістю на конвеєрних двигунах: запущені конвеєрні та вентиляторні двигуни зі змінною швидкістю, що відповідає фактичній швидкості виробництва —, а не на повній швидкості безперервно —, зменшують споживання електроенергії по всій лінії, особливо під час періодів низької швидкості або розігріву.
- Управління енергією Proofer: Proofers споживають значну енергію як для опалення, так і для зволоження. Конструкції пробок з ефективними ущільненнями дверей, ізольованими стінами та ефективними системами виробництва пари зменшують відходи енергії. Деякі сучасні коректори включають системи теплових насосів, які відновлюють тепло конденсату для зменшення споживання енергії парою.
- Планування виробництва: запуск лінії на 90% від її номінальної потужності для повної зміни є більш енергоефективним на одиницю виробленої, ніж запуск її на 50% потужності, оскільки фіксовані втрати енергії (підтримка тепла в печі, захист клімату) розподіляються на більше одиниць. Оптимізація графіка виробництва для максимізації ефективного часу роботи значно знижує витрати енергії на одиницю.
Планування нової лінії пекарні: поширені помилки, яких слід уникати
Проекти лінії виробництва хлібобулочних виробів часто перевищують бюджет, перевищують графік або не досягають цільового результату через помилки планування, яких можна було уникнути. Нижче наведено найпоширеніші та дорогі помилки, допущені на етапі проектування та закупівлі проекту лінії пекарень.
- Вказівка лінії для поточного випуску, а не прогнозів на 3–5 років: лінія, яка вже досягла максимальної потужності в перший день, не дає вам місця для зростання без других великих капіталовкладень. Завжди розмір лінії —, зокрема печі та профера, які найважче розширити in situ — для вашого реалістичного 5-річного прогнозу виробництва, а не для ваших поточних обсягів.
- Недооцінка вимог до площі: повна лінія пекарні, включаючи змішування, макіяж, вистоювання, випікання, охолодження та пакування, зазвичай вимагає на 25–60% більше площі, ніж сума окремих слідів машини, після того, як оператор отримає дозвіл на доступ, приміщення для технічного обслуговування, обробк зони та маршрутизація комунальних послуг враховуються. Намалюйте масштабований макет перед завершенням специфікації будівлі.
- Розглядаючи всі машини як взаємозамінні товари: спокусливо вибрати найдешевший варіант на кожному етапі незалежно. Але лінія настільки ж надійна, як і її найслабша машина, а недорогий дільник, який створює непостійні ваги, підриває якісну продуктивність кожної дорожчої машини нижче за течією. Оцініть лінію як систему, а не сукупність самостійних покупок.
- Нехтування мережею послуг і запчастин: виробнича лінія в пекарні працює 16–20 годин на день. Коли критична машина виходить з ладу, вам потрібен сервісний інженер на місці протягом декількох годин, а не днів, і запасні частини доступні без двотижневої затримки імпорту. Підтвердьте покриття мережі локальних послуг постачальника та зобов’язання щодо часу відповіді перед підписанням замовлення на купівлю —, а не після поломки.
- Пропуск заводського приймального випробування: перш ніж виробнича лінія буде доставлена з підприємства виробника, вона повинна бути повністю зібрана та працювати на номінальній швидкості з вашим фактичним рецептом тіста в рамках заводського приймального випробування (FAT). Це ваше договірне право перевірити, чи обладнання відповідає узгодженій специфікації, перш ніж його буде встановлено на вашому підприємстві. Пропуск цього кроку повністю передає вам ризик невідповідності специфікації.
- Заниження бюджету на встановлення та введення в експлуатацію: закупівельна ціна лінії хлібобулочних виробів не включає встановлення, підключення до комунальних послуг, навчання операторів, початкові випробування та час розробки рецептів на новому обладнанні. Ці витрати зазвичай додають 15–30% до загального бюджету проекту та кілька тижнів до графіку проекту. Вбудуйте їх у свій фінансовий план із самого початку.
Вибір між лінією "під ключ" і конфігурацією з кількома постачальниками
При покупці лінії виробництва хлібобулочних виробів покупці стикаються з фундаментальним вибором між рішенням "під ключ" —, де один постачальник проектує, постачає, встановлює та замовляє повну лінію —, і конфігурацією з кількома постачальниками, де окремі машини постачаються від спеціалізованих виробників та інтегруються покупець або інженер проекту.
Лінії "під ключ" пропонують простоту, одноточкову підзвітність і перевірену систему, де всі машинні інтерфейси та інтеграції керування перевірені постачальником. Компромісом зазвичай є вища ціна покупки та обмежена гнучкість для визначення найкращого у своєму класі обладнання на окремих етапах. Стандартна система постачальника може використовувати власний бренд на кожній станції, навіть якщо сторонній фахівець пропонує краще рішення для конкретного етапу процесу у вашому асортименті продукції.
Конфігурації з кількома постачальниками дозволяють вибрати найкращу доступну технологію на кожному етапі процесу — провідний у світі змішувач від одного виробника, спеціалізований ламінатор від іншого, високоефективна піч від третього — і можуть забезпечити чудову продуктивність для технічно вимогливих продуктів. Складність і ризик полягають в інтеграції: забезпечення того, щоб кожна машина подавала наступну з правильною швидкістю та станом продукту, щоб системи керування спілкувалися та щоб була ясність щодо того, хто несе відповідальність, коли виникає проблема на інтерфейсі між двома постачальниками обладнання. Для пекарень із власним технічним досвідом або доступом до досвідчених консультантів з інжинірингу пекарень підхід із залученням кількох постачальників може забезпечити високопродуктивну лінію за конкурентоспроможною загальною вартістю. Для покупців без глибоких технічних ресурсів рішення "під ключ" значно знижує ризик проекту.
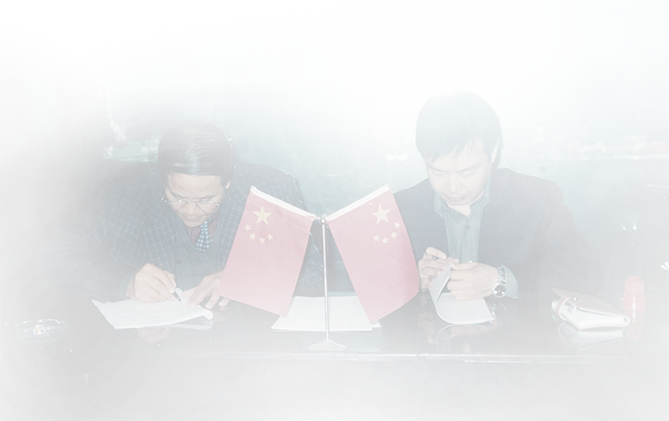
Історичний момент підписання з 1970-х років, коли засновник HG допоміг стимулювати розвиток харчової промисловості Китаю та почав виходити на міжнародні ринки.
Протягом останніх десятиліть ми брали участь в еволюції автоматизованого виробництва харчових продуктів — від місцевих заводів до глобальних проектів "під ключ" у 100+ країнах.
Цей досвід продовжує формувати кожну лінію виробництва HG сьогодні.
Глобальне харчове обладнання та
Заводські рішення під ключ

Побудова довгострокового партнерства шляхом спільного зростання та промислової вартості.
Авторське право © HG Industry Group Усі права захищено
Харчова машина Закуски Харчова обробка Машини
Несанкціоноване використання вмісту цього веб-сайту є порушенням авторських прав і може призвести до судового позову.