 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
Усередині лінії виробництва шоколадних паличок: як це працює та що вам потрібно, щоб налаштувати її
Content
- Що насправді робить лінія з виробництва шоколадних паличок
- Основний процес потоку лінії шоколадних паличок
- Типи продуктів із шоколадними паличками та лінії, які їх виготовляють
- Ключові компоненти обладнання та що шукати під час покупки
- Планування потужностей: як узгодити швидкість лінії з цільовим показником виробництва
- Гігієнічний дизайн і вимоги безпеки харчових продуктів для ліній шоколадних паличок
- Загальні проблеми якості ліній шоколадних паличок та їх першопричини
Що насправді робить лінія з виробництва шоколадних паличок
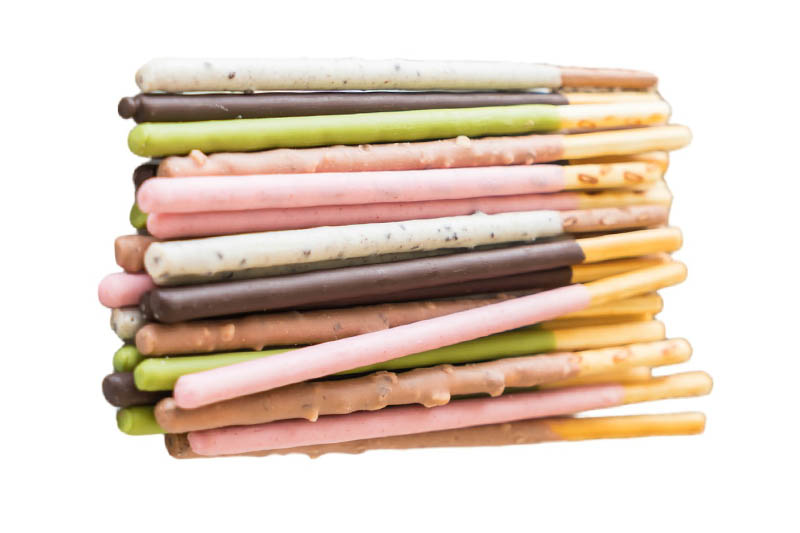
Лінія виробництва шоколадних паличок - це послідовність взаємопов’язаних машин, призначених для безперервного формування, формування, охолодження, нарізання та упаковки шоколаду в подовжені формати паличок або батончиків — think wafer sticks, наповнені шоколадним кремом, твердими шоколадними кийками, бісквітними паличками, покритими шоколадом, або палички для печива з оболонками в манжеті. Хоча кінцевий продукт виглядає простим, виробничий процес, що стоїть за ним, передбачає точний контроль температури, високошвидкісне формування, синхронізоване різання та м’яке поводження, щоб зберегти цілісність продукту від першого шоколадного відкладення до готової загорнутої палички.
На відміну від ліній сляба або формованого шоколаду, виробництво паличок вимагає більш жорстких допусків на розміри, оскільки співвідношення довжини до ширини палички означає, що будь-яка невідповідність у формуванні, розрізанні або охолодженні створює видимі дефекти — криві кінці, нерівні покриття, крихкі точки руйнування або пошкодження адгезії між шарами. Добре сконструйована лінія виробництва шоколадних паличок усуває ці змінні завдяки точній синхронізації машини та контрольованим умовам навколишнього середовища протягом усього процесу.
Сучасні лінії шоколадних паличок використовуються виробниками кондитерських виробів, починаючи від великих транснаціональних брендів, що виробляють сотні мільйонів паличок на день, і закінчуючи регіональними виробниками середнього розміру, які працюють в одну зміну. Обладнання масштабується відповідно, і розуміння повного процесу допомагає покупцям, керівникам заводів і розробникам продуктів приймати обґрунтовані рішення про те, який тип лінії відповідає їхнім вимогам до продукту та потужності.
Основний процес потоку лінії шоколадних паличок
Кожен шоколадна паличка виробнича лінія
Етап 1: Приготування та загартування шоколаду
Перш ніж шоколад можна буде осадити, вшити або спільно екструдувати, його необхідно належним чином загартувати —, пройшовши через контрольовану температурну криву, яка стабілізує кристалічну структуру какао-масла в бажані кристали форми V (бета). Правильно загартований шоколад має глянсову поверхню, чистий клацання та стабільний термін зберігання. Машини безперервного відпуску (також звані температорами) інтегруються на початку лінії, обробляючи шоколадну масу зі швидкістю потоку, що відповідає швидкості осадження або розтирання вниз за течією. Для темного шоколаду типові криві темперування передбачають нагрівання до ~50°C, охолодження до ~27°C і повторне нагрівання до ~31–32°C. Молоко та білий шоколад використовують дещо нижчі кінцеві температури (29–30°C). Неправильний темперування є першопричиною цвітіння (сіра, крейдяна поверхня) і м'якої, воскової текстури в готових паличках.
Етап 2: Формування — екструзії, осадження або оздоблення
Стадія формування істотно відрізняється в залежності від виду виробу. Для твердих шоколадних паличок система безперервної екструзії або одноразового осадження формує розплавлений загартований шоколад у безперервну мотузку або окремі форми паличок на рухомому поясі або у формах. Для продуктів із паличкою з начинкою або покриттям (таких як паличка для печива з шоколадним покриттям) підкладка для печива або вафельної палички подається через завісу для глазурування — контрольований водоспад із загартованого шоколаду, який покриває паличку з усіх боків. Системи коекструзії використовуються для продуктів із зовнішньою оболонкою шоколаду та кремовою, карамельною або праліновою начинкою, одночасно екструдованою через матрицю концентричними каналами, утворюючи структуру палички за один крок.
Етап 3: Охолоджуючий тунель
Після формування або розтирання шоколадна паличка рухається через багатозонний охолоджуючий тунель, де шоколад твердне за точно контрольованої температури та умов повітряного потоку. Охолоджувальні тунелі для ліній шоколадних паличок зазвичай мають довжину 8–20 метрів, розділені на три або чотири зони з незалежно регульованими температурами. Зони входу працюють при 10–14°C, щоб швидко встановити зовнішню оболонку без теплового удару, тоді як середні та вихідні зони поступово нагріваються до 15–18°C, щоб запобігти конденсації та забезпечити повну внутрішню кристалізацію. Швидкість тунельної стрічки, температури зони та швидкість повітряного потоку повинні бути узгоджені з масою поперечного перерізу продукту та бажаною швидкістю пропускної здатності. Недоохолодження призводить до липких, деформованих паличок, які застрягають на різаку; надмірне охолодження викликає термічні тріщини та крихке руйнування.
Етап 4: різання та визначення розміру
Для безперервно екструдованих або інродованих канатних виробів високошвидкісна ротаційна або ультразвукова станція різання ділить безперервний продукт на окремі палички цільової довжини. Ультразвукові різаки (з використанням високочастотної вібрації для різання без опору) є кращими для виробів з шоколадним вбранням, оскільки вони виробляють більш чисті, без задирок вирізані поверхні без розмазування шоколадного покриття. Ротаційні дротяні фрези є звичайними для більш м'яких або наповнених стрижневих виробів. Точність довжини розрізу контролюється системою синхронізації з сервоприводом, пов’язаною з кодером швидкості стрічки, досягаючи допусків ±1–2 мм на добре обслуговуваних виробничих лініях. Системи відбраковування за допомогою перевірки ваги або огляду зору зазвичай встановлюються відразу після різака.
Етап 5: Кондиціонування та упаковка
Перед пакуванням нарізані шоколадні палички можуть проходити через короткий конвеєр для кондиціонування, де вони стабілізуються при кімнатній температурі (зазвичай 18–22°C), щоб забезпечити повну фіксацію шоколаду та сумісність температури продукту з пакувальною плівкою. Пакувальні машини для шоколадних паличок включають високошвидкісні обгортки (для окремих паличок), мультиупаковки, за якими йдуть подушки або ущільнювачі лотків, і лінії картонування для форматів роздрібних коробок. Швидкість обгортання потоку для окремих шоколадних паличок зазвичай досягає 600–1200 упаковок за хвилину на сучасному обладнанні, що вимагає надійного поводження з подачею, щоб підтримувати орієнтацію палички та запобігати поломці в точках передачі.
Типи продуктів із шоколадними паличками та лінії, які їх виготовляють
Не кожна шоколадна паличка виготовляється однаково, і тип продукту визначає, яка конфігурація лінії потрібна. Ось розбивка основних категорій продукції та відповідних підходів до її виробництва:
| Тип продукту | Метод формування | Субстрат | Ключове обладнання | Типовий вихід |
| Солідна шоколадна естафета | Безперервна екструзія + розріз | Жодного | Темперер, екструдер, охолоджуючий тунель, різак | 500–2000 кг/год |
| Бісквітна паличка в мантії | Завіса | Паличка для печива/печива | Печ/годівниця для печива, енробер, охолоджуючий тунель | 200–800 кг/год |
| Наповнена крем-палка (вафа) | Випічка вафель + крем-начинка + енробінг | Вафельний лист | Вафельна піч, розкидувач крему, прокатка/різання, енробер | 300–1200 кг/год |
| Спільно екструдована заповнена паличка | Коекструзійна головка | Немає (самоутворюється) | Коекструдер, охолоджуючий тунель, ультразвуковий різак | 400–1, 500 кг/год |
| Крендель або паличка для крекеру з рисом | Часткове або повне очарування | Крендель/крекер палиця | Живильник, частковий анробер або занурювальний бак, охолоджуючий тунель | 150–600 кг/год |
Ключові компоненти обладнання та що шукати під час покупки
Лінія з виробництва шоколадних паличок настільки ж хороша, як найслабше обладнання в ній. При оцінці лінії —, незалежно від того, купується нова, відремонтована чи налаштовується спеціальна лінія —, це компоненти, які безпосередньо впливають на якість продукції, пропускну здатність і загальну вартість володіння.
Шоколад загартування машини
Шукайте машини безперервного відпуску з мінімум трьома температурно-контрольованими зонами та пропускною здатністю, що відповідає 110–120% від запланованої пропускної здатності лінії, щоб забезпечити буфер коливань. Основні специфікації включають вимірювання ступеня загартування (онлайн-моніторинг в’язкості або індексу кристалізації), можливість CIP (чистоти на місці) і резервуари для зберігання шоколаду в оболонці з перемішуванням для запобігання росту кристалів під час простою. Провідні постачальники включають Selmi, Aasted, Sollich і Bühler —, які пропонують моделі від 200 кг/год до понад 5000 кг/год.
Машина Enrobing
Шоколадні пристрої для виробів зі паличками повинні мати регульовану ширину штори (для обробки різної ширини паличок), нижній барабан для нанесення покриття на нижню сторону, систему нагнітання повітря для контролю товщини покриття та вібраційний стіл для вирівнювання поверхні шоколаду перед охолодженням. Конструкція з нержавіючої сталі зі знімними лотками для шоколаду необхідна для ефективної зміни сорту. Зазвичай вказуються завісники з Sollich (серія Turbotem), Demmler або Savage Bro. Зверніть пильну увагу на шоколадний рециркуляційний насос — відцентрові конструкції можуть пошкодити в'язкість шоколаду через переобробку; конструкції шестеренчастих насосів м'якші та кращі.
Тунель охолодження
Охолоджувальні тунелі для стрижневих ліній повинні пропонувати незалежний зонний контроль температури до ±0, 5°C, змінну швидкість стрічки, синхронізовану з формувальною машиною вище за течією, і гігієнічну конструкцію стрічки, яка дозволяє легко очищати між змінами продукту. Ширина тунелю визначає, скільки палиць може проходити поруч — ширші тунелі (600–1, 200 мм) збільшують пропускну здатність без збільшення швидкості лінії. Енергоефективність є зростаючою вимогою до специфікацій: сучасні тунелі використовують охолодження прямого розширення з вентиляторами двигуна EC і теплоізоляційними панелями, щоб зменшити споживання енергії на 20–30% порівняно зі старими конструкціями.
Система різання
Ультразвукові системи різання є золотим стандартом для інробованих і твердих шоколадних паличок, що виробляють чисті розрізи зі швидкістю до 200 розрізів на хвилину на доріжку. Ультразвуковий ріг вібрує на частоті 20–40 к Гц, ефективно розплавляючись через шоколад у точці розрізу без дроблення або перетягування. Дротяні фрези є дешевшою альтернативою, яка підходить для більш м’яких продуктів або ліній з меншою швидкістю. Вказуючи різак, підтвердьте мінімальний і максимальний діапазон довжини розрізу, кількість одночасних смуг, метод синхронізації з ременем, що йде вгору (сервоприводом або механічним), і час перемикання для різних довжин паличок.
Пакувальна машина
Обгортки Flow (горизонтальні машини для формування-заповнення-запечатування) є домінуючим форматом упаковки для окремих шоколадних паличок. Основні специфікації включають швидкість обгортання (упаковки за хвилину), мінімальні та максимальні розміри упаковки, сумісність плівки (OPP, металізовані OPP, стійкі плівки на паперовій основі) і тип системи подачі (ланцюговий конвеєр з вушками, стрічкою або роботизованим розміщенням). Для роздрібних форматів мультиупаковки, нижні за потоком колатори, монтажники лотків і картонні машини повинні бути узгоджені зі швидкістю обгортки потоку вище за потоком, щоб запобігти відставанню продукту та пошкодженню. Зазвичай зазначені бренди включають Ilapak, Bosch Packaging (нині Syntegon), Ulma та Cavanna.
Планування потужностей: як узгодити швидкість лінії з цільовим показником виробництва
Однією з найпоширеніших помилок при інвестуванні в лінію виробництва шоколадних паличок є неправильне узгодження номінальної потужності машини з реальним досяжним виходом у виробничих умовах. Ось як реалістично підійти до планування потужностей.
- Почніть із цільового річного обсягу: Розділіть свою річну ціль виробництва (у кг або кількість паличок) на заплановану кількість виробничих годин на рік. Фактор запланованого простою: більшість кондитерських ліній працюють на рівні 85–92% OEE (загальна ефективність обладнання) за хороших умов, тобто приблизно 8–15% номінальної потужності втрачається через зміни, очищення та незначні зупинки.
- Розрахувати необхідну швидкість лінії в кг/год або палички/хв: Наприклад, якщо ваша ціль становить 3000 тонн/рік, а ви працюєте 5500 виробничих годин/рік при 90% OEE, ваша необхідна чиста пропускна здатність становить 3 000 000 кг ÷ (5 500 × 0, 90) = приблизно 606 кг/год. Виберіть лінію з номінальною ємністю 700–750 кг/год, щоб забезпечити собі зручний буфер.
- Рахунок для багатосмугової роботи: Пробіг кількох смуг продукту пліч-о-пліч на одному ремені збільшує пропускну здатність без збільшення швидкості ременя —, що допомагає підтримувати низькі механічні навантаження на продукт. Охолоджуючий тунель шириною 1200 мм, що проходить 6 смуг палиць шириною 50 мм, виробляє 6× односмугову потужність з тією ж швидкістю стрічки. Переконайтеся, що різак, коллатор і пакувальна машина нижче за течією можуть обробляти комбінований вихід смуги.
- Розмір системи постачання шоколаду відповідно до пікового попиту: Машини для гартування та резервуари для зберігання шоколаду повинні мати розмір щонайменше 120% від пікового попиту на лінії, щоб врахувати стрибки запуску та запобігти нестабільності гарту, коли лінія прискорюється до повної швидкості після перемикання.
- Не забувайте про CIP і час переходу: Для ліній, що працюють з кількома артикулами або ароматизаторами, щоденні або двічі на день цикли очищення та переходу можуть тривати 1–3 години. Обладнання, що підтримує CIP, значно скорочує цей час і має бути значно зважене в загальній вартості розрахунку власності, особливо для ліній з більш ніж двома варіантами продукції.
Гігієнічний дизайн і вимоги безпеки харчових продуктів для ліній шоколадних паличок
Виробництво шоколадної палички передбачає відкриту обробку продукту на кількох етапах — осадження, розтирання, різання та транспортування конвеєрів —, усі з яких є потенційними точками забруднення, якщо лінія не розроблена відповідно до гігієнічних стандартів. Для виробників, що постачають роздрібних або харчових клієнтів, дотримання визнаних GFSI стандартів безпеки харчових продуктів (BRC, IFS, SQF, FSSC 22000) є, по суті, обов'язковим, а обладнання повинно підтримувати систему управління гігієною.
Технічні характеристики матеріалу та поверхні
Усі поверхні, що контактують із продуктом, на лінії шоколадної палички повинні бути виготовлені з харчової нержавіючої сталі (AISI 304 або 316), схвалених харчових полімерів (UHMW-PE, PTFE, ацеталь) або харчового алюмінію, де це можливо. Поверхні повинні мати мінімум Ra 0, 8 мкм покриття, щоб запобігти бактеріальній адгезії та забезпечити ефективне очищення. Уникайте горизонтальних плоских поверхонь, порожнистих секцій, які неможливо осушити, і вузьких проміжків між компонентами, де можуть накопичуватися залишки шоколаду та затримувати ріст мікробів.
Контроль алергенів у багатопродуктових лініях
Для ліній, що виробляють шоколадні палички, що містять горіхи та не містять горіхів, боротьба з алергенами є важливою вимогою безпеки харчових продуктів. Це означає підтверджені процедури очищення між змінами алергенів, з тестуванням тампона АТФ або тестуванням ELISA на специфічний для алергенів для підтвердження ефективності очищення. Конструкція обладнання повинна мінімізувати виїмки та з’єднання, де залишки шоколаду, що містять алерген, можуть залишатися після очищення. Багато виробників інвестують у спеціальні лінії для продуктів, що містять алергени, щоб повністю усунути ризик і вартість переходу на алергени.
Виявлення металу та контроль стороннього тіла
Металодетектор або рентгенівська інспекційна система повинні бути інтегровані в лінію шоколадної палички після різання та перед остаточним пакуванням. Металодетектори повинні бути перевірені для виявлення частинок заліза ≥1, 5 мм, кольорових металів ≥2, 0 мм і нержавіючої сталі ≥2, 5 мм (типова продуктивність шоколадних виробів, які мають високий ефект продукту через провідність і вологість). Рентгенівські системи пропонують додаткове виявлення щільних сторонніх тіл (скло, камінь, кістка, пластик високої щільності) і все частіше вказуються як первинна перевірка на лінійках продуктів преміум-класу.
Загальні проблеми якості ліній шоколадних паличок та їх першопричини
Навіть на добре розроблених лініях виробництва шоколадних паличок повторювані дефекти якості можуть розчарувати виробничі групи. Знання найпоширеніших проблем та їх першопричин дозволяє швидше діагностувати та коригувати.
- Жирове цвітіння (сіра поверхня): Майже завжди викликані неправильним темперуванням — занадто мало затравкового кристала в шоколадній масі, неправильною кінцевою температурою темперування або коливаннями температури в охолоджувальному тунелі. Перевірте калібрування приладу зі ступенем відпуску та перевірте температуру зони тунелю охолодження відповідно до заданих значень.
- Нерівна товщина покриття: У виробах із втулкою нерівномірне шоколадне покриття спричинене непостійним потоком завіси, змінним інтервалом між паличками на подавальній стрічці або надмірним тиском повітродувки, що видаляє занадто багато шоколаду з верхньої поверхні. Перевірте швидкість потоку насоса enrober і стан завіси для нарощування або часткової закупорки.
- Обдерті або розмазані зрізані кінці: На ультразвукових різаках це вказує на зношений або неправильно вирівняний ріг сонотрода, неправильний тиск різання або частоту різання, яка не калібрується. На дротяних фрезах основними змінними є натяг дроту та температура виробу при різанні. Занадто теплі (недоохолоджені) палички завжди будуть мазнути при різанні незалежно від типу різця.
- Поломка палички при передачі упаковки: Зазвичай проблема механічного поводження — перенесення зазорів між конвеєрами, які є занадто широкими, надмірна швидкість подачі на пакувальній машині або неправильно вирівняні напрямні рейки, які змушують продукт скручуватися та замикатися. Також перевірте, чи охолоджуючий тунель працює занадто холодно, роблячи палички крихкими до того, як вони повністю кристалізувалися всередині.
- Конденсація на готових паличках: Виникає, коли холодні палички переносяться в більш тепле, більш вологе середовище на етапі пакування. Точку роси зони упаковки необхідно контролювати так, щоб температура поверхні палички, що виходить, завжди була вище точки роси в кімнаті. Переконайтеся, що конвеєр для кондиціонування дає достатній час перебування продукту для розігріву перед упаковкою.
- Варіація ваги між паличками: Для осаджених або екструдованих твердих шоколадних паличок зміна ваги пов’язана з коливаннями в’язкості при відпуску, зміною тиску екструдерного насоса або зношеними соплами та матрицями. Дані безперервної контрольної ваги слід змінювати та використовувати для коригування швидкості екструдера або об’єму депозиту в реальному часі. Стандартне відхилення понад 1, 5% від цільової ваги зазвичай вказує на параметр процесу, який потребує дослідження.
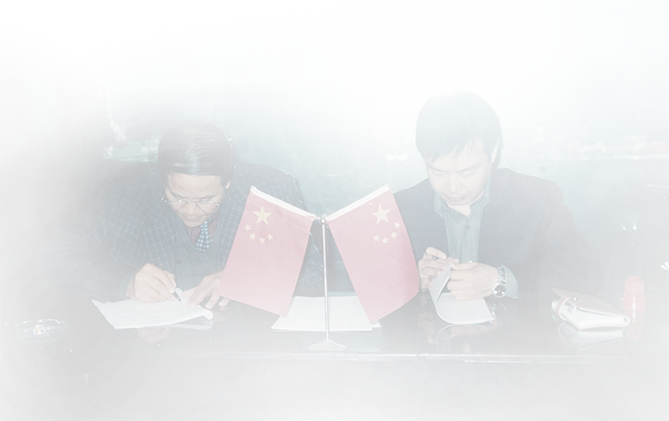
Історичний момент підписання з 1970-х років, коли засновник HG допоміг стимулювати розвиток харчової промисловості Китаю та почав виходити на міжнародні ринки.
Протягом останніх десятиліть ми брали участь в еволюції автоматизованого виробництва харчових продуктів — від місцевих заводів до глобальних проектів "під ключ" у 100+ країнах.
Цей досвід продовжує формувати кожну лінію виробництва HG сьогодні.
Глобальне харчове обладнання та
Заводські рішення під ключ

Побудова довгострокового партнерства шляхом спільного зростання та промислової вартості.
Авторське право © HG Industry Group Усі права захищено
Харчова машина Закуски Харчова обробка Машини
Несанкціоноване використання вмісту цього веб-сайту є порушенням авторських прав і може призвести до судового позову.