 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
Лінія виробництва кондитерських виробів: як автоматичні лінії пончиків і круасанів для хліба забезпечують ідеальні шари кожного разу
Content
- 1. Чому пекарні переходять на лінію виробництва кондитерських виробів
- 2. Як ламінування працює на автоматизованій лінії
- 3. Що включає повна лінія виробництва кондитерських виробів — Дві основні конфігурації
- 4. Конфігурація відповідної лінії до суміші продуктів
- 5. Поширені проблеми на лінії виробництва кондитерських виробів і як їх вирішити
- 6. Гігієна та безпека харчових продуктів на автоматизованих лініях
- 7. Розрахунок рентабельності інвестицій перед покупкою
Узгодженість - це найважче, чого можна досягти вручну при виробництві ламінованого тіста. Умілий пекар може красиво складати, згортати та відпочивати тісто для круасанів —, але робити це вісім годин на день, п’ять днів на тиждень, а температура масла змінюється, товщина листа змінюється, і кожна десята партія виходить трохи іншою. Саме для вирішення цієї проблеми побудована лінія з виробництва кондитерських виробів. Незалежно від того, чи пекарня збільшує виробництво пончиків чи намагається щоразу вражати точну 27-шарову структуру круасанів, яку очікують клієнти, автоматизовані лінії усувають мінливість, якої не може уникнути ручне виробництво.
У цій статті розповідається про те, чому пекарні роблять перемикач, як насправді працює ламінування на машині, яке обладнання зазвичай включає повна лінія, як узгодити конфігурацію з сумішшю продуктів, загальні проблеми та виправлення, гігієнічні міркування та як продумати математику ROI перед підписанням замовлення на покупку.
1. Чому пекарні переходять на лінію виробництва кондитерських виробів
Більшість пекарень не прокидаються одного дня і вирішують автоматизувати. Рішення зазвичай вимушується одним із кількох тисків:
Праця - найбільший рушій. Кваліфіковані ламінатори — пекарі, які можуть постійно листувати, складати та відпочивати тісто, ламіноване маслом —, важко найняти та дорого утримувати. Один навчений ламінатор може виробляти частину того, що може виводити компактна автоматична лінія за ту саму зміну, і коли ця людина захворіла, якість виробництва негайно падає.
Послідовність сприяє утриманню клієнтів. Оптові рахунки, готельні мережі та роздрібні клієнти пекарні очікують одного круасана чи пончика кожного разу. Ручне ламінування вносить варіації в кількість шарів, товщину та кінцевий об’єм, які автоматизоване покриття тіста майже повністю усуває.
Пропускні стелі. Пекарня, що виростає понад певний щоденний обсяг, просто не може масштабуватися далі за допомогою ручних ламінувальних столів, незалежно від того, скільки персоналу додано. Вузьким місцем стають площа та планування праці, а не попит.
Зменшення відходів. Непослідовне тісто, накрите вручну, призводить до більшої переробки, деформованого продукту та відхилених партій. Точне покриття та різання на виробничій лінії зменшує відходи сировини, що має більше значення, оскільки вартість масла та борошна зростає.
Диверсифікація продукції. Після того, як лінія встановлена, те саме основне обладнання — простирадла, ламінатори, різаки, провери — часто можна переналаштувати для виробництва круасанів, данишів, листкового тіста та пончиків, дозволяючи пекарні урізноманітнити своє меню, не купуючи повністю окремі набори обладнання.
2. Як ламінування працює на автоматизованій лінії
Ламінування - це процес створення чергування шарів тіста та жиру (зазвичай вершкового масла або маргарину), які роздуваються під час випікання, утворюючи пластівчасту структуру, якою відомі круасани та листкове тісто. На автоматизованій лінії це відбувається в контрольованій повторюваній послідовності:
Простирадло тіста. Простирадло для тіста згортається змішаним і спочилим тістом в однорідний лист постійної товщини. Однорідність тут має величезне значення — навіть міліметр варіаційних сполук через десятки складок.
Інкрустація маслом/маргарином. Масляний блок або лист, що підтримується при точній температурі, укладається всередину листа тіста спеціальним інкрустаційним блоком. Контроль температури має вирішальне значення: масло, яке занадто холодно тріскається під час складання, тоді як масло, яке занадто тепле, вбирається в тісто замість того, щоб залишатися окремим шаром.
Прогресивне ламінування (складання та повторне нанесення листів). Упаковка тісто-масло проходить через серію роликів, які неодноразово простирають і складають її —, як правило, у 3- або 4-кратній послідовності —, створюючи змінну структуру шару. Автоматизовані лінії контролюють зазор між роликами, малюнок складання та час відпочинку тіста між складками з набагато більшою точністю, ніж ручна робота.
Відпочинок/відпочинок. Глютену потрібен час, щоб розслабитися між складками, інакше тісто порветься або зменшиться. Автоматизовані лінії часто інтегрують охолоджуючі тунелі або транспортні засоби для відпочинку між етапами ламінування, щоб керувати цим без припущень оператора.
Остаточне листування та різання. Після досягнення цільової кількості шарів ламінований лист згортають до кінцевої товщини та розрізають на трикутники круасана, датські квадрати чи інші форми за допомогою гільйотини чи ротаційного різака, часто синхронізованого з автоматичним відновленням тіста для брухту.
Формування та доведення. Для круасанів формоутворювальні станції згортають вирізані трикутники в класичну форму півмісяця або прямолінійну форму, перш ніж шматки перемістяться в профер з контрольованою вологістю та температурою, щоб створити об’єм перед випіканням.
Основна перевага перед ручним ламінуванням полягає в тому, що кожна з цих змінних — товщина листа, температура масла, кількість складок, час відпочинку — утримується постійним протягом усього циклу, що насправді створює "ідеальні шари щоразу", а не лише частину час.
3. Що включає повна лінія виробництва кондитерських виробів — Дві основні конфігурації
Більшість виробників організовують кондитерські лінії навколо двох конфігурацій серцевини, оскільки виробництво круасанів/ламінованого тіста та виробництво пончиків мають різне обладнання серцевини, навіть якщо іноді вони можуть використовувати станції змішування та обробки тіста.
Конфігурація A: лінія круасана та ламінованої кондитерської
- Тістомішалка і система подачі тіста
- Простирадло для тіста (початкова простирадло)
- Машина інкрустації вершкового масла/маргарину
- Багатоступінчастий ламінатор (прогресивні складані та повторно листові ролики)
- Тунель охолодження/відпочинку між етапами ламінування
- Кінцеві листові та вимірювальні ролики
- Станція різання (трикутний різак для круасанів або гільйотина для датських/листкових кондитерських квадратів)
- Автоматичний блок завивки/формування круасанів
- Проофер (з контролем температури та вологості)
- Духовка (тунельна піч для безперервного випікання або стелажна піч для менших циклів)
- Охолоджуючий конвеєр і подача упаковки
Конфігурація B: автоматична лінія пончиків
- Змішувач тіста та відкладник/екструдер
- Машина для формування пончиків (кільцевий різак або головка для екструзії-осадження, залежно від того, піднята це лінія пончиків або пончиків для тортів)
- Доказ
- Фритюрниця (безперервна конвеєрна фритюрниця з регулюванням температури масла і автоматичним точінням)
- Конвеєр зливу і охолодження масла
- Станція глазурування/цукровування/наповнення (енробер, цукровий дозатор або ін’єкційний наповнювач залежно від продукту)
- Охолоджуючий тунель
- Пакувальна подача
Низка виробників тепер пропонує комбіновані лінії, де етапи змішування, годування тістом і навіть листування розподіляються між двома конфігураціями, з модульними станціями заміни для ламінування круасана порівняно з формуванням/смаженням пончиків. Про це варто запитати безпосередньо, чи очікує пекарня виробляти обидва типи продукції, оскільки це значно зменшує площу та капітальні витрати порівняно з двома повністю окремими лініями.
4. Конфігурація відповідної лінії до суміші продуктів
Правильна конфігурація залежить не стільки від того, "яке найкраще доступне обладнання", скільки від фактичної суміші продуктів, розмірів партій і траєкторії зростання. Кілька практичних питань керують рішенням:
Яка ваша щоденна/годинна цільовий результат? Компактні лінії початкового рівня можуть обробляти кілька сотень кілограмів тіста на годину, що підходить для оптової пекарні середнього розміру. Більші тунельно-печі-інтегровані лінії можуть обробляти безперервний багатотонний щоденний випуск для промислового або експортного виробництва. Купівля більшої потужності, ніж вам потрібно, пов’язує капітал; купівля занадто мало змушує дорого оновити протягом року чи двох.
Скільки SKU ви запускаєте? Пекарня, що виробляє лише прості круасани, може працювати на простішій і швидшій лінії. Один, що виробляє круасани, даніші, шоколад і листкове тісто в ту саму зміну, потребує лінії з гнучкими візерунками різання та швидкими інструментами, або пропускна здатність страждає від постійних змін.
Вам потрібна ємність як пончика, так і ламінованої випічки? Якщо так, оцініть комбіновані лінії завчасно, а не за замовчуванням для двох окремих покупок — спільна інфраструктура змішування та перевірки може суттєво скоротити як вартість, так і площу.
Яка ваша доступна площа та висота стелі? Тунельні печі та багатоступінчасті ламінатори мають реальний слід; деякі засоби достатньо обмежені, тому більш компактна вертикально складена конфігурація лінії є єдиним реалістичним варіантом.
Наскільки змінним є ваш тип жиру/масла? Справжнє вершкове масло більш чутливе до температури, ніж маргарин або складні жири. Якщо ви ламінуєте справжнім маслом для лінійки продуктів преміум-класу, віддайте перевагу ламінатору та інкрустаційному блоку з більш жорстким, більш чутливим контролем температури — дешевші блоки, створені в основному для маргарину, можуть боротися з вужчим робочим температурним вікном масла.
Який ваш цільовий рівень автоматизації для формування та упаковки? Деякі пекарні хочуть повної наскрізної автоматизації за допомогою первинної упаковки; інші вважають за краще зберігати остаточне формування, декорування або керівництво з пакування для кустарного позиціонування. Це впливає на те, в які станції ви інвестуєте, а які пропускаєте.
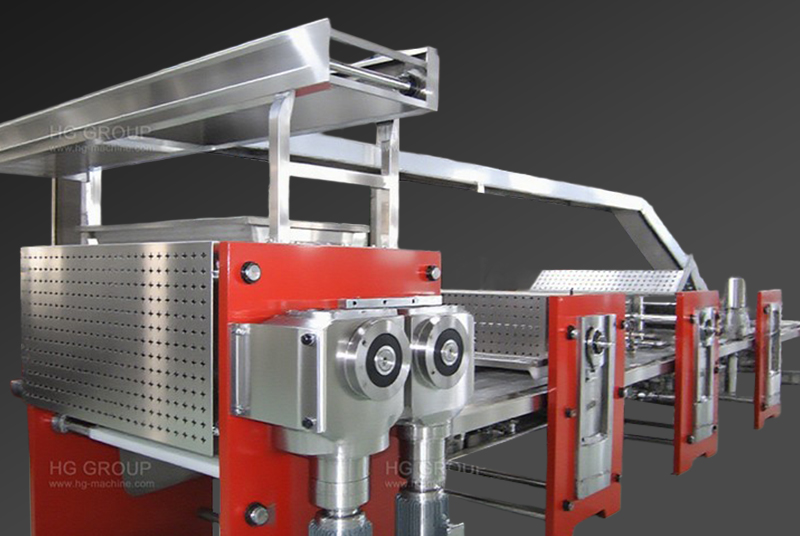
5. Поширені проблеми на лінії виробництва кондитерських виробів і як їх вирішити
Навіть чітко визначені рядки стикаються з повторюваними проблемами. Більшість сходить до кількох основних причин:
Нерівні або рвані шари ламінування. Зазвичай викликана невідповідністю температури масла температурі тіста, недостатнім часом відпочинку між складками або занадто агресивним зазором ролика. Виправлення: повторно відкалібруйте охолоджувач/блок відпуску масла, подовжте час перебування в тунелі відпочинку та зменшіть коефіцієнт зменшення за прохід.
Тісто скорочується після різання. Це класична ознака недостатнього розслаблення глютену. Виправте: додайте або подовжте етап відпочинку перед остаточним розрізом і перевірте, чи тісто не перевантажується в міксері.
Непослідовний обсяг перевірки. Часто помилка контролю вологості або температури в пробці або зміна температури тіста, що виникає внаслідок ламінування. Виправлення: перевірте калібрування датчика прообладнання та переконайтеся, що ламіноване тісто потрапляє в прообраз у межах постійної температурної смуги.
Деформація кільця пончика при смаженні. Зазвичай викликано коливаннями температури олії або тіста, яке є надмірно або недостатньо захищеним перед смаженням. Виправлення: перевірте час відгуку нагрівального елемента фритюрниці та підтвердьте час перевірки на відповідність вашому конкретному складу тіста.
Часте заклинювання різака або накопичення брухту. Зазвичай тьмяні або неправильно вирівняні ріжучі леза або тісто, яке на етапі різання трохи занадто тепле та липке. Виправлення: заплануйте інтервали заточування/заміни леза та перевірте, чи охолоджуючі тунелі перед різаком витримують цільову температуру.
Витік масла при ламінуванні ("вибух масла"). Майже завжди ознакою того, що маслоблок був занадто м’яким порівняно з тістом, або коефіцієнт зменшення за один прохід прокатки був надто агресивним. Виправлення: посиліть контроль температури масла та зменшіть агресивність проходження листів, приймаючи більше проходів у більш м’якому співвідношенні.
Час простою лінії від переходів. Якщо ви запускаєте кілька артикулів, повільні зміни інструментів перетворюються на ефективну ємність. Виправлення: стандартизуйте швидкозмінну різальну матрицю та формувальний інструмент, а також узгодьте свій графік виробництва, щоб згрупувати подібні продукти разом.
Більшість із цих проблем можна діагностувати за однією першопричиною — контроль температури (масло чи тісто) або час (стадії відпочинку та перевірки) —, тому виробники з сильним контролем процесу на основі ПЛК і зворотним зв’язком датчиків, як правило, мають менше цих проблем у перше місце.
6. Гігієна та безпека харчових продуктів на автоматизованих лініях
Автоматизація не усуває гігієнічний ризик — вона змінюється там, де знаходиться ризик. Окремої уваги заслуговують кілька напрямків:
Вибір матеріалу. Поверхні, що контактують з харчовими продуктами, повинні бути з нержавіючої сталі харчового класу (зазвичай 304 або 316) без відкритих компонентів з вуглецевої сталі, які можуть роз'їдати або викидати частинки в продукт.
Чистота дизайну. Ролики, конвеєри та ріжучі станції повинні бути розроблені для розбирання без інструментів або з мінімальним вмістом інструментів, щоб оператори могли щодня очищати важкодоступні місця, а не пропускати їх. Закриті коробки передач і герметичні підшипники запобігають забрудненню мастилом зон продукції.
Управління алергеном. Якщо одна і та ж лінія виробляє як стандартні, так і без алергенів серії продуктів (наприклад, без горіхів днів), лінія потребує задокументованої та підтвердженої процедури очищення між серіями, а не просто швидкого очищення вниз.
Температурно-контрольовані зони та мікробний ризик. Доказники та охолоджувальні тунелі працюють у діапазонах температури/вологісті, що також може сприяти росту мікробів, якщо їх не очищати за графіком. Регулярна санітарія внутрішніх приміщень профера, крапельних лотків і конденсатовідводів є важливою, а не необов’язковою.
Документація відповідності. Залежно від ваших експортних ринків, очікуйте, що вам знадобиться відповідність таким стандартам, як CE, дизайн, узгоджений з HACCP, або вимоги місцевих органів безпеки харчових продуктів. Запитайте безпосередньо постачальників обладнання, які сертифікати підтримує їх лінійний дизайн, і вимагайте документацію, а не приймайте усні запевнення.
Простежуваність. Лінії з системами керування ПЛК часто можуть реєструвати параметри партії (температури, час, швидкість лінії) автоматично, що є цінним як для узгодженості якості, так і для задоволення вимог аудиту чи відстеження відкликання.
7. Розрахунок рентабельності інвестицій перед покупкою
А лінія виробництва кондитерських виробів є значним капіталовкладенням, тому розрахунок рентабельності інвестицій заслуговує більшої строгості, ніж приблизна оцінка окупності. Кілька компонентів для роботи:
Компенсація витрат на оплату праці. Порівняйте поточні витрати на оплату праці для виробництва ламінування/пончиків (включаючи понаднормові та витрати на наймання, пов’язані з оборотом) із робочою силою, необхідною для експлуатації та обслуговування автоматизованої лінії. Будьте реалістичними — автоматизовані лінії все ще потребують кваліфікованих операторів і техніків з технічного обслуговування, трохи менше з них і з різними профілями навичок.
Зменшення відходів сировини. Оцініть поточну швидкість відходів/переробки від ручного виробництва порівняно з частотою відходів, типовою для автоматизованого листування та різання (зазвичай значно нижчою, оскільки тісто для брухту часто автоматично відновлюється та повторно вводиться). Навіть кілька процентних пунктів економії борошна та масла швидко накопичуються в масштабі.
Пропускна здатність і дохідна здатність. Розрахуйте додатковий обсяг, який дає лінія, і скільки це коштує, якщо ви можете фактично продати її — нова автоматизація окупається, лише якщо існує попит або може бути розроблена для заповнення додаткової потужності.
Дохід, орієнтований на якість. Послідовний продукт може підтримувати преміальні оптові контракти або роздрібні розміщення, які непослідовний продукт ручної роботи не може виграти. Це важче точно визначити кількісно, але це реально для багатьох пекарень, які переходять від кустарно-невідповідних до промислових рівнів якості.
Загальна вартість володіння, а не просто ціна покупки. Фактор встановлення, навчання оператора, наявність запасних частин, очікувані витрати на технічне обслуговування, споживання енергії (печі та фритюрниці, як правило, є найбільшими енерговитратами на лінії) та очікуваний термін служби обладнання. Дешевша лінія з дорогими запчастинами, які важко знайти, може коштувати більше п’яти років, ніж дорожча лінія з потужною місцевою підтримкою.
Структура фінансування та горизонт окупності. Запустіть цифри за кількома різними сценаріями зростання попиту (консервативними, очікуваними, оптимістичними), а не за одним прогнозом, оскільки попит на пекарні може бути сезонним і нестабільним. Лінія, яка окупається за 18 місяців за очікуваного попиту, але розтягується до 4 років за консервативним сценарієм, багато говорить вам про те, який ризик ви насправді берете на себе.
Як правило, більшість пекарень середнього розміру, які оцінюють повну автоматизовану кондитерську лінію, повинні очікувати окупності десь у діапазоні 1, 5–3 року, якщо економія праці та скорочення відходів є основними рушійними силами, хоча це значно залежить від місцевих витрат на робочу силу, ціни на продукцію, і коефіцієнт використання. Отримання письмової специфікації пропускної здатності та корисного споживання від постачальника обладнання — і перевірка його на еталонній установці, якщо це можливо —, коштує додаткового часу належної перевірки перед підписанням покупки.
Лінія виробництва кондитерських виробів - це не просто виробництво більшої кількості — це виробництво того самого чудового продукту, партія за партією, не залежно від рук будь-якої людини, щоб зробити це правильно. Незалежно від того, чи є метою круасани з ламінуванням підручника, пончики з узгодженою формою кільця та кольором смаження, чи обидва зі спільної лінії, рішення щодо обладнання зводиться до відповідності конфігурації суміші продуктів, планування гігієни та обслуговування з першого дня та виконання ROI цифри чесно перед тим, як взяти капітал.
Історичний момент підписання з 1970-х років, коли засновник HG допоміг стимулювати розвиток харчової промисловості Китаю та почав виходити на міжнародні ринки.
Протягом останніх десятиліть ми брали участь в еволюції автоматизованого виробництва харчових продуктів — від місцевих заводів до глобальних проектів "під ключ" у 100+ країнах.
Цей досвід продовжує формувати кожну лінію виробництва HG сьогодні.
Глобальне харчове обладнання та
Заводські рішення під ключ

Побудова довгострокового партнерства шляхом спільного зростання та промислової вартості.
Авторське право © HG Industry Group Усі права захищено
Харчова машина Закуски Харчова обробка Машини
Несанкціоноване використання вмісту цього веб-сайту є порушенням авторських прав і може призвести до судового позову.