 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
Масштабування солодкості: оптимізація ефективності та універсальності в сучасних лініях виробництва файлів cookie
Content
Сучасна лінія виробництва печива - це не просто конвеєрне тісто, що рухається; це складна інтеграція реології, термічної динаміки та автоматизації. Щоб досягти стабільної якості продукції в масштабі, виробники повинні розуміти різні етапи лінії та те, як вони взаємодіють. Процес починається задовго до печі, починаючи з точного дозування інгредієнтів. У вдосконалених лініях тепер використовуються автоматизовані системи дозування, які подаються в змішувачі безперервної або періодичної дії, гарантуючи, що гідратація та аерація тіста залишаються постійними незалежно від вологості навколишнього середовища чи коливань температури. Ця початкова консистенція має вирішальне значення, оскільки навіть незначні відхилення в питомій вазі тіста можуть призвести до значних відхилень у вазі та текстурі кінцевого продукту.
Після змішування етап формування визначає ідентичність файлу cookie. Для твердого тіста, такого як печиво Марі або крекери, лінія використовує ламінатор і серію вимірювальних роликів для поступового зменшення товщини листа перед тим, як досягти роторного різака. Це знімає стрес у мережі глютену, запобігаючи зменшенню або овальному печиву під час випікання. І навпаки, для м’якого тіста, такого як шоколадна стружка або здобне печиво, виробнича лінія використовує ротаційні формувальні машини або машини для різання дроту. Ці пристрої вимагають точного контролю тиску, щоб примусово заштовхувати товсте липке тісто у форми або через матриці без надмірної обробки жирів, що може призвести до виділення олії та поганої структури.
Критичні відмінності між обробкою твердого та м’якого тіста
Розуміння різниці між обробкою твердого та м’якого тіста має важливе значення для вибору правильного обладнання. Тверде тісто покладається на розвинену мережу глютену для структури, що вимагає великого покриття та нашарування. М’яке тісто покладається на цукор і жир для текстури, що вимагає мінімального поводження, щоб запобігти міцності. Універсальна виробнича лінія може спробувати впоратися з обома, але спеціальне обладнання часто необхідне для максимізації пропускної здатності та мінімізації відходів.
| Особливість | Тверде Тісто (Крекери, Марі) | М'яке тісто (пісочне, крапельне печиво) |
| Метод формування | Листування, ламінування та ротаційне різання | Ротаційне формування або різання дроту |
| Жир Зміст | Загалом Нижчий | Високий (забезпечує "коротку" текстуру) |
| Тип духовки | Дротяна сітка (дозволяє потік повітря) | Тверда сталева стрічка (зберігає форму/жир) |
| Профіль випічки | Довша випічка для видалення вологи | Коротше випікати, щоб встановити структуру |
Технології тунельної печі та теплопередача
Серце в лінія виробництва печива є тунельною піччю. Сучасні лінії все більше відходять від одноджерельного опалення до гібридних духовок. Загальна конфігурація передбачає використання секцій прямого газового випалу (DGF) на початку печі для забезпечення негайного інтенсивного теплового вибуху. Це швидке нагрівання підвищує тісто, встановлюючи об’єм і текстуру поверхні до схоплювання конструкції. Слідуючи за ділянкою DGF, лінія переходить у зони конвекції або променистого нагріву. Ці зони проникають у серцевину печива, щоб забезпечити ретельне випікання без обпалення країв, що є вирішальним фактором для підтримки стабільного рівня вологи та терміну зберігання.
Вибір правильного діапазону духовки
Поверхня конвеєра всередині печі, відома як стрічка печі, визначає нижню текстуру та теплопровідність. Важкі сітчасті стрічки є кращими для важкого щільного печива, оскільки вони діють як радіатор, забезпечуючи постійне провідне тепло. Відкриті стрічки з дротяної сітки є стандартними для крекерів і твердого печива, оскільки вони дозволяють волозі вільно виходити з дна продукту, запобігаючи перевірці (розтріскування) під час охолодження. Для печива з високим вмістом жиру та цукру часто використовуються суцільні сталеві стрічки, щоб запобігти протіканню тіста через сітку та створити гладке карамелізоване дно.
Автоматизація в охолодженні та упаковці
Після того, як печиво вийде з духовки, виробнича лінія повинна ретельно керувати кривою охолодження. Конвеєри охолодження рідко являють собою прості транспортні стрічки; вони сконструйовані для полегшення природного або примусового повітряного охолодження. Якщо печиво охолоджується занадто швидко, термічний удар може спричинити структурну несправність. Якщо охолоджуватися надто повільно, виникають вузькі місця виробництва, а ефективність упаковки падає. Довжина та конструкція охолоджувального конвеєра повинні розраховуватися на основі максимальної пропускної здатності духовки та питомої теплової маси сорту печива, що виробляється.
- Укладання пенні: Автоматизовані штабелери пенні вирівнюють печиво на своєму краю, щоб максимізувати щільність у пакетах слимаків, ідеально підходить для круглого твердого печива.
- Роботизований вибір: Для делікатного або м’якого печива неправильної форми дельта-роботи з оглядовим керуванням обережно піднімають продукти з ременя охолодження та поміщають їх у лотки, значно зменшуючи поломку порівняно з системами гравітаційного живлення.
- Виявлення металу та контрольне зважування: Інтегровані безпосередньо в лінію перед остаточним обгортанням, ці системи автоматично відхиляють упаковки, які не відповідають специфікаціям ваги або містять забруднювачі, забезпечуючи дотримання нормативних вимог без уповільнення швидкості лінії.
Профілактичне обслуговування для безперервної роботи
Час простою на високошвидкісній лінії виробництва печива може призвести до величезних відходів матеріалу, особливо якщо тісто залишити в бункерах або в духовці. Надійна стратегія технічного обслуговування зосереджена на критичних точках зносу лінії. Натяг і відстеження стрічки духовки мають першочергове значення; смуга з неправильним стелажем може пошкодити структуру печі та знищити продукт. Зараз зазвичай встановлюють датчики для автоматичного виправлення відстеження смуги, але ручний огляд приводних двигунів і рідин коробки передач залишається важливим.
Санітарія є ще одним оперативним стовпом. Накопичення карбонізованого тіста, цукру та жиру на стрічці духовки або конвеєрних роликах впливає на теплопередачу та може створювати неприємні смаки. Сучасні лінії включають безперервні блоки очищення смуг, такі як дротяні щітки або скребки, які працюють під час виробництва. Однак необхідно дотримуватися графіків глибокого очищення, включаючи розбирання формувальних матриць і форсунок, щоб запобігти засміченню та забезпечити постійну вагу та форму продукту.
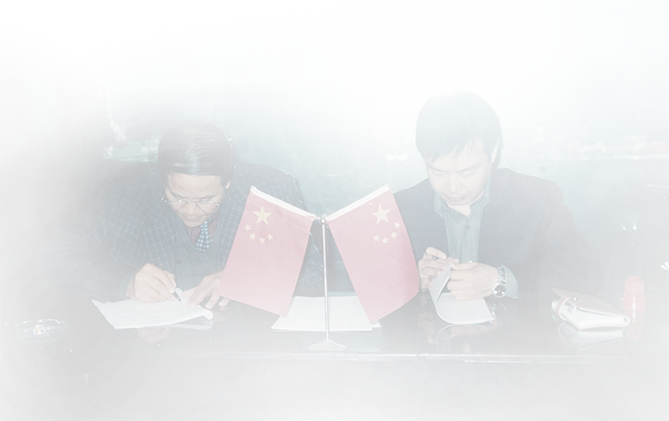
Історичний момент підписання з 1970-х років, коли засновник HG допоміг стимулювати розвиток харчової промисловості Китаю та почав виходити на міжнародні ринки.
Протягом останніх десятиліть ми брали участь в еволюції автоматизованого виробництва харчових продуктів — від місцевих заводів до глобальних проектів "під ключ" у 100+ країнах.
Цей досвід продовжує формувати кожну лінію виробництва HG сьогодні.
Глобальне харчове обладнання та
Заводські рішення під ключ

Побудова довгострокового партнерства шляхом спільного зростання та промислової вартості.
Авторське право © HG Industry Group Усі права захищено
Харчова машина Закуски Харчова обробка Машини
Несанкціоноване використання вмісту цього веб-сайту є порушенням авторських прав і може призвести до судового позову.