 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
Лінія виробництва вафельних паличок: повний посібник з обладнання, процесу та ефективності
Content
- Що таке лінія виробництва вафельних паличок?
- Основне обладнання на лінії виробництва пластинчастих паличок
- Покроковий процес виробництва вафельної палички
- Порівняння напівавтоматичних і повністю автоматичних ліній вафельних паличок
- Ключові фактори, які впливають на якість вафельної палички
- Як вибрати правильну лінію виробництва вафельних паличок для вашого бізнесу
- Поширені поради щодо проблем і усунення несправностей
- Найкращі практики технічного обслуговування для подовження терміну служби обладнання
- Тенденції галузі, що формують виробництво вафельних паличок
Що таке лінія виробництва вафельних паличок?
А вафельна паличка виробнича лінія це повний набір промислового обладнання, призначеного для безперервного виробництва хрустких вафельних паличок — типу, який зазвичай наповнюють вершками, шоколадом або іншими ароматизованими пастами. На відміну від виробництва плоских пластин для вафель, лінія вафельних паличок передбачає спеціалізований процес прокатки та випікання, який перетворює рідке тісто на тонкі хрусткі трубки. Ці виробничі лінії варіюються від напівавтоматичних установок, придатних для невеликих пекарень, до повністю автоматичних систем, здатних виробляти сотні тисяч паличок на годину для великих виробників закусок.
Попит на вафельні палички значно зріс в Азії, Європі та на ринках, що розвиваються, що робить ефективне обладнання для виробництва вафельних рулонів критично важливою інвестицією для кондитерського бізнесу. Незалежно від того, чи виходите ви на ринок вперше, чи модернізуєте існуючий обєкт, розуміння того, як працює ця лінія, є основою для прийняття розумних рішень.
Основне обладнання на лінії виробництва пластинчастих паличок
Повна лінія з виробництва вафельних паличок складається з кількох взаємопов’язаних машин, кожна з яких виконує окрему функцію. Якість і ефективність вашого результату значною мірою залежить від того, наскільки добре ці компоненти працюють разом.
Система змішування тіста
Процес починається з міксера для тіста, який змішує борошно, воду, цукор, олію, яйця та інші добавки в гладку однорідну рідину. Промислові змішувачі, які використовуються в лініях вафель, зазвичай мають точний контроль температури та налаштування змінної швидкості для підтримки в’язкості тіста. Непослідовне тісто призводить до нерівномірного випікання, тому ця станція є більш критичною, ніж може здатися спочатку.
Пекарська піч з пластинами форми
Потім тісто подається на спеціально розроблені пластини форми всередині безперервної тунельної печі або роторної випічки. На цих пластинах вигравірувані візерунки, які визначають текстуру поверхні пластини. Газові або електричні нагрівальні елементи запікають тісто на тонкі, гнучкі листи протягом декількох секунд. Температура духовки, тривалість випічки та тиск у пластині безпосередньо впливають на хрусткість і колір кінцевого продукту.
Прокатно-формувальний агрегат
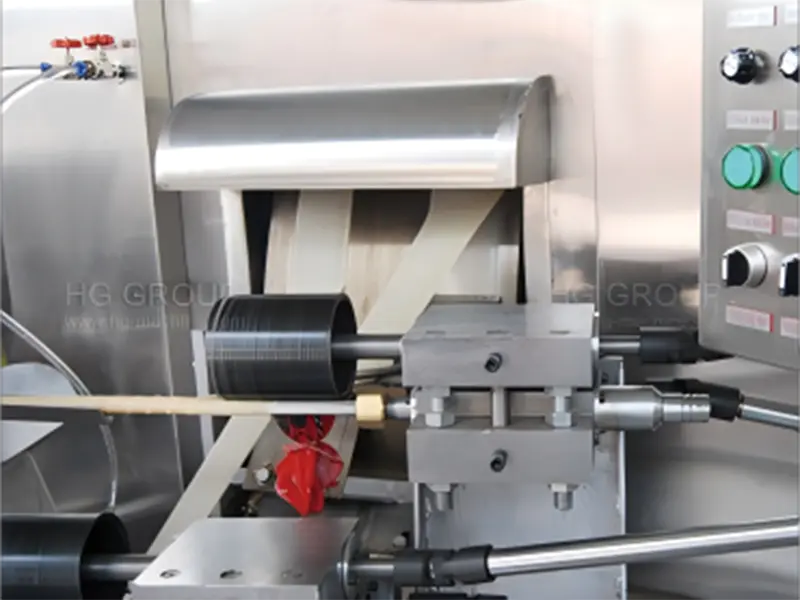
Відразу після випікання, поки вафельний лист ще теплий і гнучкий, він проходить через прокатний вузол, де щільно намотується в циліндричну форму палички. Швидкість прокатки повинна бути синхронізована зі швидкістю випікання, щоб запобігти розриву або деформації. Висококласні автоматичні лінії вафельних паличок використовують серводвигуни та системи керування ПЛК для підтримки цієї синхронізації з мінімальним втручанням людини.
Вершки Заповнення Машина
Для наповнених вафельних паличок у лінійку вбудовано кремовий інжектор. Ця машина перекачує ароматизовану пасту —, таку як шоколадний крем, ваніль або начинка з фундука —, у порожнисту серцевину кожної рулонної палички. Тиск і об'єм наповнення регулюються, що дозволяє виробникам виробляти як злегка, так і щільно заповнені варіанти, використовуючи одне і те ж обладнання.
Охолодження Конвеєр
Після наповнення палички рухаються вздовж охолоджувального тунелю або конвеєрної стрічки, де контрольований потік повітря швидко знижує температуру продукту. Правильне охолодження має важливе значення для встановлення кремової начинки та запобігання розм’якшенню паличок перед упаковкою. Довжина та інтенсивність повітряного потоку секції охолодження повинні відповідати вашій швидкості виробництва та температурі навколишнього середовища заводу.
Станція різання та сортування
Після охолодження безперервний валик розрізається на рівномірну довжину палички за допомогою поворотного або гільйотинного ріжучого механізму. Датчики виявляють дефектні частини — ті, які зламані, недостатньо заповнені або деформовані —, і автоматично відхиляють їх до того, як вони досягнуть стадії пакування. Це зменшує відходи та забезпечує стабільну якість продукції, що досягає кінцевого споживача.
Пакувальна машина
Кінцевою станцією є пакувальний блок, який можна налаштувати для обгортання потоком, упаковки мішків-подушок або герметизації лотка залежно від вашого роздрібного формату. Автоматичні годівниці підраховують і вирівнюють палички перед тим, як їх запечатати у вологостійку упаковку, щоб зберегти хрусткість і термін зберігання.
Покроковий процес виробництва вафельної палички
Розуміння повного виробничого потоку допомагає операторам виявляти вузькі місця та підтримувати якість на кожному етапі. Ось спрощений огляд того, як стандартна автоматична лінія вафельних паличок працює від початку до кінця:
- Підготовка тіста: Сирі інгредієнти зважують і змішують у змішувачі для досягнення цільової в'язкості та рівня введення повітря.
- Годування тістом: Рідке тісто перекачується або подається самопливом на відкриті пластини форми з контрольованою швидкістю потоку.
- Випічка: Формові тарілки закриваються та проходять через зону духовки, випікаючи тісто в тонкий плоский лист за 60–120 секунд залежно від рецепту.
- Прокатка: Гарячий, гнучкий лист негайно згортається у форму труби навколо формуючої оправки.
- Ін'єкція крему: Наповнення вводять у центр згорнутої палички, поки вона ще достатньо тепла, щоб з’єднатися з кремом.
- Охолодження: Палички проходять через секцію охолодження, щоб зміцнити конструкцію та встановити наповнення.
- Різання та перевірка: Готові рулони розрізають на довжину та перевіряють на наявність дефектів за допомогою оптичних датчиків або ручних перевірок якості.
- Упаковка та відправка: Прийняті палички підраховують, упаковують і готують до роздачі.
Порівняння напівавтоматичних і повністю автоматичних ліній вафельних паличок
Вибір між напівавтоматичною та повністю автоматичною лінією вафельних паличок є одним із найважливіших рішень, які ви приймете під час налаштування або розширення свого виробничого підприємства. Правильний вибір залежить від вашого бюджету, цільового обсягу виробництва, наявності робочої сили та довгострокових планів зростання.
| Особливість | Напівавтоматична лінія | Повністю автоматична лінія |
| Початкові інвестиції | Нижній | Вища |
| Потрібна праця | Від середнього до високого | Низький |
| Вихідна ємність | 50, 000–150, 000 паличок/год | 200,000–600,000+ паличок/год |
| Узгодженість продукту | Помірний | Високий |
| Гнучкість для Рецептів | Високий (ручне регулювання) | Високий (програмовані пресети) |
| Технічне обслуговування Складність | Нижній | Вища |
| Найкраще для | Малі та середні виробники | Масштабні виробники |
Ключові фактори, які впливають на якість вафельної палички
Навіть з добре обладнаною вафельною рулонною виробничою лінією, проблеми з якістю можуть виникнути, якщо параметри процесу не управляються належним чином. Найбільший вплив на якість кінцевої продукції мають такі фактори:
Консистенція та в'язкість тіста
Перед кожним циклом виробництва тісто необхідно змішувати до постійної в’язкості. Занадто товстий, і тісто не рівномірно розподіляється на пластині форми; занадто тонкий, і випечений лист буде крихким і розірветься під час прокатки. Більшість виробників використовують в'язкісний вимірювач і встановлюють стандартний діапазон, специфічний для їх рецептури. Температура води для змішування також відіграє важливу роль — холодніша вода може спричинити затвердіння жиру в рецепті та утворення грудок.
Калібрування температури духовки
Нерівномірні температури духовки призводять до непослідовно випечених листів — деякі занадто бліді та м’які, інші занадто темні та крихкі. Важливо регулярно калібрувати духовку за допомогою температурних зондів у різних зонах. Більшість сучасних машин для вафельних паличок поділяють піч на кілька незалежних зон нагрівання, що дозволяє точно контролювати температурний профіль від входу до виходу.
Напруга та швидкість кочення
Котильний вузол повинен застосовувати постійний натяг, щоб утворити щільні однорідні циліндри. Якщо лист охолоне ще трохи, перш ніж досягти оправки прокатки, він стає крихким і тріскається замість того, щоб котитися плавно. Ось чому перехід від виходу печі до прокатного вузла зберігається якомога коротшим і швидким у добре розробленій системі виробництва вафельних паличок.
Температура наповнення кремом
Вершкове наповнення має підтримуватися при правильній температурі під час ін’єкції — зазвичай між 35°C і 45°C для більшості наповнювачів на жировій основі. Занадто холодна начинка буде занадто товстою, щоб рівномірно вводити, тоді як занадто тепла начинка може не схопитися належним чином під час охолодження, що призведе до витоку або м’якої текстури в кінцевому продукті.
Як вибрати правильну лінію виробництва вафельних паличок для вашого бізнесу
З такою кількістю постачальників, які пропонують машини для вафельних паличок за різними цінами, звуження правильної системи вимагає чіткого розуміння ваших власних виробничих цілей і обмежень. Ось найважливіші критерії для оцінки:
- Виробнича потужність: Визначте необхідний вихід у паличках за годину або кілограмах за зміну. Надмірна розмірність вашої лінії витрачає капітал; заниження обмежує ваше зростання.
- Різноманітність продукту: Якщо ви плануєте виробляти кілька смаків, розмірів або типів начинки, підтвердьте, що лінія підтримує швидкі зміни та зберігання рецептів.
- Споживання енергії: Газ проти електричного опалення, якість ізоляції духовки та ефективність двигуна з часом значно впливають на ваші експлуатаційні витрати.
- Гігієна та чистота: Конструкція з харчової нержавіючої сталі, розбирання контактних частин без інструментів і сумісність із CIP (чистим на місці) важливі для дотримання вимог безпеки харчових продуктів.
- Післяпродажна підтримка: Перевірте, чи пропонує постачальник встановлення на місці, навчання оператора, дистанційну діагностику та наявність запасних частин у вашому регіоні.
- Сертифікати: Шукайте маркування CE, сертифікацію ISO або відповідність місцевим нормам харчової техніки, щоб забезпечити безпеку та полегшити експорт, якщо це необхідно.
Поширені поради щодо проблем і усунення несправностей
Навіть досвідчені оператори стикаються з постійними проблемами на своїх лініях вафель. Знання того, як діагностувати та виправити поширені проблеми, швидко мінімізує час простою та відходи продукції.
| Проблема | Ймовірна причина | Рекомендоване виправлення |
| Палиці розтріскуються при прокатуванні | Лист занадто сильно охолонув перед прокаткою | Підвищити температуру виходу з печі або скоротити відстань перенесення |
| Нерівномірний колір на поверхні вафлі | Нерівномірна температура духовки або брудні плити форми | Перекалібрувати зони нагріву; чистити і сезон плити форми |
| Заповнення витікає з кінців | Переповнення або недостатнє охолодження | Зменшити об'єм заповнення; подовжити або знизити температуру охолоджувального тунелю |
| Палички, що прилипають до плити форми | Недостатньо масла в клярі або зношеного антипригарного покриття | Відрегулюйте співвідношення масла в рецепті; повторно покрийте або замініть пластини форми |
| Непослідовний діаметр палички | Швидкість потоку кляру коливається | Перевірте калібрування насоса кляру та консистенцію виходу змішувача |
Найкращі практики технічного обслуговування для подовження терміну служби обладнання
Виробнича лінія вафельних паличок є значним капіталовкладенням, і належне технічне обслуговування має важливе значення для захисту цих інвестицій і підтримки стабільної якості продукції протягом багатьох років.
- Щоденне прибирання: Видаляйте залишки тіста з форм-пластин, роликів і системи дозування тіста в кінці кожної зміни, щоб запобігти накопиченню, яке впливає на рівність випічки та гігієну.
- Щотижневе змащування: Нанесіть безпечні для харчових продуктів мастила на всі рухомі механічні частини, включаючи ланцюги, шестерні та підшипники конвеєра відповідно до графіка виробника.
- Щомісячна перевірка духовки: Щомісяця перевіряйте нагрівальні елементи, термопари та ізоляційні панелі. Замініть будь-які компоненти, що мають ознаки зносу, перш ніж вони призведуть до зупинки виробництва.
- Щоквартальне калібрування: Перекалібруйте датчики температури, витратоміри та налаштування об’єму наповнення щокварталу, щоб гарантувати, що параметри процесу відповідають вашим специфікаціям якості.
- Інвентар запчастин: Зберігайте в наявності критично важливі деталі зносу, такі як пластини прес-форми, ремені, ущільнювачі та наконечники сопел, щоб мінімізувати час простою під час несподіваних поломок.
Тенденції галузі, що формують виробництво вафельних паличок
Глобальний ринок вафельних паличок продовжує розвиватися, а технологія виробничих ліній розвивається разом зі зміною споживчих уподобань і виробничих вимог. Кілька ключових тенденцій впливають на те, як виробники інвестують і експлуатують свої лінії вафель.
Енергоефективність є зростаючим пріоритетом. Новіші машини для вафельних паличок мають покращену ізоляцію духовки, системи рекуперації тепла та приводи зі змінною частотою на двигунах, що зменшує споживання енергії на 15–30% порівняно з обладнанням старішого покоління. Це не тільки знижує операційні витрати, але й підтримує зобов’язання щодо сталого розвитку, які стають все більш важливими для роздрібних партнерств та експортних ринків.
Також зростає попит на більш здорові та преміальні варіанти вафельних паличок — цільнозернові вафлі, начинки зі зниженим вмістом цукру, функціональні добавки інгредієнтів і рецепти без алергенів. Сучасні автоматичні лінії вафельних паличок розробляються з більшою гнучкістю рецептів і швидшими можливостями переходу, щоб підтримувати диверсифікацію цього продукту без шкоди для пропускної здатності.
Іншою важливою напрямком є інтеграція розумного виробництва. Обладнання для виробництва вафельних рулонів, кероване PLC і HMI, все частіше підключається до MES заводського рівня (Manufacturing Execution Systems) і платформ віддаленого моніторингу, що дає менеджерам виробництва можливість у режимі реального часу переглядати швидкість виробництва, споживання енергії, події простою та показники якості в кількох лініях одночасно.
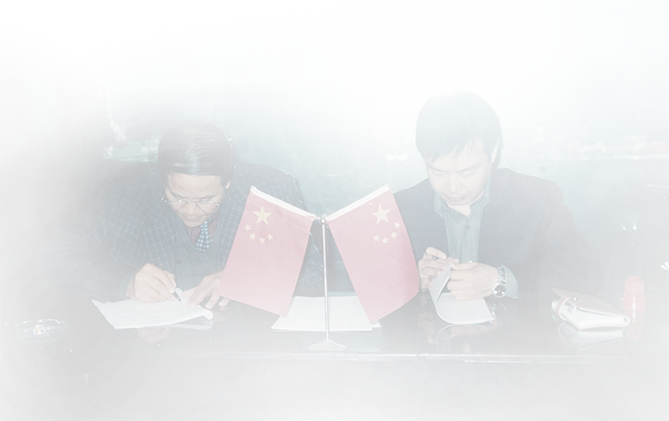
Історичний момент підписання з 1970-х років, коли засновник HG допоміг стимулювати розвиток харчової промисловості Китаю та почав виходити на міжнародні ринки.
Протягом останніх десятиліть ми брали участь в еволюції автоматизованого виробництва харчових продуктів — від місцевих заводів до глобальних проектів "під ключ" у 100+ країнах.
Цей досвід продовжує формувати кожну лінію виробництва HG сьогодні.
Глобальне харчове обладнання та
Заводські рішення під ключ

Побудова довгострокового партнерства шляхом спільного зростання та промислової вартості.
Авторське право © HG Industry Group Усі права захищено
Харчова машина Закуски Харчова обробка Машини
Несанкціоноване використання вмісту цього веб-сайту є порушенням авторських прав і може призвести до судового позову.