 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
Процес виробництва готових картопляних чіпсів
Content
- Як виготовляють картопляні чіпси: від розкатки тіста до безперервного виробництва
- 1. Потік процесу: більше, ніж послідовність машин
- 2. Змішування та годування: Встановлення стабільного введення
- 3. Розкатування тіста: механічне перетворення
- 4. Ротаційне різання: перетворення безперервного аркуша на окремі частини
- 5. Відновлення брухту: створення циклу контрольованого матеріалу
- 6. Випікання та смаження: розуміння термічної послідовності
- 7. Чому виробничу лінію необхідно оцінювати як систему
- 8. Що слід оцінити покупцям при виборі виробничої лінії
- Висновок: узгодженість залежить від інтеграції процесу
Як виготовляють картопляні чіпси: від розкатки тіста до безперервного виробництва
Внутрішня техніка формування, відновлення брухту та термічної обробки
Готові картопляні чіпси виробляються шляхом ретельно скоординованої послідовності змішування інгредієнтів, подачі матеріалу, розкатки тіста, ротаційного різання та термічної обробки. На відміну від традиційних картопляних чіпсів, виготовлених із нарізаної цілої картоплі, готові чіпси формуються з підготовленої суміші на основі картоплі, яку потрібно перетворити на суцільний лист, перш ніж нарізати окремі шматочки.
Завдання полягає не просто в створенні бажаної форми. Вся лінія повинна підтримувати стабільний потік матеріалу, послідовне формування листів, надійне різання та контрольовану подальшу обробку.
Ще один важливий фактор - використання матеріалу. Надлишок тіста, який утворюється під час ротаційного різання, можна, за необхідності, зібрати, подрібнити та повернути на стадію змішування. Це створює цикл відновлення у виробничому процесі, вводячи додаткові вимоги до транспортування матеріалів і узгодженості процесу.
У цій статті розглядаються інженерні принципи, що лежать в основі лінії виробництва картопляних чіпсів, від першого етапу подачі до кінцевої термічної обробки.
1. Потік процесу: більше, ніж послідовність машин
Лінію виробництва картопляних чіпсів слід розуміти як взаємопов’язаний процес, а не набір незалежних машин.
На основі інформації про процес HG, описаної тут, основні етапи включають:
-
Приготування та змішування готових інгредієнтів.
-
Рівномірне розкидання і подача суміші.
-
Стиснення та листування через формувальні валики.
-
Ротаційне різання на окремі частини.
-
Збір, дроблення та повернення придатного для різання брухту.
-
Повторне змішування відновленого матеріалу зі свіжим.
-
Випічка або попередня термічна обробка, якщо це передбачено конфігурацією лінії.
-
Смаження і подальша обробка продукту.
Процес можна розділити на два пов'язані потоки.
Основний виробничий потік перетворює підготовлену суміш на окремі стружки та відправляє їх на подальшу обробку.
Матеріально-відновлювальний потік збирає надлишок матеріалу, що утворюється під час різання, і повертає відповідний матеріал на етап змішування.
Продуктивність одного потоку впливає на інший. Наприклад, зміни у формуванні листів можуть вплинути на кількість і стан брухту, тоді як зміни в характеристиках відновленого матеріалу можуть вплинути на консистенцію суміші, що надходить у секцію формування.
2. Змішування та годування: Встановлення стабільного введення
Перш ніж суміш досягне формувальних вальців, інгредієнти повинні бути розподілені достатньо рівномірно, щоб забезпечити придатний для роботи матеріал для безперервної обробки.
Змішування встановлює початковий розподіл інгредієнтів і вологи. Потім розподільний транспортер допомагає розподілити підготовлену суміш по робочій ширині перед тим, як вона потрапить на катки.
Ці операції мають різні, але взаємодоповнюючі цілі.
Змішування стосується однорідності матеріалу. Розповсюдження стосується розподілу матеріалу, що надходить у систему формування.
Якщо суміш неоднорідна, конвеєр розкидання не може повністю виправити різницю основного матеріалу. І навпаки, добре підготовлена суміш все ще може давати нерівні листи, якщо її подавати нерівномірно по всій ширині машини.
Для керівників виробництва ця відмінність важлива при дослідженні дефектів. Варіація, яка вперше спостерігалася на роликах, могла виникнути раніше в процесі.
Корисні спостереження включають консистенцію змішаного матеріалу, розподіл матеріалу по конвеєру, локальне накопичення, перерви в подачі та зв'язок між стабільністю подачі та товщиною листа.
3. Розкатування тіста: механічне перетворення
Листові валики стискають і деформують підготовлену суміш у суцільний лист, придатний для різання.
Ця операція є центральною стадією у виробництві готових картопляних чіпсів, оскільки лист повинен залишатися достатньо цілісним, щоб витримувати механічні навантаження, що виникають під час перенесення та різання.
Матеріал не поводиться як просте тверде тіло. Його реакція залежить від складу, розподілу вологи, характеристик частинок та історії обробки.
Дослідження, опубліковане в Journal of Food Engineering досліджує, як умови прокатки та розмір сухих картопляних пластівців впливають на мікроструктуру та механічні властивості листів картопляного тіста. Дослідження показало, що на формування листа впливає взаємодія між характеристиками матеріалу та умовами прокатки, і що надмірна повторна прокатка може викликати дефекти, які знижують міцність листа.
Практичний висновок полягає в тому, що параметри листового покриття слід оцінювати разом зі станом матеріалу, що надходить на ролики.
Чому товщина листа має значення
Товщина листа впливає на кількість матеріалу в кожній вирізаній частині та впливає на подальший термічний процес.
Різниця в товщині може призвести до відмінностей у нагріванні та видаленні вологи, потенційно впливаючи на колір і текстуру готового продукту.
Однак зменшення товщини без урахування цілісності листа може створити інші проблеми. Тендітний аркуш може порватися під час перенесення або різання, тоді як для більш товстого аркуша можуть знадобитися інші умови обробки.
Тому необхідно встановити відповідне робоче вікно для цільового продукту та перевірити його на фактичній виробничій лінії.
Діагностика поширених проблем із покриттям
Приклеювання роликів: Дослідіть консистенцію матеріалу, розподіл вологи, умови подачі, стан поверхні та відповідні налаштування машини.
Розтріскування країв: Вивчіть цілісність суміші, що надходить, рівномірність вологи, товщину листа і навантаження при транспортуванні.
Нерівномірна товщина листа: Перевірте розподіл подачі, узгодженість зазору між роликами, механічне вирівнювання та стабільність подачі матеріалу.
Періодичний розрив аркуша: Визначте, чи виникає проблема перед роликами, у секції формування чи під час наступного переміщення.
Ці спостереження є діагностичними відправними точками. Справжню причину слід підтверджувати шляхом контрольованого тестування, а не припускати лише по появі дефекту.
4. Ротаційне різання: перетворення безперервного аркуша на окремі частини
Після листування безперервний матеріал потрапляє в ротаційну секцію різання, де формується задана форма продукту.
Якість різання залежить від стану листа, а також від механічних характеристик системи різання.
Лист із невідповідною товщиною або слабкими ділянками може призвести до викривлення країв або неповного розділення. З іншого боку, стан ріжучого інструменту, вирівнювання та синхронізація можуть впливати на геометрію продукту, навіть якщо вхідний аркуш є задовільним.
Корисним методом усунення несправностей є порівняння аркуша безпосередньо перед розрізанням із шматками одразу після розрізання.
Якщо дефект уже є на початку, слід зосередитися на підготовці матеріалу та листів. Якщо аркуш прийнятний до розрізання, але дефекти з’являються після цього, секції різання та перенесення заслуговують на ретельніший огляд.
Це просте порівняння допомагає уникнути непотрібних налаштувань обладнання, яке може не бути причиною проблеми.
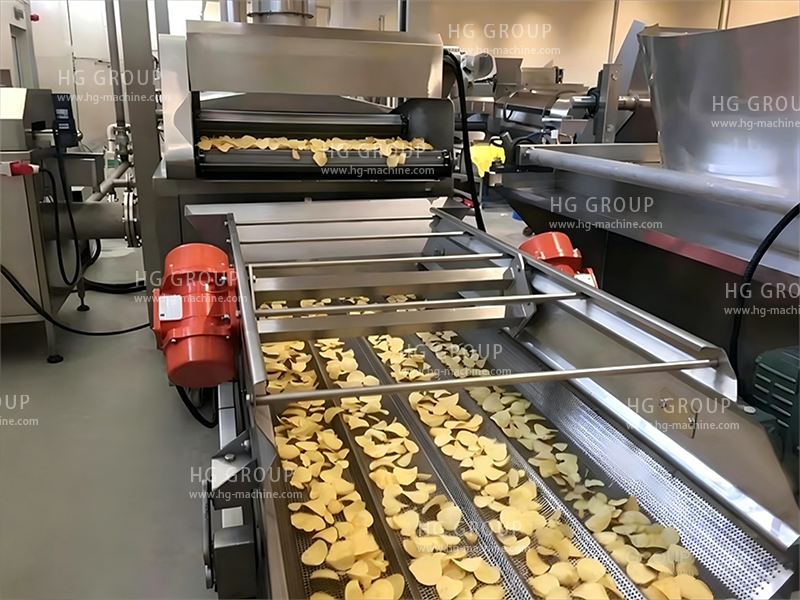
5. Відновлення брухту: створення циклу контрольованого матеріалу
Ротаційне різання створює надлишок матеріалу навколо окремих частин. У описаному тут процесі HG відповідне надлишок тіста збирається, подрібнюється та повертається через пневматичну конвеєрну систему на другий етап змішування, де воно змішується зі свіжим матеріалом перед відновленням формування.
Цикл відновлення можна представити у вигляді:
Листове покриття → Ротаційне різання → Збирання брухту → Дроблення → Пневматичний транспорт → Повторне змішування → Повторне листування
Таке розташування допомагає відновити відповідний надлишок матеріалу та зменшити втрати матеріалу, яких можна уникнути.
Однак переробка — це не просто транспортування брухту назад до змішувача. Відновлений матеріал уже пройшов через механічне формування та різання, і його фізичний стан може відрізнятися від стану свіжої суміші.
Стан відновленого матеріалу, співвідношення відновленого матеріалу до свіжого матеріалу та ефективність повторного змішування можуть впливати на матеріал, який надходить у формувальну секцію.
5.1 Чому відновлений матеріал вимагає контролю процесу
Після листування та різання відновлений матеріал може відрізнятися від вихідної суміші розміром часток, умовою вологості та механічною історією.
Дроблення змінює його фізичну форму, тоді як транспортування та тимчасовий вплив можуть вплинути на його стан.
Якщо відновлений матеріал розподіляється нерівномірно під час повторного змішування, у суміші можуть виникнути локальні зміни. Ці коливання можуть згодом вплинути на безперервність листового матеріалу, ефективність різання та консистенцію готового продукту.
З цієї причини відновленням матеріалів слід керувати як з контрольованим потоком процесу, а не як необмежене повернення ідентичних матеріалів.
5.2 Важливість співвідношення відновленого матеріалу
Співвідношення відновленого матеріалу до свіжого матеріалу є змінною процесу, яку слід оцінювати для конкретного продукту та лінії.
Зміна цього співвідношення може змінити характеристики суміші, що надходить на формувальні валки. Напрям і величина ефекту залежать від рецептури, стану відновленого матеріалу та ефективності повторного змішування.
Немає універсального коефіцієнта відновлення, який можна вважати придатним для кожної рецептури.
Практична програма валідації повинна порівнювати різні контрольовані умови відновлення під час моніторингу:
-
Консистенція суміші після перемішування.
-
Суцільність і товщина листа.
-
Залипання валика або розрив листа.
-
Якість розкрою та геометрія виробу.
-
Колір готового виробу, текстура та поломка.
-
Матеріальні втрати та перебої у виробництві.
Прийнятний робочий діапазон повинен бути встановлений за допомогою фактичних виробничих випробувань.
5.3 Вимірювання ефективності відновлення
Корисним початковим показником є коефіцієнт повернення відновленого матеріалу:
Коефіцієнт повернення відновленого матеріалу (%) = Маса відновленого матеріалу, що повертається в процес ÷ Маса утвореного брухту, який можна відновити × 100
Цей показник описує, скільки відновленого брухту повертається в процес. Сам по собі він не вимірює загальний вихід продукції та не доводить, що відновлений матеріал не впливає на якість продукції.
Повний матеріальний баланс також повинен враховувати відбраковану продукцію, втрати матеріалу, зміни вологи та інші відповідні вихідні потоки.
Мета полягає в тому, щоб покращити використання матеріалів, зберігаючи безпеку харчових продуктів, специфікації продукту та стабільність процесу.
6. Випікання та смаження: розуміння термічної послідовності
Інформація про процес, надана для цієї статті, визначає піч перед системою смаження та вказує час смаження приблизно 15–30 секунд.
Це деталі описаної конфігурації процесу, а не універсальні умови роботи для всіх виготовлених картопляних чіпсів.
Якщо використовується попереднє запікання або інша операція термічного кондиціювання, її призначення та умови роботи слід оцінювати окремо від смаження. Точна роль кожного етапу залежить від фактичного дизайну лінії та вимог до продукту.
Під час смаження разом зі зміною структури продукту відбувається теплообмін і відведення вологи. На кінцеву текстуру та зовнішній вигляд впливає стан шматочків, які надходять у фритюрницю, зокрема їх товщина та розподіл вологи, а також умови смаження.
Одного часу перебування недостатньо для визначення процесу. Температура олії, завантаження продукту, циркуляція олії, стан продукту, що надходить, і геометрія системи смаження також мають значення.
Тому для контролю виробництва процес смаження слід оцінювати, використовуючи як робочі вимірювання, так і результати готового продукту.
Залежно від специфікації продукту та наявного обладнання відповідні перевірки можуть включати температуру смаження, час перебування, товщину вхідного шматка, вологість готового продукту або водну активність, колір, текстуру та швидкість поломки.
7. Чому виробничу лінію необхідно оцінювати як систему
Проблема, помічена на одній машині, могла виникнути на більш ранній стадії.
Наприклад, нерівномірний колір після смаження може бути пов’язаний з температурними умовами, але на це також можуть впливати зміни товщини або різниці у вологості, що надходить.
Подібним чином, пошкоджені краї після різання можуть бути результатом ріжучого механізму або слабких ділянок, які вже є на аркуші.
Наступна структура допомагає зв’язати спостереження процесу з ймовірними точками дослідження.
| Спостереження | Початкове розслідування |
|---|---|
| Нерівномірне годування | Розподіл матеріалу, накопичення та стійкість корму |
| Приклеювання валика | Консистенція матеріалу, вологість, стан поверхні та налаштування |
| Розтріскування листа | Цілісність матеріалу, розподіл вологи, товщина та транспортування |
| Невідповідна форма виробу | Стан листа, центрування та перенесення ріжучого інструменту |
| Зміни після відновлення брухту | Стан відновленого матеріалу, коефіцієнт повернення та однорідність повторного змішування |
| Нерівномірний кінцевий колір | Товщина заготовки, вхідна волога та умови термічної обробки |
| Великі матеріальні втрати | Врожайність різання, збирання брухту, ефективність відновлення та відбракований продукт |
Це відправні точки, а не остаточні діагнози. Надійне дослідження визначає найранішу точку, де процес відхиляється від свого нормального стану, а потім систематично перевіряє найбільш вірогідні причини.
Зміна кількох налаштувань одночасно може ускладнити визначення того, який фактор фактично виправив або погіршив проблему.
8. Що слід оцінити покупцям при виборі виробничої лінії
Для виробників, які планують виробництво картопляних чіпсів, номінальна потужність є лише частиною оцінки обладнання.
Слід оцінити весь процес, включаючи подачу, виготовлення листів, різання, відновлення матеріалу та термічну обробку.
Покупці повинні запитати:
-
Як розподіляється матеріал по ширині формування?
-
Як оцінюється товщина та суцільність листа під час введення в експлуатацію?
-
Як збирається, подрібнюється та повертається металобрухт?
-
Як встановлюється та перевіряється співвідношення відновленого матеріалу?
-
Які змінні процесу можуть контролювати оператори?
-
Як вимірюється консистенція продукту та втрати матеріалу під час випробувань?
-
Які процедури очищення, обслуговування та безпеки харчових продуктів застосовуються до всієї лінії?
-
Яким чином лінія перевірятиметься на відповідність вимогам клієнта до продукту та виробництва?
Ці запитання допомагають покупцям оцінити інтеграцію між машинами, а не лише специфікації окремих компонентів.
Висновок: узгодженість залежить від інтеграції процесу
Виробництво готових картопляних чіпсів потребує координації між підготовкою матеріалу, рівномірною подачею, розкачуванням тіста, ротаційним різанням, відновленням брухту та термічною обробкою.
Конвеєр розкидання готує більш послідовний корм. Ролики утворюють суцільний лист. Ротаційне різання створює окремі шматки. Система відновлення повертає відповідний надлишок матеріалу на стадію змішування, тоді як подальші термічні операції формують кінцеві характеристики продукту.
Кожна операція впливає на умови, представлені наступній.
Таким чином, головною інженерною метою є не просто максимізація швидкості окремої машини або кількості відновленого матеріалу. Це встановлення стабільного процесу, у якому використання матеріалу, консистенція продукту та продуктивність оцінюються разом.
HG розробляє промислове обладнання для харчової промисловості та виробничі лінії для виробників. Конфігурація обладнання та умови процесу повинні бути оцінені щодо запланованого продукту, рецептури, цільової потужності та вимог до якості.
Зв’яжіться з HG, щоб обговорити ваші вимоги до виробництва.
Історичний момент підписання з 1970-х років, коли засновник HG допоміг стимулювати розвиток харчової промисловості Китаю та почав виходити на міжнародні ринки.
Протягом останніх десятиліть ми брали участь в еволюції автоматизованого виробництва харчових продуктів — від місцевих заводів до глобальних проектів "під ключ" у 100+ країнах.
Цей досвід продовжує формувати кожну лінію виробництва HG сьогодні.
Глобальне харчове обладнання та
Заводські рішення під ключ

Побудова довгострокового партнерства шляхом спільного зростання та промислової вартості.
Авторське право © HG Industry Group Усі права захищено
Харчова машина Закуски Харчова обробка Машини
Несанкціоноване використання вмісту цього веб-сайту є порушенням авторських прав і може призвести до судового позову.