 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
Як підготувати фабрику до встановлення лінії картопляних чіпсів
Content
- Як підготувати фабрику до встановлення лінії виробництва картопляних чіпсів
- 1. Чому підготовка заводу повинна починатися перед поставкою обладнання
- 2. Схема заводу, розміщення обладнання та доступ
- 3. Готовність комунального господарства та інфраструктури
- 4. Механічна установка та інтерфейси технологічної лінії
- 5. Контрольний список готовності заводу
- 6. Поширені помилки встановлення та способи їх запобігання
- 6.1 Помилка 1: проектування фабрики лише на площі машини
- 6.2 Помилка 2: Підготовка комунальних послуг на основі оцінок, а не специфікацій
- 6.3 Помилка 3: вважати з’єднання машин взаємозамінними
- 6.4 Помилка 4: Ігнорування середовища фритюрниці під час планування заводу
- 6.5 Помилка 5: завершення механічного встановлення без перевірки інтеграції керування
- 6.6 Помилка 6: Залишення заходів для очищення до закінчення встановлення
- 6.7 Помилка 7: транспортування обладнання до перевірки місця
- 7. Координація відповідальності постачальника та замовника
- 8. Коли фабрика готова до введення в експлуатацію?
- Часті запитання
- 1. Яку інформацію необхідно підтвердити перед відправкою лінії виробництва картопляних чіпсів?
- 2. Як фабрика може перевірити вимоги до електрики та комунікацій?
- 3. Чому монтажні відстані повинні відповідати затвердженому плану?
- 4. Чи можна розпочати введення в експлуатацію до того, як будуть готові всі утиліти та інтерфейси?
- 5. Яку інформацію клієнт повинен запитувати у постачальника?
- 6. Чи кожна лінія виробництва картопляних чіпсів вимагає однакового фундаменту, витяжної системи та дренажу?
- 7. Як клієнт може визначити, чи готова фабрика до встановлення?
- Висновок: готовність заводу є частиною технологічного процесу
Як підготувати фабрику до встановлення лінії виробництва картопляних чіпсів
Встановлення лінії виробництва картопляних чіпсів — це не просто питання доставки обладнання, розміщення машин і підключення джерела живлення. Це інженерний проект, який вимагає координації між заводською інфраструктурою, технологічним обладнанням, інженерними системами, механічними інтерфейсами та експлуатаційною безпекою.
Виробнича лінія може бути правильно виготовлена та індивідуально випробувана, але все одно виникають затримки встановлення, якщо цех заводу не готовий, інженерні комунікації розташовані неправильно, наступне обладнання не відповідає затвердженій схемі або доступ до технічного обслуговування був упущений.
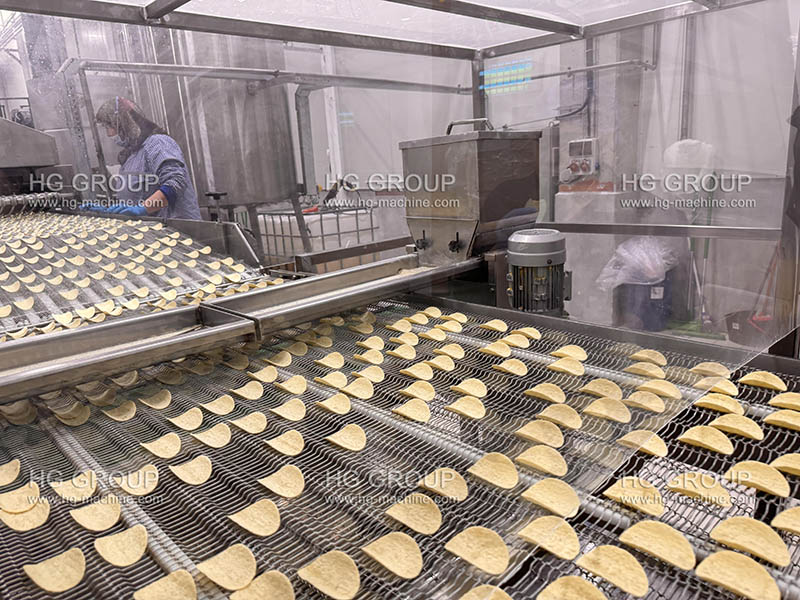
Для готових картопляних чіпсів або чіпсів, які можна штабелювати, ці питання є особливо важливими, оскільки виробництво включає кілька взаємопов’язаних операцій: приготування тіста, розкатування, нарізання, формування, смаження, охолодження, приправа та подальше оброблення. Точна конфігурація залежить від продукту, моделі машини та узгодженого обсягу проекту.
Постачальники промислової обробки, такі як Тепло і контроль, ілюструють, як обробка готової стружки поєднує в собі смаження, фільтрацію олії, нагрівання олії, охолодження продукту, додавання приправ, управління вихлопами та контроль.
Heat and Control
1
Це ілюструє головний інженерний принцип: готовність заводу необхідно оцінювати для всієї виробничої системи, а не лише для окремих машин.
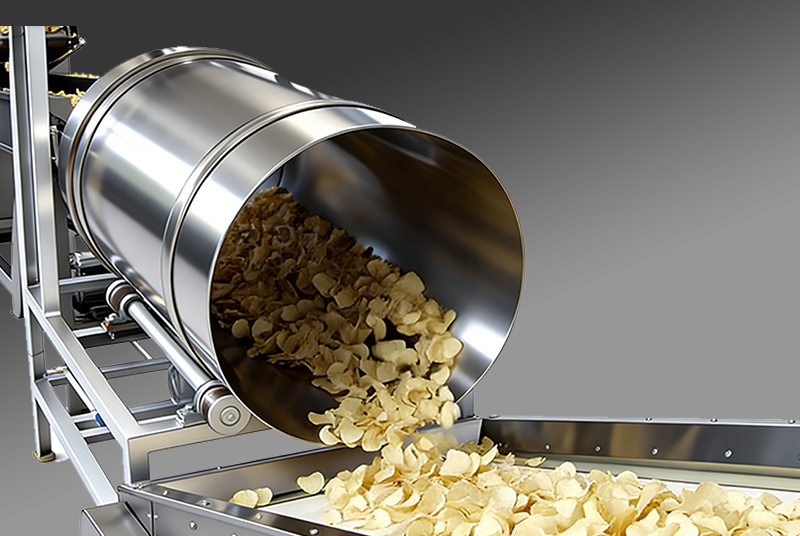
У цьому посібнику пояснюється, як підготувати фабрику до доставки обладнання, як перевірити готовність до встановлення та як постачальник обладнання та замовник можуть зменшити ризики проекту, яких можна уникнути.
1. Чому підготовка заводу повинна починатися перед поставкою обладнання
Підготовка заводу повинна починатися під час розробки проекту, а не після прибуття обладнання.
Після того, як машину було виготовлено та відвантажено, зміна її положення, перенесення комунікацій, модифікація платформи або зміна нижнього конвеєра може вимагати додаткової роботи від замовника, місцевих підрядників або постачальника обладнання. Ці зміни також можуть вплинути на послідовність встановлення та введення в експлуатацію.
Метою перевірки готовності до заводу є підтвердження того, що підприємство може фізично прийняти обладнання, забезпечити його експлуатацію та технічне обслуговування, забезпечити зазначені комунальні послуги та підтримувати безпечну інтеграцію з повним виробничим процесом.
1.1 Готовність заводу впливає на весь проект
Розглянемо таку послідовність:
1. Проектування
Підтвердьте вимоги до продукту, конфігурацію машини, макет та інтерфейси.
2. Заводська підготовка
Завершення будівельних робіт, комунікацій, під’їзних шляхів, дренажу та допоміжної інфраструктури, якщо це застосовно.
3. Поставка та монтаж обладнання
Прийміть, розмістіть, вирівняйте, підключіть і перевірте обладнання, що постачається.
4. Введення в експлуатацію та випробування продукції
Перевірте безпеку, функції машини, інтеграцію процесу та продуктивність продукту.
Ці етапи пов’язані, але не взаємозамінні. Завершена будівля не обов’язково означає, що інженерні комунікації готові, а механічно встановлена лінія не обов’язково означає, що процес готовий до випробувань продукту.
1.2 Ціна надто пізнього виявлення проблем
Проблеми готовності заводу зазвичай поділяються на чотири категорії.
-
Фізичні обмеження: Обладнання не може увійти в будівлю, розташуватися в призначеному положенні або отримати доступ для обслуговування.
-
Недоліки комунального господарства: Електрична потужність, опалювальна інфраструктура, стиснене повітря, вентиляція чи дренаж не відповідають підтвердженим вимогам.
-
Невідповідність інтерфейсу: висоти конвеєра, точки передачі, контрольні сигнали або наступне обладнання не відповідають затвердженій конфігурації.
-
Експлуатаційні обмеження: доступ для прибирання, переміщення оператора, обробка матеріалів або заходи безпеки є невідповідними.
Кожна проблема може спричинити додаткові роботи підрядника, перестановку обладнання, зміни підключення, повторне тестування або затримки введення в експлуатацію.
Практичний урок полягає у визначенні цих обмежень, поки креслення ще можна переглядати та планувати зміни.
1.3 Встановіть базову лінію готовності до заводу
Перед завершенням виробництва або відправленням обладнання постачальник і замовник повинні узгодити задокументований набір довідкової інформації:
-
Затверджена компоновка обладнання та габаритні розміри.
-
Вимоги до монтажу та фундаменту для конкретного обладнання, якщо застосовно.
-
Електричні, пневматичні, опалювальні та інші специфікації.
-
Місця підключення та креслення інтерфейсу.
-
Організація доступу до доставки та монтажу обладнання.
-
Розподіл відповідальності за інфраструктуру, надану замовником.
-
Передумови введення в експлуатацію та критерії приймання.
Інженерне правило: затверджена проектна документація, а не загальний контрольний список встановлення, має визначати фактичні технічні вимоги.
2. Схема заводу, розміщення обладнання та доступ
Завод може мати достатню загальну площу і все одно бути непридатним для виробничої лінії. Критичне питання полягає в тому, чи вписується повна конфігурація обладнання в наявний простір, зберігаючи при цьому безпечний доступ, робочий потік матеріалів, дозвіл на технічне обслуговування та всі необхідні комунікаційні підключення.
2.1 Перевірте компонування обладнання щодо фактичних умов на місці
Затверджену схему слід перевіряти на основі поточного обстеження фабрики, а не покладатися виключно на архітектурні креслення.
Опитування має визначити:
-
Довжина будівлі, ширина та корисна внутрішня висота.
-
Колони, балки, двері, структурні перешкоди та стаціонарні послуги.
-
Рівні підлоги, схили, сходинки, траншеї та стоки.
-
Місця розташування електророзподільного обладнання та точок підключення до інженерних мереж.
-
Фундамент обладнання або опорні конструкції, якщо це необхідно.
-
Доступний простір для попередньої підготовки та подальшого обладнання для приправ, транспортування та пакування.
Перевірка повинна враховувати фактичну площу обладнання, включаючи виступаючі двигуни, електричні шафи, дверцята для доступу, платформи, трубопроводи та інші компоненти, що постачаються або надаються клієнтом.
Компонування, яке вміщує основні корпуси машини, все ще може бути непридатним, якщо двигун не можна зняти для обслуговування або дверцята для обслуговування не можна повністю відкрити.
2.2 Конструкція для обслуговування, а не просто встановлення
Допуск до технічного обслуговування — це простір, необхідний для огляду, очищення, регулювання або заміни компонентів протягом терміну служби обладнання.
Для лінії виготовлення картопляних чіпсів це може включати доступ до обладнання для змішування, листів і формуючих компонентів, конвеєрів, вузлів фритюрниці, компонентів для обробки олії, обладнання для приправ і електричних шаф, залежно від конфігурації.
Чому це має значення?
Якщо машина розташована занадто близько до стіни або іншої машини, обслуговуючий персонал може не мати змоги дістатися до вузла приводу, перевірити ремінь, зняти компонент або безпечно ізолювати обладнання для обслуговування. Таким чином, невеликий компроміс під час встановлення може стати періодичною проблемою в роботі.
Правильний зазор залежить від обладнання. Це має бути встановлено з документації постачальника щодо встановлення та обслуговування, а не з припущеної універсальної відстані.
Спосіб перевірки: перегляньте затверджений креслення загального розташування та підтвердьте відповідні зони доступу фізично на місці. Зверніть особливу увагу на знімні частини, дверцята для обслуговування, механізми підйому та простір, необхідний для вилучення компонентів.
2.3 Підтвердьте доступ до доставки та встановлення
Остаточне положення машини – це лише одна частина проблеми макета. Також повинна бути можливість перемістити обладнання в це положення.
Перед відправкою перевірте:
-
Розміри входів у будівлі та внутрішніх проходів.
-
Висота та ширина дверного отвору, включаючи будь-які перешкоди.
-
Розворотний простір для навантажувачів, візків для піддонів або іншого схваленого транспортно-розвантажувального обладнання.
-
Вантажопідйомність підлоги та будь-які обмеження щодо транспортних шляхів.
-
Доступ краном або підйомником, якщо цього вимагає метод встановлення.
-
Розміри та вага фактичних упаковок або модулів для доставки.
-
Приміщення для тимчасового зберігання обладнання, що очікує встановлення.
Розміри упаковки можуть суттєво відрізнятися від робочої площі. Машину, яка поміщається у виробничому цеху, все одно може бути неможливо перемістити через дверний отвір або навколо колони.
Підйомно-розвантажувальні пристрої також повинні враховувати визначені виробником точки підйому, центр ваги упаковки, вантажопідйомність транспортно-розвантажувального обладнання та місцеві вимоги безпеки на робочому місці.
Метод перевірки: порівняйте інформацію про доставку та плани обробки з виміряними розмірами доступу до місця. Підтвердьте будь-які спеціальні вимоги до підйому з постачальником перед доставкою обладнання.
2.4 Координуйте потік матеріалу та наступне обладнання
Виробництво готових картопляних чіпсів є пов’язаним процесом. Типовий рядок може містити:
Підготовка та змішування сухих інгредієнтів → додавання води та вологе змішування → листування → роторне різання та формування → розділення та відповідна обробка обрізки → смаження → охолодження → приправа → укладання та подальше оброблення.
Точне розташування може відрізнятися. Деякі системи інтегрують певні операції, тоді як інші використовують окремі модулі або різні механізми обробки продукту.
Тому компонування слід перевіряти в напрямку руху продукту.
Наприклад, якщо секція обшивки та формування розвантажується на висоті або в положенні, що не відповідає входу секції смаження, інтерфейс може вимагати механічних змін. Якщо обладнання для приправ розташоване надто далеко від випуску охолоджувача, може знадобитися додатковий конвеєр або механізм перенесення.
Це не просто питання планування простору. Вони впливають на передачу продукту, безперервність процесу, доступ та інтеграцію засобів керування лінією.
Макет також повинен визначати, куди надходить сировина, куди виходить готовий продукт, де працюють оператори та де обробляються відходи або залишки процесу.
2.5 Підтвердьте вимоги до підлоги та конструкції
Не думайте, що для кожної машини потрібен спеціальний бетонний фундамент. Вимоги залежать від конструкції машини, робочих навантажень, механізмів підтримки та інструкцій зі встановлення.
Замовник і місцевий інженер-конструктор повинні перевірити придатність підлоги для:
-
Статичні навантаження обладнання.
-
Динамічні навантаження та вібрація, де це можливо.
-
Зосереджені навантаження на опорні ноги.
-
Додаткові навантаження від платформ, резервуарів, трубопроводів або допоміжного обладнання.
-
Будь-які вказані анкерні болти, вбудовані пластини або фундаменти.
Рівність підлоги, рівень і висоту слід оцінювати відповідно до фактичних вимог постачальника до встановлення. Нерівна підлога може ускладнити позиціонування та вирівнювання, а невідповідні умови підтримки можуть спричинити нестабільність або труднощі з’єднання сусідніх модулів.
Рішення про готовність до заводу: макет готовий лише тоді, коли поставлене обладнання можна буде доставити, встановити, експлуатувати, чистити та обслуговувати відповідно до затвердженої схеми.
3. Готовність комунального господарства та інфраструктури
Планування інженерних комунікацій є однією з найважливіших частин підготовки до встановлення, оскільки машина не може працювати належним чином, якщо допоміжні служби є невідповідними або несумісними.
Однак не всі лінії виробництва картопляних чіпсів мають однакові вимоги. Спосіб опалення, конфігурація двигуна, архітектура керування, допоміжне обладнання та обсяг проекту можуть впливати на необхідну інфраструктуру.
Клієнт повинен отримати від інженерної групи HG розклад комунальних послуг для конкретного проекту.
3.1 Інтерфейси електропостачання, заземлення та керування
Готовність до електрики передбачає більше, ніж підтвердження того, що завод має підключення до електромережі.
Огляд електрики повинен охоплювати:
-
Доступна напруга та частота живлення.
-
Конфігурація електричної фази.
-
Доступні потужності та очікувані навантаження.
-
Основні ізолювальні та захисні пристрої.
-
Захисне заземлення та з’єднання.
-
Прокладка кабелів, розташування кабельних вводів і розподіл.
-
Розташування шафи управління та умови навколишнього середовища.
-
Інтерфейси з обладнанням вгору та вниз по течії.
-
Вимоги до зовнішніх сигналів керування, якщо такі є.
Електрична документація постачальника повинна визначати необхідні механізми живлення та підключення обладнання. Потім підрядник з електропостачання замовника повинен переконатися, що система розподілу заводу може підтримувати ці вимоги.
Наприклад, загальне навантаження на майданчик може включати двигуни, змішувальне обладнання, конвеєри, системи опалення, масляні насоси, охолоджувальне обладнання, системи приправ і допоміжні агрегати. Фактичне навантаження залежить від того, які елементи входять до комплекту постачання та як вони живляться.
Простого додавання номінальних значень двигуна може бути недостатньо для встановлення остаточного попиту на місці. Для визначення відповідної потужності та захисту слід використовувати електричний проект постачальника та оцінку проектного навантаження.
Заземлення є вимогою безпеки, а не необов’язковим налаштуванням для введення в експлуатацію. Електроустановка має бути перевірена кваліфікованим персоналом на відповідність документації обладнання та відповідним місцевим нормам.
Інтерфейси керування потребують однакової уваги. Машина може мати власну панель керування, тоді як зв’язок із сусідніми машинами може потребувати узгоджених сигналів або блокувань. Інтерфейс керування слід задокументувати перед початком підключення.
Підтвердження перевірки: Затверджені електричні креслення, розклад електромереж, підтвердження характеристик постачання, а також задокументовані результати електричної перевірки та випробувань.
3.2 Стиснене повітря
Стиснене повітря може знадобитися для пневматичних приводів, циліндрів, клапанів або інших функцій обладнання, залежно від комплектації, що постачається.
Відповідні запитання:
-
Для яких машин потрібне стиснене повітря?
-
Який діапазон робочого тиску зазначено?
-
Який потік необхідний під час нормальної та одночасної роботи?
-
Які вимоги до якості повітря застосовуються?
-
Де має розташовуватися підключення?
-
Чи потрібна ізоляція та регулювання тиску в місці використання?
Номінальна продуктивність компресора не означає автоматично, що достатня кількість повітря буде доступна на з’єднанні обладнання. Втрати тиску в трубопроводах, інших заводських споживачах, витоки та одночасний попит можуть вплинути на фактичну продуктивність.
Якість повітря також має значення, якщо вологість, масло або забруднення твердими частинками можуть вплинути на пневматичні компоненти або виробниче середовище.
Метод перевірки: Порівняйте заявлені постачальником вимоги щодо тиску, потоку та якості повітря з компресорною системою та проектом розподілу. Перевірте умови роботи у відповідних точках підключення.
Не вказуйте універсальне значення тиску або витрати для кожної лінії виробництва картопляних чіпсів.
3.3 Вимоги до системи опалення та смаження
Особливої уваги заслуговує жарочне відділення, оскільки система опалення впливає на інженерну інфраструктуру ділянки.
Залежно від обраного обладнання для опалення може використовуватися електрична система або інше вказане джерело енергії. У деяких промислових системах смаження використовуються зовнішні нагрівальні пристрої, теплообмінники, циркуляція масла, фільтрація та відповідне допоміжне обладнання. Опублікована інформація Heat and Control про систему виготовлених чіпів ілюструє ці можливі інтерфейси процесу, але її конкретну конструкцію не слід вважати застосовною до установки HG.
Перед будівництвом або доставкою обладнання підтвердьте:
-
Зазначений спосіб нагріву.
-
Необхідне джерело енергії та доступна потужність.
-
Будь-які вимоги до пальника, подачі палива або пов’язані з ними вимоги безпеки, якщо такі є.
-
Інтерфейси циркуляції, фільтрації, передачі та зберігання масла включені в проект.
-
Необхідні заходи ізоляції, моніторингу та захисту.
-
Інтерфейс між фритюрницею та будь-якою системою витяжки або тепловідведення.
-
Місцеві дозволи, застосовні до вибраного опалення та палива.
Вимоги до типу палива, робочого тиску, споживання енергії та вихлопу повинні виходити з фактичної специфікації проекту. Вони не повинні випливати з обладнання іншого виробника або іншої моделі.
Там, де передбачено зберігання, перекачування, фільтрування або охолодження масла, ці системи також повинні бути враховані в плані заводу та плані інженерних мереж.
Метод перевірки: Проведіть спільний огляд документації фритюрниці, графіка комунальних послуг, енергопостачання на місці та відповідних місцевих вимог перед відправкою обладнання.
3.4 Витяжка, вентиляція та відведення тепла
Смаження та інші операції з виділенням тепла можуть виробляти тепло, вологу, масляний туман і запахи. Кількість і характеристики залежать від процесу, корпусу обладнання, системи опалення, продукту та умов експлуатації.
Фабрика повинна визначити, чи потребує проект спеціальне обладнання для витяжки, загальної вентиляції, місцевої витяжки, відведення тепла або обладнання для контролю забруднення.
Огляд має враховувати:
-
Розташування і розміри витяжних патрубків.
-
Зазначена потужність витяжки та умови експлуатації.
-
Вимоги до повітря для підживлення.
-
Місце скидання та відповідні екологічні обмеження.
-
Доступ для огляду та чищення.
-
Потенційний вплив на температуру в приміщенні та навколишніх робочих місцях.
Поширеною помилкою при проектуванні є встановлення витяжної труби без перевірки необхідного повітряного потоку або взаємодії між витяжним і підживлюючим повітрям. Невідповідно розроблена система може не контролювати тепло або забруднювачі повітря, як це передбачено. Надмірна або погано збалансована витяжка також може перешкоджати місцевому повітряному потоку або створювати небажані перепади тиску.
Метод перевірки: Попросіть постачальника та кваліфікованого місцевого інженера з вентиляції узгодити необхідний інтерфейс і проект системи. Перевірте застосовні вимоги до навколишнього середовища, пожежної безпеки та професійні вимоги перед установкою.
3.5 Забезпечення дренажу, очищення та гігієни
Вимоги щодо очищення слід враховувати під час розробки макету, а не після встановлення обладнання.
Необхідне розташування залежить від методу очищення обладнання та процедур безпеки харчових продуктів клієнта. Для деяких компонентів може знадобитися хімчистка, контрольоване вологе прибирання або спеціальне очищення на місці. Ці методи не можна вважати взаємозамінними.
Перевірка заводу повинна визначити:
-
Затверджені методи очищення для кожної відповідної машини.
-
Вимоги до води та послуг з прибирання, де це можливо.
-
Точки водовідведення та їх зв'язок з обладнанням.
-
Необхідність утримувати масло, залишки або стоки очищення.
-
Захист електрообладнання та чутливих компонентів.
-
Доступ для очищення, огляду та обслуговування.
-
Затверджене поводження та утилізація технологічних відходів.
Дренаж, розташований під опорою машини або в недоступному місці, може бути важко очистити. Погане планування дренажу також може призвести до стоячої води, ризику забруднення або перешкоджання технічній діяльності.
Клієнт не повинен вважати, що вся лінія призначена для миття або що кожен компонент придатний для прямого очищення водою.
Метод перевірки: підтвердьте інструкції з очищення у постачальника та попросіть представника з питань гігієни або безпечності харчових продуктів заводу затвердити запропоновану систему очищення та дренажу.
3.6 Побудуйте розклад комунальних послуг для конкретного проекту
Графік комунального господарства має визначати необхідну послугу, її специфікацію, точку підключення, відповідальну сторону та докази, необхідні для перевірки готовності.
| Комунальна або послуга | Інформація для підтвердження | Перевірка |
|---|---|---|
| Електропостачання | Напруга, частота, фази, навантаження, захист і місце підключення | Затверджені електричні креслення та кваліфікований огляд |
| Захисне заземлення | Необхідні пристрої заземлення та з’єднання | Протоколи випробувань та перевірок електрики |
| Стиснене повітря | Тиск, витрата, якість і точка підключення, якщо потрібно | Специфікація постачальника та вимірювання місця |
| Теплова енергія | Спосіб опалення, джерело енергії, потужність і положення безпеки | Специфікація обладнання та огляд локальної техніки |
| Витяжка та вентиляція | Необхідні пристрої відведення, підживлення та випуску повітря | Затверджена конструкція вентиляції та функціональні перевірки |
| Вода та каналізація | Відповідні вимоги до очищення, дренажу та поводження з відходами | Затверджений план гігієни та огляд місця |
| Інтерфейси управління | Сигнали, блокування, вимоги до ізоляції та інтеграції | Креслення інтерфейсу та узгоджений план тестування |
Значення в цьому графіку повинні бути заповнені з фактичної конфігурації HG обладнання та проектних документів. Вони не є універсальними специфікаціями для ліній виробництва картопляних чіпсів.
4. Механічна установка та інтерфейси технологічної лінії
Механічний монтаж — це етап, на якому затверджений проект стає фізичною виробничою системою. Мета полягає не просто в тому, щоб розташувати кожну машину, а в тому, щоб забезпечити, щоб машини, опорні конструкції, конвеєри, інженерні з’єднання та інтерфейси керування працювали разом належним чином.
4.1 Позиціонування, вирівнювання та вирівнювання
Перед розміщенням обладнання монтажна група повинна визначити узгоджені контрольні точки та підтвердити стан підлоги.
Потім команда повинна дотримуватися інструкцій виробника щодо розміщення, підтримки, вирівнювання, кріплення та вирівнювання, якщо це застосовно.
Ці дії мають значення, оскільки модулям обладнання може знадобитися підключення до суміжних конвеєрів, пунктів передачі, трубопроводів або іншого обладнання. Якщо встановлене положення відрізняється від схваленого макета, з’єднання можуть бути неправильно розташовані.
Серед потенційних наслідків:
-
Труднощі підключення сусідніх модулів.
-
Ненавмисні навантаження на сполучні конструкції або трубопроводи.
-
Проблеми з відстеженням ременя або перенесенням.
-
Підвищена вібрація або механічний знос у місцях, де порушено центрування.
-
Переробити перед тестуванням лінії.
Допуски вирівнювання та вимоги до вирівнювання повинні бути отримані з відповідних монтажних креслень і посібників. Не застосовуйте передбачуваний допуск до кожної машини.
Метод перевірки: Запишіть фактичне положення обладнання, перевірте вирівнювання за затвердженими контрольними точками та задокументуйте будь-які відхилення перед тим, як продовжити залежні з’єднання.
4.2 Координація висоти конвеєра та точки передачі
Конвеєри часто розглядаються як відносно прості компоненти, але вони є критично важливими інтерфейсами процесу.
На лінії виробництва картопляних чіпсів продукт проходить кілька операцій у певній послідовності. Перехід між формуванням, смаженням, охолодженням, додаванням приправ і подальшою обробкою має бути сумісним з конструкцією обладнання.
Огляд установки повинен встановити:
-
Підйомні та вихідні висоти.
-
Ширина конвеєра та напрямок руху.
-
Геометрія точки передачі.
-
Вимоги до обробки продукту на кожному інтерфейсі.
-
Механізм приводу та регулювання швидкості.
-
Доступ для чищення та обслуговування.
-
Будь-який необхідний зв’язок між суміжними машинами.
Наслідки неправильно підібраного інтерфейсу залежать від продукту та обладнання. Вони можуть включати накопичення продукту, переривання транспортування, пошкодження сформованих частин, нерівномірне завантаження або надмірне ручне поводження.
Правильний інтерфейс неможливо визначити лише за кресленням загального розташування, якщо відсутні відповідні деталі підключення.
Спосіб перевірки: перегляньте креслення інтерфейсу перед доставкою, а потім перевірте фізичні точки передачі під час встановлення. Переконайтеся, що фактичне підключення відповідає затвердженому проекту.
4.3 Механічні інтерфейси між модулями
Не кожне з'єднання між машинами є простим конвеєрним з'єднанням.
Залежно від проекту інтерфейси можуть включати опорні рами, трубопроводи для транспортування нафти, вихлопні канали, електричні канали, пневматичні лінії, огородження або платформи доступу.
Команда проекту повинна уточнити, які компоненти постачає HG, а які має поставити або встановити замовник або місцевий підрядник.
Наприклад, машина може містити внутрішню систему циркуляції масла, тоді як зовнішні сервісні підключення знаходяться в межах компетенції замовника. Якщо межа не визначена, кожна сторона може вважати, що інша завершить роботу.
Регістр механічного інтерфейсу може допомогти запобігти цій проблемі.
| Інтерфейс | Питання для вирішення |
|---|---|
| Машина-машина | Хто постачає з’єднувальний конвеєр, раму чи вузол передачі? |
| Обладнання до будівлі | Чи потрібні опори, анкери чи структурні зміни? |
| Система від фритюрниці до утиліти | Хто постачає зовнішні труби, ізоляцію та сервісні з’єднання? |
| Обладнання до витяжки | Яке з’єднання входить у комплект і хто завершує повітропровід? |
| Система управління обладнанням | Хто постачає кабелі, сигнали та роботу з інтеграції? |
| Від обладнання до упаковки | Чи сумісні висота розвантаження, продуктивність і режими роботи? |
Кожен інтерфейс повинен мати іменованого власника та креслення або письмову специфікацію.
4.4 Електричне керування, блокування та аварійна зупинка
Лінія, що містить кілька машин, потребує скоординованого підходу до безпеки та контролю.
Блокування — це механізм керування, який запобігає або обмежує роботу, якщо не виконується визначена умова. Залежно від конструкції машини це може включати огородження, дверцята доступу, послідовність операцій або зв’язок між модулями обладнання.
Функції аварійної зупинки також слід розглядати як частину повної установки. Необхідні місця розташування, охоплення, поведінка скидання та зв’язок між під’єднаними машинами залежать від оцінки ризику обладнання, дизайну керування та застосовних норм.
Просте підключення кількох машин до живлення не означає, що їхні системи керування безпечно працюють як інтегрована лінія.
Команда проекту повинна підтвердити:
-
Які функції керування є локальними для кожної машини.
-
Якими сигналами повинні обмінюватися машини.
-
Як координуються послідовності запуску та завершення.
-
Як ненормальні умови впливають на обладнання, що йде на початку та після потоку.
-
Які функції аварійної зупинки та захисні функції застосовуються.
-
Як перевірятимуться та документуватимуть функції безпеки.
Метод перевірки: Використовуйте затверджені електричні схеми, документацію інтерфейсу керування та оцінку безпеки для підготовки плану функціональних випробувань. Перед нормальною виробничою роботою кваліфікований персонал повинен перевірити необхідні захисні функції.
4.5 Чому індивідуальної роботи машини недостатньо
Машина може працювати належним чином сама по собі, тоді як повна виробнича лінія все одно не працює належним чином.
Розглянемо гіпотетичну проблему інтерфейсу: секція формування працює зі стабільною швидкістю, а конвеєр фритюрниці працює правильно під час незалежного тестування. Якщо їхні фактичні швидкості передачі або положення інтерфейсу несумісні, безперервне виробництво може бути перервано.
Це загальний інженерний приклад, а не задокументований випадок клієнта HG.
Той самий принцип застосовується до охолодження, приправ, укладання та подальшого пакування. Кожна одиниця може пройти власний функціональний тест, у той час як загальна система відчуває накопичення, голодування, непослідовну передачу або повторні зупинки.
Отже, інтеграція процесу вимагає перевірки на двох рівнях:
-
Перевірка окремої машини: кожна надана машина працює відповідно до застосовних вимог.
-
Перевірка інтегрованої лінії: підключені машини правильно обмінюються сигналами продукту та керування та працюють разом за узгоджених умов тестування.
Успішне встановлення має стосуватися обох.
5. Контрольний список готовності заводу
Наступний контрольний список можна використовувати під час підготовки проекту та перевірки перед встановленням. Це загальна інженерна основа; остаточний контрольний список повинен бути адаптований до фактичного обсягу обладнання.
| Пункт перевірки | Чому це важливо | Докази або спосіб перевірки | Відповідальна сторона підтвердити |
|---|---|---|---|
| Затверджена схема розміщення обладнання | Встановлює положення машини та інтерфейси | Підписаний макетний креслення | Інженер проекту клієнта-постачальника |
| Фактичні розміри будівлі | Визначає конфлікти з колонами, дверима та конструкціями | Огляд ділянки в порівнянні з кресленнями | Місцевий підрядник замовника |
| Доступ до доставки | Запобігає блокуванню обладнання під час розвантаження або переміщення | Виміряні шляхи доступу та план обробки | Команда встановлення клієнта |
| Умови підлоги та опори | Забезпечує відповідну підтримку та позиціонування | Огляд місця та оцінка конструкції, якщо це необхідно | Інженер-конструктор замовника |
| Допуски на технічне обслуговування | Дозволяє обслуговувати, перевіряти та чистити | Перевірка макета на відповідність сервісній документації | Команда обслуговування клієнтів постачальника |
| Електропостачання | Забезпечує відповідність вимогам до обладнання | Електричні креслення та перевірка місця | Електромонтажник-постачальник |
| Заземлення та захист | Підтримує електробезпеку | Кваліфіковані протоколи перевірок та випробувань | Електромонтажник клієнта відповідає за техніку безпеки |
| Стиснене повітря | Запобігає порушенню пневматичних функцій, якщо це необхідно | Перевірка тиску, потоку та якості | Команда комунальних послуг клієнта-постачальника |
| Системи опалення та палива | Забезпечує сумісність з обраною конфігурацією процесу | Затверджений графік інженерних комунікацій та перевірка безпеки | Постачальник, клієнт, підрядник комунальних послуг |
| Витяжка та вентиляція | Звертає увагу на тепло, масляний туман, запахи та відповідні екологічні вимоги | Затверджена конструкція та функціональна перевірка | Постачальник підрядника вентиляції замовника |
| Дренаж і очищення | Підтримує вимоги гігієни та обслуговування | План прибирання та огляд місця | Постачальник групи гігієни клієнтів |
| Інтерфейси конвеєра та передачі | Підтримує потік продукту між модулями | Інтерфейс drawings and dimensional inspection | Команда постачальника з монтажу |
| Електричні та контрольні інтерфейси | Забезпечує злагоджену роботу | Схеми, список сигналів і план тестування інтерфейсу | Команда автоматизації клієнтів постачальника |
| Охоронці та аварійні зупинки | Підтримує безпечне встановлення та експлуатацію | Оцінка ризику та задокументовані функціональні тести | Персонал безпеки клієнтів постачальника |
| Низхідні зв'язки | Уникайте несумісності з приправами, обробкою або упаковкою | Узгоджені специфікації інтерфейсу | Постачальник замовника Постачальник устаткування на нижній течії |
| Монтажний інструмент і підйомне обладнання | Забезпечує безпечне та ефективне поводження з обладнанням | Затверджений план підйому та монтажу | Підрядник з монтажу замовника |
| Пусконалагоджувальні матеріали | Дозволяє проводити заплановані випробування | Узгоджений план випробувань матеріалів і випробувань | Виробнича група клієнта-постачальника |
| Затвердження готовності | Запобігає продовженню встановлення з невирішеними критичними проблемами | Підписаний акт заводської готовності | Менеджер проекту замовника представник постачальника |
Як користуватися контрольним списком
Не сприймайте кожен пункт як просте запитання «так чи ні». Утиліта може існувати, але все ще бути непридатною, а креслення макета може існувати без перевірки на поточному сайті.
Для кожного елемента запишіть одне з наступного:
-
Готово: докази переглянуто, і вимога задоволена.
-
Відкрито: робота залишається або докази неповні.
-
Не застосовується: вимога не стосується узгодженої конфігурації обладнання.
-
Точка затримки: невирішена проблема повинна бути вирішена до того, як розпочнеться відповідне встановлення або введення в експлуатацію.
Огляд готовності має визначити відповідальну особу, коригувальну дію та докази, необхідні для закриття кожного відкритого пункту.
Підписаний контрольний список корисний лише тоді, коли він відображає перевірені умови на місці.
6. Поширені помилки встановлення та способи їх запобігання
Наступні ризики є загальними ризиками встановлення промислового обладнання. Це не заяви про задокументовані відмови клієнтів HG.
6.1 Помилка 1: проектування фабрики лише на площі машини
Що йде не так: машина вписується в будівлю, але оператори не можуть отримати доступ до важливих компонентів, двері для обслуговування не можуть повністю відкритися, або підйомне обладнання не може дістатися до частин, які потребують обслуговування.
Чому це відбувається: планування компонування зосереджується на основних розмірах машини, а не на повній установці та операційній системі.
Потенційний наслідок: зміна положення, додаткова структурна робота, складне технічне обслуговування або простої, яких можна уникнути.
Профілактичні дії: перегляньте креслення загального розташування разом із зазорами для обслуговування, дверима доступу, вимогами до підйому та фактичним обстеженням місця перед тим, як завершити макет.
6.2 Помилка 2: Підготовка комунальних послуг на основі оцінок, а не специфікацій
Що йде не так: Електрична потужність, стиснене повітря, системи опалення або витяжні з’єднання не підходять для обладнання, що постачається.
Чому це відбувається: клієнт покладається на попереднє заводське обладнання, подібну машину або припущення щодо типового споживання комунальних послуг.
Потенційні наслідки: додаткові електричні роботи, модифікації комунальної системи, затримка тестування або робота обладнання за межами встановлених умов.
Запобіжні дії: Запит на розклад інженерних мереж і креслення з’єднань для конкретного проекту. Попросіть відповідального місцевого підрядника перевірити сайт на відповідність цим документам.
6.3 Помилка 3: вважати з’єднання машин взаємозамінними
Що йде не так: Точки передачі конвеєра, з’єднання трубопроводів, опорні конструкції або інтерфейси внизу не збігаються.
Чому це відбувається: команда проекту припускає, що схожі на вигляд машини мають ідентичні інтерфейси, або використовує попередні креслення після зміни конструкції.
Потенційний наслідок: переробка на заводі, додаткові адаптери, труднощі з вирівнюванням або переривання потоку продукту.
Профілактичні дії: використовуйте останні затверджені креслення та ведіть реєстр інтерфейсів. Перегляньте всі зміни з постачальником перед установкою.
6.4 Помилка 4: Ігнорування середовища фритюрниці під час планування заводу
Що йде не так: система витяжки, відводу тепла, обробки олії чи очищення не відповідає фактичній системі смаження.
Чому це відбувається: Фритюрниця розглядається як ізольована машина, а не технологічний модуль із допоміжними службами.
Потенційний наслідок: невідповідні умови праці, труднощі з прибиранням, невирішені екологічні вимоги або затримки введення в експлуатацію.
Профілактичні дії: перевірте конфігурацію фритюрниці та пов’язані з нею інтерфейси комунальних послуг, вентиляції, обробки масла та очищення з постачальником та кваліфікованими місцевими інженерами.
Конкретні вимоги залежать від обраного дизайну; їх не слід копіювати з іншої системи смаження.
6.5 Помилка 5: завершення механічного встановлення без перевірки інтеграції керування
Що йде не так: окремі машини працюють, але інтегрована лінія має несумісні робочі послідовності, відсутні сигнали або невирішені блокування.
Чому це відбувається: механічне завершення розглядається як доказ того, що вся лінія готова.
Потенційні наслідки: повторні зупинки, ненадійна передача продукту, небезпечні умови експлуатації або додаткові роботи з введення в експлуатацію.
Профілактичні дії: узгодьте архітектуру керування, список сигналів, логіку запуску та вимкнення, а також план функціонального тестування до завершення підключення та інтеграції.
6.6 Помилка 6: Залишення заходів для очищення до закінчення встановлення
Що йде не так: каналізацію, точки доступу, очисні з’єднання або механізми обробки відходів важко використовувати, коли обладнання встановлено.
Чому це відбувається: очищення вважається оперативним питанням, а не вимогою заводського планування.
Потенційні наслідки: поганий доступ, збільшення зусиль прибирання, проблеми з водопостачанням або гігієнічні ризики.
Профілактичні дії: перевірте затверджений метод очищення для кожного відповідного компонента перед завершенням макета. Підтвердьте дренажні та очисні інтерфейси з гігієнічною групою підприємства.
6.7 Помилка 7: транспортування обладнання до перевірки місця
Що йде не так: обладнання надходить, коли виробничі цехи, комунікації, під’їзні шляхи чи опорні конструкції ще не завершені.
Чому це відбувається: дата відвантаження стає основною віхою проекту, тоді як готовність оцінюється за ходом будівництва, а не за доказами.
Потенційні наслідки: тривале зберігання, повторне використання, переривання встановлення та додаткові витрати на проект.
Профілактичні дії: Проведіть офіційний огляд готовності перед відправкою. Записуйте невирішені проблеми, відповідальних сторін, дати закриття та будь-які узгоджені обмеження до прийняття рішення про відвантаження.
Найефективнішим запобіжним заходом у всіх семи сценаріях є рання координація, підкріплена затвердженими документами та перевіреними умовами на місці.
7. Координація відповідальності постачальника та замовника
Багато проблем зі встановленням не спричинені дефектом машини чи дефектом будівлі. Вони виникають тому, що межа між роботою постачальника обладнання та роботою замовника чітко не визначена.
Успішний проект потребує узгодженого розподілу обов’язків перед поставкою обладнання.
7.1 Визначте, хто постачає, встановлює та перевіряє кожен інтерфейс
Матриця відповідальності конкретного проекту повинна розрізняти чотири види діяльності:
-
Постачання: хто надає компонент або послугу?
-
Встановлення: хто фізично встановлює та підключає?
-
Перевірка: хто перевіряє, чи він відповідає узгодженим вимогам?
-
Затвердження: хто офіційно приймає результат?
Ці дії можуть належати різним сторонам.
Наприклад, постачальник обладнання може надати електричні креслення, замовник може організувати електромонтаж на місці, кваліфікований електрик може провести необхідні випробування, а керівник проекту замовника може затвердити виконану роботу.
Надання креслення не означає автоматично, що постачальник несе відповідальність за встановлення відповідної інфраструктури сайту.
7.2 Рекомендована матриця відповідальності
Нижче наведено ілюстративний розподіл. Остаточна домовленість повинна бути узгоджена в проектному контракті та технічному обсязі.
| діяльність | Постачальник обладнання | Замовник | Місцевий підрядник / спеціаліст |
|---|---|---|---|
| Схема розміщення обладнання та розміри машини, що поставляється | Підготуйте та підтвердьте інформацію про надане обладнання | Перегляньте та затвердіть розташування сайту | Підтримуйте огляд сайту, якщо це необхідно |
| Готовність ділянки та умови забудови | Надайте вимоги до обладнання | Узгодити та підтвердити готовність сайту | Оглянути або завершити доручені будівельні роботи |
| Технічні характеристики обладнання | Надайте відповідні технічні вимоги | Огляд і координація послуг сайту | Проектування або встановлення призначених інженерних систем |
| Доставка та розвантаження | Надайте вагу, розміри обладнання та інструкції з поводження | Організація доступу до сайту та координація доставки | Надати узгоджені послуги з підйому та транспортування |
| Механічний монтаж | Встановити або контролювати відповідно до договору | Забезпечення координації та підтримки сайту | Виконати доручені монтажні роботи |
| Інтеграція електрики та управління | Надайте схеми обладнання та визначену інформацію про інтерфейс | Координувати загальний проект | Встановити та перевірити електропроводку та послуги на призначеному місці |
| Безпека та охорона | Надайте спеціальну документацію на обладнання та надані захисні компоненти | Координуйте правила безпеки та робочі процедури | Завершити роботу з безпеки на призначеному місці |
| Введення в експлуатацію | Виконувати або підтримувати погоджені випробування машин і процесів | Забезпечити комунальні послуги, персонал і узгоджені матеріали для випробувань | Підтримка необхідного тестування сайту |
| Остаточне приймання | Продемонструвати узгоджені функції обладнання | Перегляньте результати та офіційно прийміть згідно з договором | Забезпечити облік роботи в його межах |
Чітка матриця зменшує невизначеність щодо зовнішніх трубопроводів, повітроводів, прокладки кабелів, фундаментів, сполучних конвеєрів та інших інтерфейсів, які можуть не входити в комплект поставки обладнання.
7.3 Проведіть офіційний огляд перед встановленням
Перед тим, як обладнання прибуде, організуйте спільний огляд за участю проекту постачальника або інженерного представника, керівника проекту замовника та відповідних місцевих підрядників.
Огляд повинен підтвердити:
-
Поточна затверджена конфігурація та компонування обладнання.
-
Статус завершення будівельних робіт і доступ до обладнання.
-
Готовність електрики та інших необхідних комунікацій.
-
Стан механічних і низхідних інтерфейсів.
-
Узгоджена відповідальність за невирішені питання.
-
Планова послідовність монтажу та введення в експлуатацію.
-
Документи та тести, необхідні для прийняття.
Кожна невирішена проблема повинна мати власника та визначену умову закриття.
Зустріч повинна бути письмовою, а не лише усною угодою.
8. Коли фабрика готова до введення в експлуатацію?
Завод не готовий до введення в експлуатацію просто тому, що всі машини прибули або були розміщені на цеху.
Введення в експлуатацію слід починати тільки тоді, коли будуть задоволені передумови для запланованого етапу випробувань.
Необхідні передумови залежать від конфігурації обладнання, типу випробування, відповідних вимог безпеки та узгодженого обсягу проекту.
8.1 Зрозумійте чотири етапи
Етап 1 — Завершення монтажу
Обладнання розміщено, зібрано, підключено та перевірено відповідно до застосовних вимог щодо встановлення. Виявлені дефекти та незавершені роботи фіксуються.
Етап 2 — Випробування в сухому режимі
Відповідні машини та механізми випробовуються без продукту за затвердженою методикою випробувань. Команда перевіряє функції, рух, елементи керування, захисні пристрої та відповідні блокування.
Етап 3 — Комплексне тестування
Підключене обладнання тестується разом, щоб перевірити інтерфейси передачі, робочі послідовності, зв’язок керування та скоординовану реакцію на визначені робочі умови.
Етап 4 — Пробне виробництво продукту
Лінія обробляє узгоджені матеріали в заданих умовах. Команда оцінює якість продукції, стабільність процесу та договірні критерії ефективності, застосовні до випробування.
Ці етапи можуть збігатися або бути організовані по-різному в конкретному контракті, але різниця між механічним завершенням, функціональним тестуванням, інтегрованою експлуатацією та випробуванням продукту повинна залишатися чіткою.
8.2 Перевірте передумови для кожного етапу
Перед випробуванням у сухому режимі
Підтвердьте, що відповідні монтажні роботи завершені, необхідні інженерні комунікації доступні, електричні та механічні перевірки проведено, а обладнання можна безпечно перевірити.
Перед інтегрованим тестуванням
Переконайтеся, що окремі машини пройшли відповідні випробування, інтерфейси перевірено, сигнали керування правильно підключені, а погоджені функції блокування та аварійної зупинки перевірені.
Перед випробуваннями продукту
Підтвердьте, що обладнання є безпечним для роботи з продуктом, відповідні вимоги щодо очищення та гігієни виконані, комунальні послуги стабільні, а узгоджена сировина та процедури випробувань доступні.
Для виготовлених картопляних чіпсів випробування продукту можуть вимагати координації операцій з приготування тіста, розкатки, формування, смаження, охолодження та додавання приправ відповідно до наданої конфігурації. Прийняття продукту має базуватися на узгоджених умовах випробування та вимірюваних критеріях, а не на загальній заяві про те, що машина працює.
8.3 Чи можна починати введення в експлуатацію, якщо утиліта або інтерфейс не готові?
Це залежить від відсутніх вимог і запропонованого тесту.
Перевірка конкретної машини або обмежений тест можуть бути можливими, поки не пов’язана з цим робота залишається незавершеною. Однак команда не повинна обходити необхідні заходи безпеки або проводити тестування, яке залежить від недоступної або неперевіреної служби.
Наприклад, тест інтегрованої лінії не може суттєво перевірити заплановану робочу послідовність, якщо відсутній необхідний вихідний зв’язок або інтерфейс керування. Випробування на нагрівання або смаження не можна проводити без відповідних умов безпеки системи опалення та необхідних послуг.
План введення в експлуатацію повинен визначати точки затримки та вказувати, які види діяльності дозволені, які обмежені, а які не можна здійснювати, доки не буде вирішено відповідну проблему.
8.4 Прийняття встановлення проти приймання виробництва
Прийняття монтажу та прийняття виробництва – різні рішення.
Прийняття інсталяції, як правило, стосується того, чи обладнання було встановлено та завершено відповідно до узгодженого обсягу та застосовних вимог.
Виробнича прийнятність стосується того, чи відповідає система узгодженим критеріям функціональності та ефективності процесу за визначених умов випробування.
Залежно від контракту, ці критерії можуть стосуватися випуску, характеристик продукту, стабільності роботи або інших визначених вимог. Точні критерії, методи вимірювання та дозволені умови тестування повинні бути узгоджені заздалегідь.
У задокументованому звіті про введення в експлуатацію повинні бути зазначені результати випробувань, невирішені проблеми, коригувальні дії та сторони, відповідальні за підписання.
Часті запитання
1. Яку інформацію необхідно підтвердити перед відправкою лінії виробництва картопляних чіпсів?
Підтвердьте схвалену конфігурацію обладнання, компонування, транспортні розміри та вагу, розклад комунальних послуг, вимоги до встановлення, механічні та електричні інтерфейси, доступ до доставки та матрицю відповідальності. Замовник і постачальник також повинні домовитися про передумови введення в експлуатацію та вирішення будь-яких невирішених питань на місці.
2. Як фабрика може перевірити вимоги до електрики та комунікацій?
Вимагайте від постачальника обладнання розклад інженерних комунікацій для конкретного проекту та відповідні електричні, механічні та інтерфейсні креслення. Попросіть кваліфікованих місцевих спеціалістів порівняти ці документи з фактичною інфраструктурою на місці та перевірити необхідні характеристики живлення та умови підключення.
Не покладайтеся на загальні галузеві значення чи специфікації іншої моделі машини.
3. Чому монтажні відстані повинні відповідати затвердженому плану?
Зазори забезпечують простір, необхідний для установки, експлуатації, очищення, перевірки, обслуговування та видалення компонентів. Машина може фізично поміститися в будівлю, залишаючись при цьому недоступною для обслуговування. Таким чином, схвалена схема повинна враховувати повний пакет експлуатації та технічного обслуговування, а не лише площу машини.
4. Чи можна розпочати введення в експлуатацію до того, як будуть готові всі утиліти та інтерфейси?
Можливі деякі обмежені перевірки або специфічні випробування машини, якщо вони охоплюються затвердженим планом випробувань і можуть виконуватися безпечно. Тести, які залежать від відсутніх утиліт, неповних з’єднань або неперевірених функцій безпеки, повинні чекати, доки не будуть виконані передумови.
5. Яку інформацію клієнт повинен запитувати у постачальника?
Вимагайте щонайменше схваленого планування, розмірів і ваги обладнання, інструкцій з монтажу, графіку підключення, електричних креслень, специфікацій інтерфейсу, вимог до обслуговування, відповідної документації з безпеки та плану введення в експлуатацію. Додаткові документи залежать від комплектації обладнання та обсягу проекту.
6. Чи кожна лінія виробництва картопляних чіпсів вимагає однакового фундаменту, витяжної системи та дренажу?
Ні. Ці вимоги залежать від конструкції машини, конфігурації опалення, методу очищення, структурних навантажень, умов на місці та місцевих норм. Постачальник повинен надати специфічні вимоги до обладнання, тоді як кваліфіковані місцеві інженери визначають і перевіряють відповідні положення щодо будівлі та інженерних комунікацій.
7. Як клієнт може визначити, чи готова фабрика до встановлення?
Проведіть задокументовану перевірку готовності заводу до затвердженої проектної документації. Перевірте розміри майданчика, доступ до обладнання, умови підлоги та опори, необхідні інженерні комунікації, механічні інтерфейси, заходи безпеки та порядок прибирання. Призначте власника та вимогу до закриття для кожного невирішеного елемента, перш ніж авторизувати відповідну дію встановлення.
Висновок: готовність заводу є частиною технологічного процесу
Підготовка фабрики до лінії виробництва картопляних чіпсів є важливою частиною інженерного процесу. Він пов’язує проект обладнання з інфраструктурою будівлі, комунальними системами, механічним монтажем, засобами керування, безпекою та виробничими вимогами.
Найбільш ефективним підходом є ідентифікація та перевірка інтерфейсів перед доставкою обладнання. Затверджена схема, спеціальний для проекту розклад інженерних мереж, чітко розподілені обов’язки та задокументований огляд готовності дають постачальнику та замовнику спільну основу для встановлення та введення в експлуатацію.
Кінцевою метою є не просто встановлення кожної машини. Це створення умов, необхідних для безпечної роботи всієї виробничої лінії, надійної інтеграції та відповідності узгодженим виробничим вимогам.
HG допомагає виробникам продуктів харчування планувати рішення для виробництва готових картопляних чіпсів відповідно до конфігурації обладнання та вимог проекту. Обговоріть із нашою командою пропоновану виробничу потужність, план заводу та умови встановлення перед доставкою обладнання, щоб можна було переглянути та підтвердити відповідні інтерфейси.
Історичний момент підписання з 1970-х років, коли засновник HG допоміг стимулювати розвиток харчової промисловості Китаю та почав виходити на міжнародні ринки.
Протягом останніх десятиліть ми брали участь в еволюції автоматизованого виробництва харчових продуктів — від місцевих заводів до глобальних проектів "під ключ" у 100+ країнах.
Цей досвід продовжує формувати кожну лінію виробництва HG сьогодні.
Глобальне харчове обладнання та
Заводські рішення під ключ

Побудова довгострокового партнерства шляхом спільного зростання та промислової вартості.
Авторське право © HG Industry Group Усі права захищено
Харчова машина Закуски Харчова обробка Машини
Несанкціоноване використання вмісту цього веб-сайту є порушенням авторських прав і може призвести до судового позову.